Lắp đặt dây chuyền sơn tĩnh điện trọn gói bắt đầu từ bài toán sản phẩm và công suất của xưởng, không phải từ việc chọn thiết bị đắt tiền. An Khanh đo đạc mặt bằng tại chỗ trước khi lập dự toán, để mỗi hạng mục khớp với sản phẩm, sản lượng và diện tích của doanh nghiệp tại TP.HCM và khu vực phía Nam.
Điều nhiều chủ đầu tư hay hiểu chưa đúng là xem chữ “trọn gói” như một mức giá chốt sẵn cho cả dây chuyền. Thực tế, lắp đặt dây chuyền sơn tĩnh điện trọn gói chỉ thật sự trọn khi ranh giới công việc được ghi rõ trong hợp đồng. Hợp đồng cần nêu phần nào An Khanh thiết kế, chế tạo, lắp đặt và nghiệm thu, cùng phần hạ tầng xưởng phải chuẩn bị trước như nguồn điện ba pha, nguồn gas hoặc trạm biến áp đủ công suất cho lò sấy dùng điện.
Qua bài viết dưới đây, An Khanh giúp chủ đầu tư nắm rõ 3 nhóm thông tin trước khi ký hợp đồng. Nhóm đầu là trình tự 7 bước cùng những điểm kỹ thuật phải kiểm khi lắp từng cụm thiết bị. Nhóm thứ hai là các yếu tố quyết định chi phí và cách chọn đơn vị thi công, còn nhóm cuối là cách nghiệm thu bằng số đo thật.
Lắp Đặt Dây Chuyền Sơn Tĩnh Điện Trọn Gói Sẽ Bao Gồm Những Bước Nào?
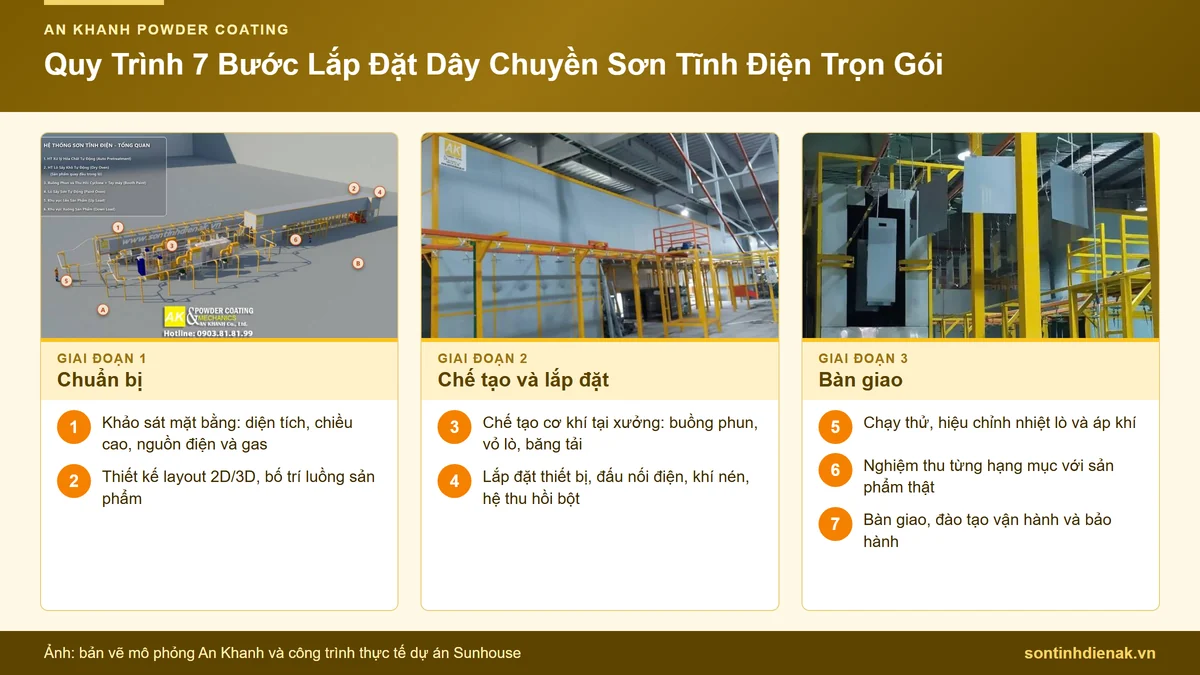
Lắp đặt dây chuyền sơn tĩnh điện trọn gói gồm 7 bước theo trình tự: khảo sát mặt bằng, thiết kế layout, chế tạo cơ khí, lắp đặt thiết bị, chạy thử, nghiệm thu, rồi bàn giao kèm bảo hành. Trình tự bài bản này từ An Khanh sẽ giúp chủ đầu tư hiểu rõ mình đang đầu tư để làm gì theo từng giai đoạn, thay vì nhận một dây chuyền sau khi hoàn tất lắp đặt mới phát hiện không vừa mặt bằng, diện tích xưởng.
Quy Trình 7 Bước Lắp Đặt Dây Chuyền Sơn Tĩnh Điện Trọn Gói Từ An Khanh Tiến Hành Như Thế Nào?
Bảy bước chia thành ba giai đoạn rõ rệt bao gồm chuẩn bị, chế tạo và bàn giao. Khảo sát mặt bằng mở đầu để đo diện tích, chiều cao trần, vị trí nguồn điện và lối di chuyển sản phẩm từ số liệu đó đội kỹ thuật dựng bản vẽ layout 2D và mô phỏng 3D cho doanh nghiệp duyệt trước khi cắt sắt.
Quá trình chế tạo cơ khí thực hiện tại xưởng gồm khung buồng phun, vỏ lò sấy, hệ băng tải hoặc xích tải, sau đó vận chuyển về nhà máy của khách để lắp đặt thiết bị và đấu nối điện, khí nén, hệ thu hồi bột.
Ba bước sau đó sẽ quyết định chất lượng bàn giao dây chuyền sơn tĩnh điện. Các bước cuối cùng sẽ bao gồm chạy thử kiểm tra nhiệt lò, áp khí nén và hành trình băng tải, nghiệm thu đo độ dày màng sơn và độ bám dính trên sản phẩm thật của khách. Quá trình bàn giao sẽ luôn đi kèm đào tạo vận hành và cam kết bảo hành, cùng với đó là dự toán minh bạch được lập ngay sau khảo sát giúp chủ đầu tư nắm rõ tổng mức đầu tư trước khi ký hợp đồng thi công.
Bảy bước lắp đặt dây chuyền sơn tĩnh điện trọn gói tại An Khanh được tóm tắt theo đúng thứ tự thực hiện dưới đây:
- Bước 1: Khảo sát mặt bằng, đo diện tích, chiều cao, nguồn điện và gas.
- Bước 2: Thiết kế layout 2D/3D, bố trí luồng sản phẩm và vị trí thiết bị.
- Bước 3: Chế tạo cơ khí tại xưởng (buồng phun, vỏ lò, băng tải).
- Bước 4: Lắp đặt thiết bị, đấu nối điện, khí nén, hệ thu hồi bột.
- Bước 5: Chạy thử, hiệu chỉnh nhiệt lò và áp khí.
- Bước 6: Nghiệm thu theo từng hạng mục với sản phẩm thật.
- Bước 7: Bàn giao, đào tạo vận hành và bảo hành.
Trong 7 bước trên, khảo sát mặt bằng và nghiệm thu là hai mốc chủ đầu tư nên trực tiếp tham gia, vì bước đầu quyết định dự toán còn bước nghiệm thu quyết định chất lượng bàn giao. Năm bước còn lại do đội kỹ thuật An Khanh triển khai, chủ đầu tư duyệt bản vẽ và theo dõi tiến độ theo từng hạng mục đã cam kết.
Vì Sao Cần Khảo Sát Mặt Bằng Thực Tế Trước Khi Tiến Hành Lắp Đặt Dây Chuyền Sơn Tĩnh Điện Trọn Gói?
Khảo sát mặt bằng là bước bắt buộc đầu tiên vì chắc chắn mỗi công trình đều sẽ có những sự khác biệt nhất định. Ví dụ: Một nhà máy cơ khí có sản phẩm dài 6 mét cần băng tải và lò khác hẳn xưởng nội thất kim loại sơn cửa cổng, trần cao 3,5 mét không lắp được lò treo cần chiều cao tối thiểu khoảng 4 mét.
Vì vậy, việc đưa ra báo giá lắp đặt dây chuyền sơn tĩnh điện trọn gói khi đội ngũ kỹ thuật “chưa đặt chân tới công trình” để khảo sát thì mức chi phí đưa ra chỉ được xem là “con số ước chừng”, dễ dẫn đến thiếu sót hạng mục hoặc dư công suất.

Ngoài ra, việc khảo sát thực tế còn giúp chủ đầu tư phát hiện sớm các yếu tố dễ dẫn đến phát sinh chi phí như: nguồn điện ba pha chưa đủ tải, vị trí đặt máy nén khí xa buồng phun, hay lối ra vào hẹp gây khó vận chuyển khung lò. Xử lý được các yếu tố nêu trên trên bản vẽ sẽ giúp chi phí lắp đặt được tối ưu hơn rất nhiều so với sửa đổi khi dây chuyền đã hoàn tất lắp đặt.
>> Xem thêm: Tư Vấn Thiết Kế Dây Chuyền Sơn Tĩnh Điện Tối Ưu Chi Phí
Lắp Đặt Từng Hạng Mục: Dung Sai & Lỗi Thường Gặp Khi Thi Công
Lắp đặt từng hạng mục là giai đoạn dễ phát sinh lỗi nhất khi thi công dây chuyền sơn tĩnh điện, vì một sai lệch nhỏ lúc căn chỉnh sẽ lộ ra thành rung lắc, quệt sơn hoặc sơn chín không đều khi chạy thật. Mỗi cụm thiết bị có một điểm kiểm riêng mà đội kỹ thuật phải đo ngay trong lúc lắp.
Quá trình lắp đặt dây chuyền sơn tĩnh điện trọn gói từ An Khanh sẽ bao gồm 6 cụm:
- Xử lý bề mặt
- Buồng phun kèm súng phun
- Lò sấy
- Băng tải hoặc xích tải
- Hệ thu hồi bột
- Hệ khí nén.
Sáu cụm này vận hành như một hệ liên hoàn, nên chỉ một cụm lắp sai cũng kéo theo lỗi ở các cụm khác. Chính vì vậy, mỗi cụm cần được kiểm tra xong trước khi đấu nối sang cụm kế tiếp, thay vì dồn hết tới ngày chạy thử toàn tuyến.

Cần lưu ý: Khi lắp đặt, thợ cơ khí phải căn chỉnh thật chuẩn, chỉ cần lệch một chút là máy móc sẽ bị rung lắc và rất nhanh hỏng. Đối với hệ thống bể xử lý, đáy bể bắt buộc phải làm đúng độ dốc để thoát sạch nước, tránh đọng hóa chất làm hỏng bề mặt sản phẩm.
Bể này cũng cần đặt gần khu phun sơn để sản phẩm không phải phơi ngoài không khí quá lâu gây rỉ màng. Thực tế, bề mặt có sạch thì sơn mới bám chắc, nếu làm ẩu ở khâu nền tảng này thì lớp sơn cực kỳ dễ bị bong tróc và giảm tuổi thọ.
Ngoài ra, nguồn khí nén đi vào súng phun bắt buộc phải được tách sạch nước và dầu, đồng thời duy trì áp suất ổn định từ 5 đến 7 bar. Khí mà bị ẩm sẽ làm bột sơn bị vón cục và loang màu ngay. Chính vì vậy, ngay từ bước lên bản vẽ, kỹ sư đã phải tính toán chính xác dung tích bình tích áp và bộ lọc dựa trên tổng lưu lượng của cả dây chuyền.
Sáu điểm kiểm dưới đây tương ứng với 6 cụm vừa nêu, giúp chủ đầu tư theo dõi chất lượng ngay trong lúc lắp đặt dây chuyền sơn tĩnh điện:
| Cụm thiết bị | Điểm phải kiểm khi lắp | Lỗi thường gặp nếu bỏ qua |
|---|---|---|
| Xử lý bề mặt | Đáy bể làm đúng độ dốc để thoát sạch nước, bể đặt gần khu phun sơn | Đọng hóa chất làm hỏng bề mặt, sản phẩm chờ lâu ngoài không khí bị rỉ màng |
| Buồng phun kèm súng phun | Tâm buồng phun thẳng hàng với đường ray treo | Móc treo quệt thành buồng, bột rơi khỏi sản phẩm |
| Lò sấy | Cửa lò khớp hành trình băng tải, nhiệt đồng đều tại nhiều điểm trong khoang | Nhiệt thất thoát qua khe hở, điểm nguội làm sơn chín không đều |
| Băng tải hoặc xích tải | Tốc độ xích đồng bộ với thời gian lưu lò, bán kính cua và độ cao ray khớp trần xưởng | Sản phẩm ra khỏi lò khi bột chưa chín |
| Hệ thu hồi bột | Cyclone và filter đấu kín với buồng phun, đúng cấu hình đã thiết kế | Bột thất thoát ra xưởng, hiệu suất thu hồi giảm |
| Hệ khí nén | Khí tách sạch nước và dầu, áp suất ổn định từ 5 đến 7 bar | Bột vón cục, loang màu, bề mặt sơn bị rỗ |
Nhiều lỗi chỉ bộc lộ sau bàn giao nhưng thực chất bắt nguồn từ khâu lắp đặt chứ không nằm ở bản thân thiết bị. Hai điểm kiểm ảnh hưởng trực tiếp tới đường đi của sản phẩm là căn tâm buồng phun với lò sấy và đồng bộ tốc độ xích tải với nhịp lò, được phân tích kỹ hơn ở hai phần dưới đây.
Căn Tâm Buồng Phun, Lò Sấy & Đường Ray
Buồng phun, lò sấy và xích tải phải căn đồng trục thì sản phẩm mới qua từng cụm không va quệt. Tâm buồng phun cần thẳng hàng với đường ray treo, sai lệch khiến móc treo quệt thành buồng và rơi bột. Cửa lò phải khớp hành trình băng tải để nhiệt không thất thoát ra khe hở.
Lò sấy lắp đúng cách nhiệt vận hành ở khoảng 180 đến 200°C, lưu lò chừng 10 đến 15 phút tùy độ dày sản phẩm, cho màng sơn thường nằm trong khoảng 60 đến 120 micron. Tại An Khanh, hệ cyclone kết hợp filter khi thiết kế đúng cho hiệu suất thu hồi bột khoảng 90 đến 95%, tùy cấu hình và tần suất đổi màu sơn.

Tốc Độ Xích Tải & Đồng Bộ Nhịp Lò
Xích tải phải lắp đồng bộ tốc độ với thời gian lưu lò, vì đây là cụm quyết định công suất thực và độ chín đều của lớp sơn. Xích chạy nhanh hơn nhịp lò khiến sản phẩm ra khi bột chưa chín, lắp đặt cần tính tải trọng móc treo, bán kính cua và độ cao đường ray khớp chiều cao trần xưởng.
Khi Nào Nên Tự Đầu Tư Dây Chuyền, Khi Nào Nên Tiếp Tục Thuê Gia Công?
Tự đầu tư dây chuyền hợp lý khi sản lượng đều và đủ lớn, đồng thời chi phí thuê gia công ngoài đang chiếm phần nặng trong giá thành. Ngược lại, sản lượng nhỏ hoặc thất thường thì thuê ngoài vẫn kinh tế hơn. Quyết định này nên dựa trên dòng tiền thực của xưởng, không dựa trên cảm giác muốn tự chủ.
Cách ước lượng điểm hòa vốn: Lấy chênh lệch chi phí thuê gia công và chi phí tự sơn trên mỗi sản phẩm, nhân sản lượng tháng, rồi so với tổng vốn đầu tư. Xưởng sản lượng cao thu hồi vốn nhanh hơn vì khoản tiết kiệm mỗi tháng lớn, thời gian hoàn vốn vì thế tùy sản lượng và mức giá gia công đang thuê.
Rủi ro lớn nhất là đầu tư khi chưa đủ tải, vì dây chuyền chạy non công suất vẫn phải khấu hao, đè thẳng vào giá thành và xóa phần lợi mà việc tự sơn lẽ ra mang lại. Chủ đầu tư nên tính cả kịch bản sản lượng thấp nhất trong năm trước khi xuống tiền.
So Sánh Tự Đầu Tư Và Thuê Gia Công:
Bảng dưới đây đặt hai phương án cạnh nhau theo 5 tiêu chí, giúp chủ đầu tư dễ đối chiếu với tình hình sản xuất của xưởng mình:
| Tiêu chí | Tự đầu tư dây chuyền | Thuê gia công ngoài |
|---|---|---|
| Sản lượng phù hợp | Đều và lớn, ổn định theo tháng | Nhỏ hoặc thất thường |
| Vốn ban đầu | Cần vốn đầu tư thiết bị | Gần như không cần |
| Giá thành/sản phẩm | Giảm khi chạy đủ tải | Cố định theo đơn giá thuê |
| Chủ động tiến độ | Tự kiểm soát, không chờ đối tác | Phụ thuộc lịch xưởng gia công |
| Rủi ro chính | Khấu hao đè giá khi non tải | Bị động chất lượng, thời gian |
Khi xưởng có sản lượng đều, đã chuẩn bị được vốn và tiền thuê gia công đang chiếm phần lớn giá thành, việc lắp đặt dây chuyền sơn tĩnh điện riêng đáng được tính tiếp bằng một bản dự toán cụ thể. Khi sản lượng còn thất thường, thuê gia công trong giai đoạn đầu giúp xưởng giữ vốn cho tới lúc đơn hàng ổn định.
Chi Phí Lắp Đặt Dây Chuyền Phụ Thuộc Những Yếu Tố Nào?
Chi phí lắp đặt dây chuyền sơn tĩnh điện phụ thuộc vào mức tự động hóa, công suất, diện tích và layout mặt bằng, mức xử lý bề mặt và loại lò sấy, vì vậy phải đo đạc tại chỗ mới báo giá chính xác.
Có thể hình dung: Hai xưởng cùng diện tích nhưng khác sản phẩm và sản lượng có thể chênh nhau cả vài trăm triệu đồng cho cùng tên gọi dây chuyền. Chủ đầu tư cần hiểu rõ chi phí lắp đặt sơn tĩnh điện trọn gói trải rộng theo mức tự động hóa giá thực tế tùy công trình và cần khảo sát mới chốt được.

Riêng phần thi công lắp đặt gồm chế tạo cơ khí, đấu nối điện và khí nén, chạy thử và hiệu chỉnh, đây là khoản tách khỏi giá thiết bị mà chủ xưởng nên hỏi rõ trong dự toán. Sai lầm lớn nhất của nhiều chủ đầu tư là chỉ nhìn vào giá bán trên hợp đồng mà quên mất chi phí vận hành mỗi ngày.
Một dây chuyền giá rẻ nhưng “ngốn” gas do cách nhiệt kém, làm lãng phí bột sơn vì hệ thu hồi lỏng lẻo, hoặc chạy non tải gây lãng phí điện… thì tính ra lại hóa đắt về dài hạn. Vì vậy, thay vì chọn mua bản rẻ nhất, hãy chọn bản tối ưu nhất cho bài toán kinh tế của xưởng.
Để không sa vào cái bẫy “giá rẻ nhưng hóa đắt”, bạn cần làm rõ 6 yếu tố dưới đây trước khi chốt hợp đồng trọn gói:
- Chọn gu vận hành: Xưởng của bạn hợp với kiểu thủ công, bán tự động hay tự động hoàn toàn?
- Chốt sản lượng thực tế: Công suất mục tiêu mỗi tháng là bao nhiêu để tính toán kích thước lò vừa vặn?
- Đo đạc mặt bằng: Diện tích, chiều cao xưởng ra sao để lên layout đường đi của xích tải tối ưu nhất?
- Thiết kế khâu nền tảng: Cần bao nhiêu bể, dùng hóa chất gì để xử lý sạch bề mặt sản phẩm?
- Chặn đứng thất thoát nhiệt: Chọn loại lò sấy nào và độ dày vách cách nhiệt ra sao để tiết kiệm gas/điện?
- Tối ưu nguyên liệu: Cấu hình hệ thu hồi bột và hệ khí nén thế nào để súng phun chuẩn, hạn chế tối đa bột sơn thất thoát?
Sáu yếu tố trên cũng là sáu dòng chủ đầu tư nên yêu cầu ghi rõ trong dự toán lắp đặt dây chuyền sơn tĩnh điện, để mỗi khoản tiền đều gắn với một thông số đo được. Riêng nguồn nhiệt của lò sấy, theo giá tháng 10/2026, tiền gas gấp khoảng 2 lần tiền điện khi tính trên cùng một lượng nhiệt cấp cho lò. Vì vậy, xưởng có trạm biến áp đủ công suất thường nên xét lò sấy dùng điện trước.
>> Tìm hiểu thêm: Lò Sấy Sơn Tĩnh Điện Dùng Gas Hay Dùng Điện Có Gì Khác Nhau?
Tiêu Chí Chọn Đơn Vị Lắp Đặt Dây Chuyền Sơn Tĩnh Điện Tại TP.HCM
Chọn đơn vị lắp đặt dây chuyền sơn tĩnh điện nên ưu tiên nơi có xưởng chế tạo thật, đo đạc tại chỗ trước khi báo giá, nghiệm thu theo từng hạng mục và có chính sách bảo hành rõ ràng. Đơn vị chỉ nhập thiết bị về lắp ghép khó kiểm soát chất lượng cơ khí và bị động khi cần sửa chữa, trong khi đơn vị tự chế tạo chủ động được tiến độ lẫn phụ tùng thay thế.

Đơn vị thi công tại TP.HCM và phía Nam mang lại lợi thế rõ về vận hành: dễ tới khảo sát mặt bằng, kiểm soát tiến độ thi công sát sao, hỗ trợ kỹ thuật nhanh khi dây chuyền gặp sự cố, và tiết kiệm chi phí vận chuyển khung lò, băng tải cồng kềnh.
An Khanh Powder Coating có hơn 30 năm trong nghề cơ khí và sơn tĩnh điện, từng thi công dự án quy mô lớn như nhà máy MAKITECH tại KCN Điện Nam Điện Ngọc (nay thuộc Đà Nẵng) năm 2019. Khi lựa chọn An Khanh làm đối tác cho công trình sơn tĩnh điện của bạn, chúng tôi đảm bảo:
- Có xưởng chế tạo cơ khí thật, không chỉ nhập lắp ghép.
- Đội ngũ kỹ thuật giàu chuyên môn khảo sát thực tế và lập dự toán trước khi báo giá.
- Nghiệm thu từng hạng mục với sản phẩm thật của khách.
- Chính sách bảo hành và kho phụ tùng rõ ràng.
- Trụ sở chính tại TP.HCM hoặc phía Nam để hỗ trợ nhanh chóng 24/7
Trong 5 cam kết trên, việc khảo sát thực tế và lập dự toán trước khi báo giá là điều chủ đầu tư thấy được ngay từ buổi làm việc đầu tiên. Các cam kết còn lại về nghiệm thu, bảo hành và hỗ trợ kỹ thuật nên được ghi thành điều khoản cụ thể trong hợp đồng lắp đặt dây chuyền sơn tĩnh điện.
>> Xem thêm: Công Ty Sơn Tĩnh Điện Uy Tín Tại TP.HCM – An Khanh
Nghiệm Thu Thực Địa Khi Lắp Đặt Dây Chuyền Sơn Tĩnh Điện
Nghiệm thu thực địa đo bốn chỉ số chính trên chính sản phẩm của khách: độ đồng đều nhiệt khoang lò, độ dày màng sơn, độ bám dính và hiệu suất thu hồi bột. Mỗi hạng mục có biên bản riêng với ngưỡng chấp nhận cụ thể, để chủ xưởng ký nghiệm thu dựa trên số đo thật chứ không phải mẫu trình diễn.

Độ bám dính kiểm tra bằng phép cắt ô caro theo tiêu chuẩn ISO 2409 hoặc ASTM D3359, đối chiếu cấp độ bong trên cạnh ô cắt. Độ dày màng đo nhiều điểm để xác nhận nằm trong khoảng 60 đến 120 micron, nhiệt khoang lò đo tại nhiều vị trí để chắc chắn không có điểm nguội làm sơn chín không đều.
Với dải màng sơn 60 đến 120 micron, cả hai tiêu chuẩn này đều áp dụng được. Bản ISO 2409:2020 không dùng cho lớp phủ có tổng độ dày trên 250 micron. Bản ASTM D3359-23 dành phép cắt ô caro (Test Method B) cho lớp phủ dưới 125 micron và chuyển sang phép cắt chữ X (Test Method A) khi lớp phủ dày hơn mức đó. Vì vậy, nên đo độ dày màng trước rồi mới chọn phép thử bám dính phù hợp. Để hiểu thêm cách đọc kết quả từng phép đo, chủ đầu tư có thể tham khảo bài viết: Các Phương Pháp Kiểm Tra Sơn Tĩnh Điện.
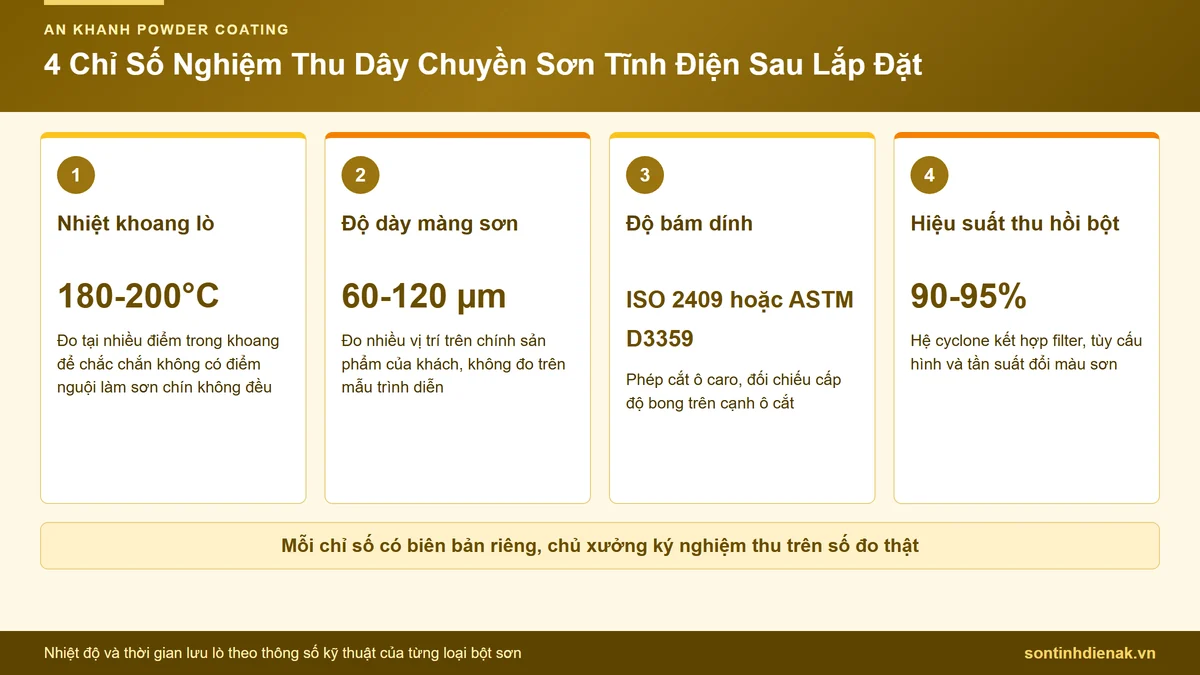
Sau khi hoàn tất lắp đặt, đội ngũ Sơn Tĩnh Điện An Khanh sẽ không bàn giao máy ngay mà tiến hành chạy thử toàn tuyến với sản phẩm thật. Quá trình kiểm tra và nghiệm thu này được thực hiện nghiêm ngặt theo 5 bước tiêu chuẩn:
- Kiểm tra lò sấy: Đo nhiệt độ tại nhiều điểm trong khoang lò để đảm bảo nhiệt độ đồng đều, hoàn toàn không có điểm nguội làm lớp sơn chín không đều.
- Kiểm tra màng sơn: Đo độ dày lớp sơn ở nhiều vị trí khác nhau, đảm bảo đạt chuẩn trong khoảng 60 đến 120 micron.
- Kiểm thử độ bền: Kiểm tra độ bám dính của sơn bằng phép cắt ô caro theo tiêu chuẩn quốc tế ISO 2409 hoặc ASTM D3359.
- Đánh giá hao hụt: Đo lường hiệu suất thu hồi bột sơn của hệ thống cyclone và filter để chắc chắn bột không bị thất thoát ra ngoài.
- Chốt biên bản nghiệm thu: Sau khi chạy thử toàn bộ hệ thống ổn định, hai bên sẽ tiến hành lập biên bản nghiệm thu cho từng hạng mục.
Ngay sau khi quá trình chạy thử hoàn tất, đội ngũ kỹ thuật An Khanh sẽ bắt tay vào đào tạo vận hành thực tế cho đội ngũ của bạn. Thời gian hướng dẫn thường kéo dài từ 3 đến 5 ngày đối với dây chuyền thủ công, và có thể từ 1 đến 2 tuần đối với hệ thống tự động để đảm bảo thợ của xưởng làm chủ được công nghệ.
Đặc biệt, bạn hoàn toàn có thể yên tâm sản xuất nhờ chính sách bảo hành theo hợp đồng và kho phụ tùng sẵn có tại trụ sở Phan Văn Hớn, xã Bà Điểm (Hóc Môn), TP.HCM nên chúng tôi luôn sẵn sàng ứng cứu và thay thế linh kiện kịp thời khi xưởng cần.
>>> Tìm hiểu thêm: Chuyển Giao Công Nghệ Sơn Tĩnh Điện: Tìm Hiểu Từ A-Z
Dự Án Lắp Đặt Dây Chuyền Sơn Tĩnh Điện Thực Tế Của An Khanh
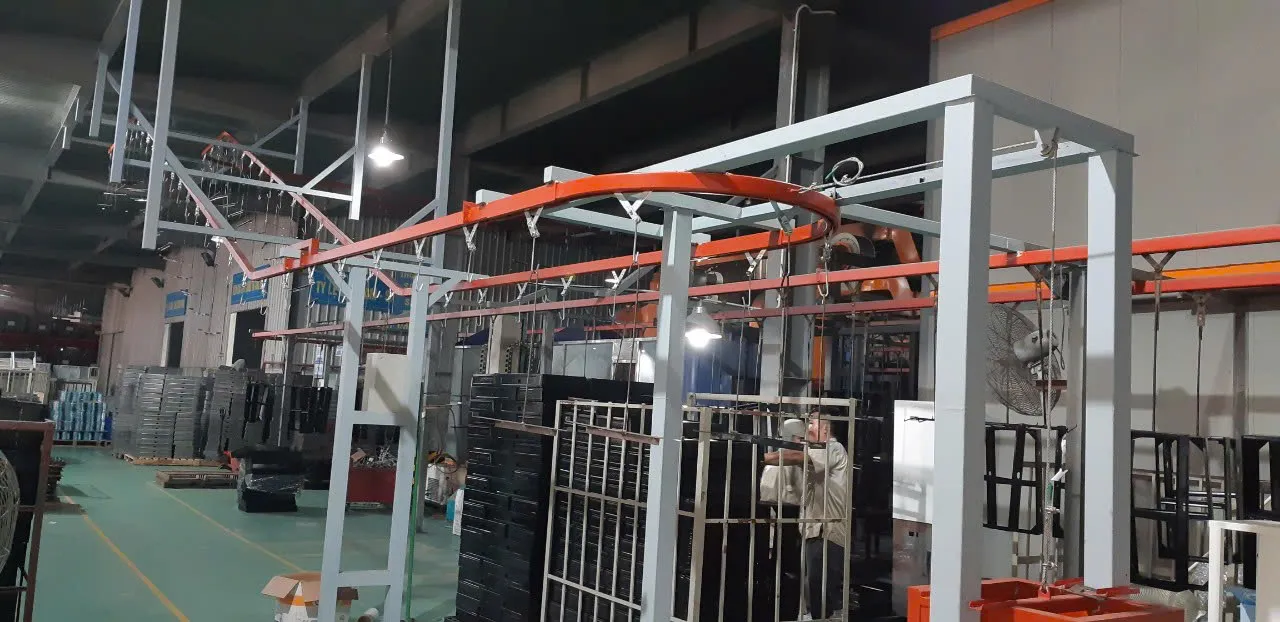
An Khanh đã lắp đặt dây chuyền sơn tĩnh điện cho nhiều nhà máy trong và ngoài nước. Trong đó, các nhà máy của Tập đoàn SUNHOUSE là khách hàng quay lại nhiều lần nhất, với các hệ thống sơn tĩnh điện triển khai từ năm 2017 đến 2023. Hình ảnh dưới đây được chụp tại một nhà máy của SUNHOUSE do An Khanh thi công.
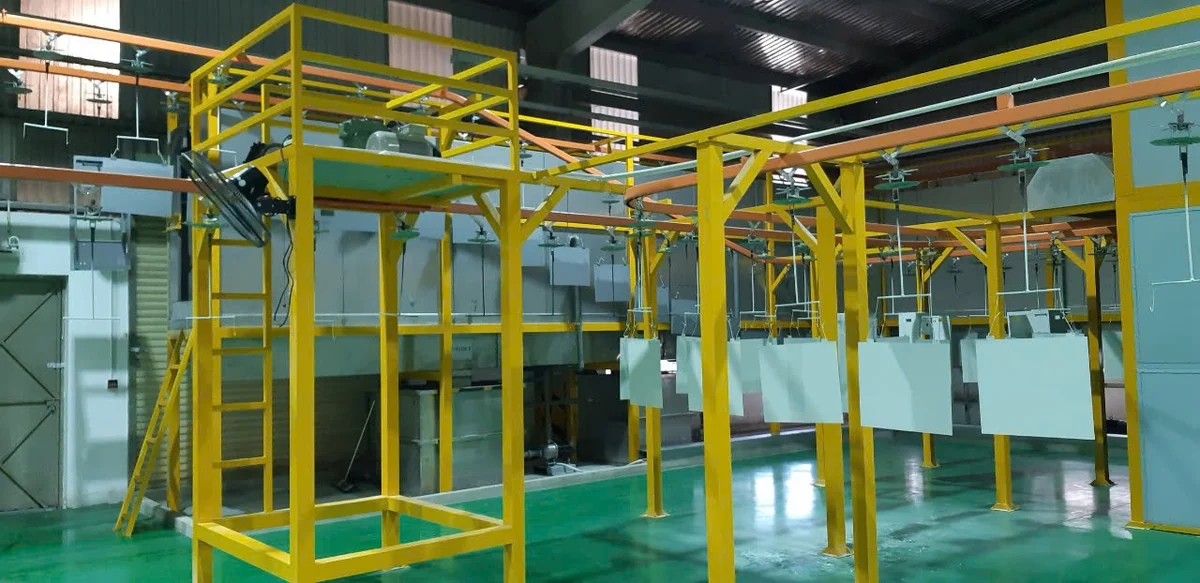
Dự án: Lắp đặt dây chuyền sơn tĩnh điện tự động tại nhà máy Sunhouse
Hạng mục: Tuyến xích tải treo và giàn khung đỡ thép của dây chuyền tự động
Phạm vi thực hiện: Khảo sát mặt bằng, thiết kế, chế tạo tại xưởng, lắp đặt và chạy thử
Ở tấm ảnh trên, giàn khung đỡ thép và tuyến xích tải được dựng thành một hệ liền mạch, các tấm thép treo cách đều nhau trên móc. Khoảng cách móc treo này cùng tốc độ xích được tính ngay từ bước thiết kế layout, để sản phẩm đi qua buồng phun rồi vào lò mà không va quệt.
Các nhà máy của Tập đoàn SUNHOUSE đã nhiều lần chọn An Khanh. Tại KCN Ngọc Liệp (Hà Nội), An Khanh lắp các hệ thống sơn tự động vào năm 2017 và năm 2020, xen giữa là một hệ thống sơn tĩnh điện cho Công ty CP Quốc tế SUNHOUSE năm 2019. Sau đó là KCN Đức Hòa (Long An cũ, nay thuộc Tây Ninh) năm 2021 và KCN Bến Cát (Bình Dương cũ, nay thuộc TP.HCM) năm 2023.
Trước đó, năm 2011, An Khanh đã lắp hệ thống sơn tự động cho Công ty TNHH Minh Phát tại KCN Lê Minh Xuân để sơn xe đẩy xuất khẩu đi Mỹ. An Khanh cũng đã lắp đặt các hệ thống sơn tự động và thủ công tại Campuchia năm 2016, Myanmar năm 2017.
Nếu xưởng đang chuẩn bị lắp đặt dây chuyền sơn tĩnh điện mới, chủ đầu tư có thể liên hệ ngay Hotline 0903 81 81 99. Đội kỹ thuật An Khanh sẽ khảo sát mặt bằng và đưa ra phương án tư vấn phù hợp nhất.
FAQ – Câu Hỏi Thường Gặp Về Lắp Đặt Dây Chuyền Sơn Tĩnh Điện Trọn Gói
Thời gian thi công, điều kiện mặt bằng và cách lắp trong xưởng đang chạy khác nhau theo quy mô từng dự án lắp đặt dây chuyền sơn tĩnh điện, nên An Khanh chốt các mốc này bằng văn bản sau khảo sát. Nghiệm thu dựa trên 4 chỉ số đo thật, và An Khanh nhận cả lắp mới lẫn cải tạo dây chuyền cũ, ở TP.HCM lẫn các tỉnh thành khác.

1. Lắp đặt một dây chuyền sơn tĩnh điện mất bao lâu?
Thời gian thi công tùy quy mô và mức tự động hóa. Dây chuyền thủ công thường lắp nhanh hơn, trong khi dây chuyền bán tự động và tự động cần thêm thời gian chế tạo cơ khí tại xưởng, lắp đặt và chạy thử tại nhà máy của khách. Sau khảo sát, An Khanh cam kết tiến độ cụ thể bằng văn bản theo từng hạng mục để doanh nghiệp chủ động kế hoạch sản xuất.
2. Cần chuẩn bị gì về mặt bằng, điện và gas trước khi lắp đặt?
Mặt bằng cần đủ diện tích và chiều cao trần, lý tưởng từ khoảng 4 mét trở lên để bố trí lò sấy treo, cùng lối di chuyển cho sản phẩm. Về năng lượng, xưởng cần nguồn điện ba pha đủ tải cho máy nén khí và lò, cùng nguồn gas cấp cho lò sấy nếu chọn lò sấy gas. Đội khảo sát của An Khanh kiểm tra các điều kiện này tại chỗ và tư vấn bổ sung nếu thiếu, trước khi bắt đầu thi công.
3. Có lắp đặt được trong xưởng đang vận hành mà không dừng sản xuất không?
Trong nhiều trường hợp có thể, nếu mặt bằng cho phép tách khu lắp đặt khỏi khu sản xuất hiện hữu. Phần chế tạo cơ khí làm sẵn tại xưởng An Khanh nên thời gian thi công tại nhà máy khách được rút ngắn, hạn chế ảnh hưởng vận hành. Phương án cụ thể được chốt sau khảo sát, dựa trên bố trí thực tế và lịch sản xuất của doanh nghiệp.
4. Nghiệm thu dây chuyền sau lắp đặt dựa trên những chỉ số nào?
Bốn chỉ số chính gồm độ đồng đều nhiệt khoang lò, độ dày màng sơn trong khoảng 60 đến 120 micron, độ bám dính kiểm tra bằng phép cắt ô caro theo ISO 2409 hoặc ASTM D3359, và hiệu suất thu hồi bột của hệ cyclone. An Khanh đo trên chính sản phẩm thật của khách và lập biên bản từng hạng mục, để chủ xưởng ký nghiệm thu dựa trên số đo cụ thể.
5. An Khanh có nhận cải tạo, nâng cấp dây chuyền cũ hay chỉ lắp mới?
Sơn Tĩnh Điện An Khanh nhận cả lắp đặt mới lẫn cải tạo, nâng cấp dây chuyền cũ. Với hệ thống đang dùng, đội kỹ thuật khảo sát hiện trạng rồi đề xuất nâng cấp từng cụm như thay lò cách nhiệt tốt hơn, bổ sung hệ thu hồi bột, hoặc tự động hóa khâu băng tải, thay vì bắt buộc thay toàn bộ. Cách này giúp chủ xưởng tận dụng phần thiết bị còn tốt và tiết kiệm vốn đầu tư.
6. An Khanh có nhận lắp đặt dây chuyền sơn tĩnh điện ngoài TP.HCM không?
Có. Trụ sở và xưởng chế tạo của An Khanh đặt tại TP.HCM, nhưng các dây chuyền đã lắp đặt trải từ Hà Nội, Đà Nẵng tới Tây Ninh, cùng các dự án tại Campuchia và Myanmar. Với công trình ở xa, phần cơ khí được chế tạo sẵn tại xưởng rồi vận chuyển tới nhà máy, sau đó đội kỹ thuật lắp đặt, chạy thử và nghiệm thu ngay tại chỗ.
Liên hệ ngay số hotline của chúng tôi để được đội ngũ Sơn Tĩnh Điện An Khanh Powder Coating khảo sát thực tế mặt bằng và tư vấn lắp đặt dây chuyền sơn tĩnh điện cho dự án của bạn, với hơn 30 năm kinh nghiệm trong ngành An Khanh hân hạnh mang đến giải pháp thiết kế & thi công tối ưu từ chi phí đến công năng cho dự án của bạn.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |