Quy trình vận hành hệ thống sơn tĩnh điện là bộ thao tác chuẩn mà người đứng máy thực hiện trong mỗi ca, từ kiểm tra khí nén, gia nhiệt bể và lò sấy, chạy buồng phun tới dừng máy và ghi nhật ký. Quy trình sơn mô tả đường đi của sản phẩm, còn quy trình vận hành cho biết thiết bị được bật, theo dõi và dừng theo thứ tự nào để mẻ hàng cuối ca vẫn đạt chất lượng như mẻ đầu ca.
Bài viết dưới đây sẽ đi lần lượt qua năm giai đoạn của quy trình vận hành hệ thống sơn tĩnh điện, từ khởi động đầu ca tới bảo trì định kỳ. Phần cuối tổng hợp nguyên tắc an toàn, bảng lỗi hay gặp và những câu hỏi An Khanh thường nhận khi bàn giao dây chuyền.
Quy Trình Vận Hành Hệ Thống Sơn Tĩnh Điện Gồm Những Giai Đoạn Nào?
Quy trình vận hành hệ thống sơn tĩnh điện gồm năm giai đoạn lặp lại trong mỗi ngày sản xuất: khởi động đầu ca, kiểm soát thông số trong ca, đổi màu, dừng máy cuối ca và bảo trì định kỳ. Mỗi giai đoạn có nhóm thiết bị, người phụ trách và kết quả cần đạt riêng trước khi chuyển sang bước sau.
Bài quy trình sơn tĩnh điện bột 6 bước mô tả đường đi của sản phẩm qua dây chuyền. Còn quy trình vận hành hệ thống sơn tĩnh điện mô tả cùng dây chuyền đó từ góc nhìn của người đứng máy: thiết bị nào bật trước và chỉ số nào cần theo dõi.
Bảng dưới đây tóm tắt năm giai đoạn theo việc chính và kết quả cần đạt:
| Giai đoạn | Việc chính | Kết quả cần đạt |
|---|---|---|
| 1. Khởi động đầu ca | Xả nước khí nén, làm sạch móc, gia nhiệt bể và lò, chạy quạt hút trước súng | Lò ổn định nhiệt, phun thử đạt |
| 2. Kiểm soát trong ca | Theo dõi tốc độ xích, nhiệt lò, áp khí, bột thu hồi, màng sơn | Bắt sai lệch ngay trong ca |
| 3. Đổi màu | Làm sạch súng, ống bột, buồng, cụm thu hồi rồi phun thử | Không lẫn hạt màu cũ |
| 4. Dừng máy | Tắt súng, chờ hàng ra lò, hạ nhiệt, vệ sinh, ghi nhật ký | Ca sau khởi động được ngay |
| 5. Bảo trì | Kiểm tra súng, bộ lọc, xích tải, đầu đốt, tủ điện theo lịch | Không dừng máy đột ngột |
Vì năm giai đoạn lặp lại mỗi ngày, sai sót nhỏ lúc đầu ca dễ thành lỗi hàng loạt cuối ca. Nhật ký ghi đủ năm giai đoạn giúp xác định đúng cụm thiết bị cần chỉnh trong quy trình vận hành hệ thống sơn tĩnh điện, thay vì đổ lỗi cho thợ phun.

Khởi Động Hệ Thống Sơn Tĩnh Điện Đầu Ca Theo Thứ Tự Nào?
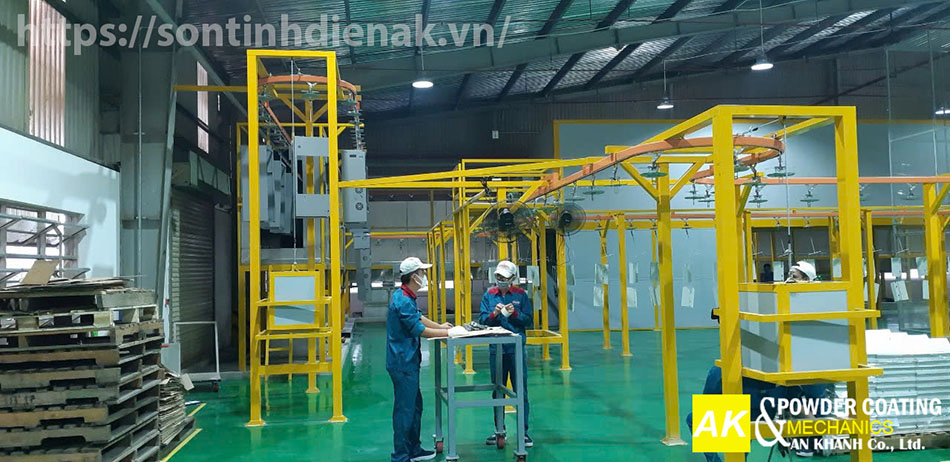
Khởi động đầu ca trong quy trình vận hành hệ thống sơn tĩnh điện đi theo thứ tự cố định. Người vận hành kiểm tra khí nén, nguồn điện và tiếp địa, gia nhiệt bể xử lý và lò sấy, chạy quạt hút cùng cụm thu hồi, rồi mới cấp bột và bật súng. Đảo thứ tự này là nguyên nhân quen thuộc của những mẻ lỗi đầu ngày.
Kiểm Tra Khí Nén, Nguồn Điện Và Tiếp Địa
Khí nén, nguồn điện và tiếp địa là ba điều kiện nền phải đạt trước khi bật súng. Khí cấp cho súng phải khô, sạch dầu, còn móc treo phải sạch để sản phẩm được nối đất, vì bột chỉ bám đều khi vật sơn giữ được điện thế bằng không trong lúc phun.
Ba hạng mục cần kiểm tra ở bước này gồm:
- Khí nén: Người vận hành xả nước ngưng ở bình chứa, bộ lọc và xem đèn báo máy sấy khí. Theo hướng dẫn súng Nordson Encore LT, khí vào súng cần 6,0 đến 6,9 bar, lọc hạt dưới 5 µm, điểm sương dưới 10°C.
- Nguồn điện: Tổ vận hành kiểm tra đèn báo pha, nút dừng khẩn và cáp cao áp của súng.
- Tiếp địa: Móc bám sơn dày được tháo ra làm sạch, vì NFPA 33 yêu cầu vật dẫn điện trong khu phun bột nối đất với điện trở không quá 1 megaohm.
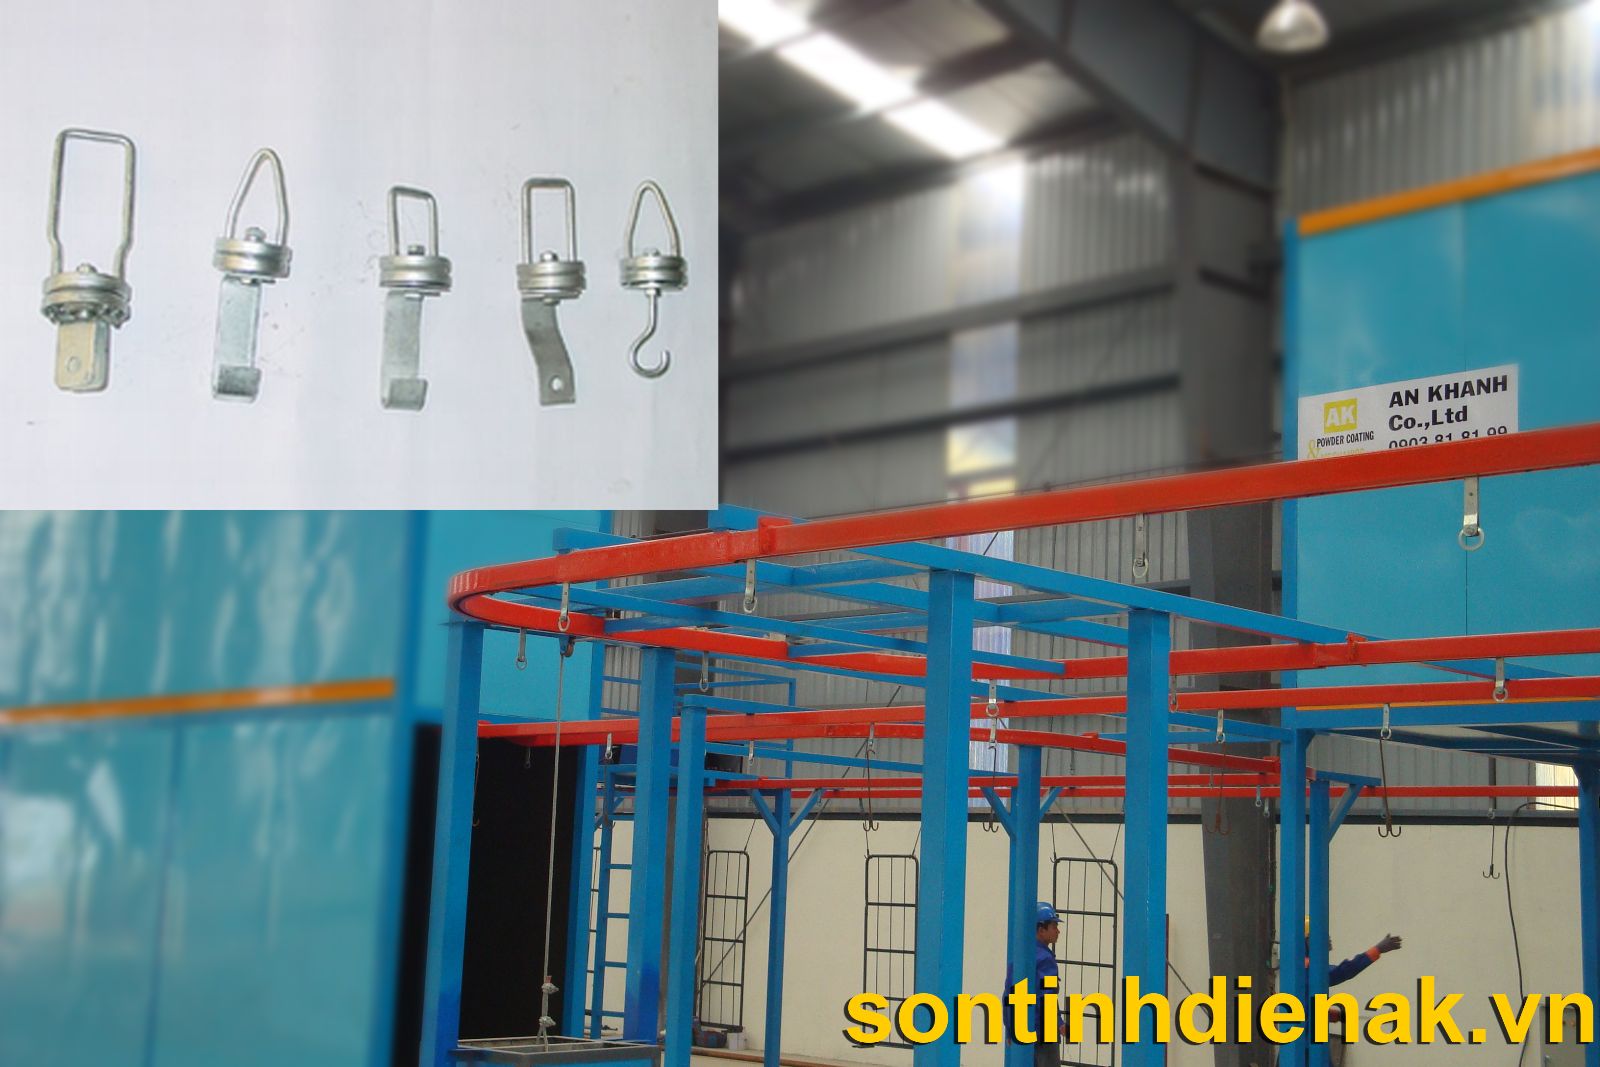
Tiếp địa là hạng mục hay bị bỏ qua vì tủ điện không báo lỗi. Sơn bám lâu ngày trên móc treo sơn tĩnh điện dần thành lớp cách điện khiến bột bám mỏng và loang. Thợ thường tăng bột để bù, khiến chi phí bột của cả ca đội lên mà không ai thấy nguyên nhân. Vì vậy quy trình vận hành hệ thống sơn tĩnh điện đặt việc làm sạch móc treo ngay từ đầu ca.
Gia Nhiệt Bể Xử Lý Và Lò Sấy Đúng Trình Tự
Trong quy trình vận hành hệ thống sơn tĩnh điện, bể xử lý và lò sấy được khởi động sớm nhất vì lên nhiệt chậm nhất. Sản phẩm chỉ vào dây chuyền khi dung dịch đạt nhiệt độ, nồng độ theo hướng dẫn của nhà cung cấp hóa chất và lò đã ổn định ở mức nhiệt mà loại bột đang dùng yêu cầu.
Ở cụm bể, người vận hành kiểm tra mức dung dịch, nhiệt độ và chuẩn độ nồng độ trước khi bật bơm, phần hao hụt được bổ sung theo hướng dẫn pha chế bể hóa chất. Bể pha sai làm màng sơn kém bám, và lỗi chỉ lộ ra sau khi sơn.

Ở lò sấy, quạt tuần hoàn chạy trước khi cấp nhiệt. Lò đốt gas còn cần thổi thông buồng trước khi đánh lửa: NFPA 86 yêu cầu lượng khí sạch tối thiểu bằng bốn lần thể tích buồng và luồng khí phải được xác nhận trước mỗi lần đánh lửa. Với hệ thống lò sấy sơn tĩnh điện tự động, trình tự này nên được cài sẵn trong tủ điều khiển, sau đó lò được giữ ổn định ở mức 180 đến 200°C tùy loại bột.
Chạy Quạt Hút Và Cụm Thu Hồi Trước Khi Bật Súng Phun
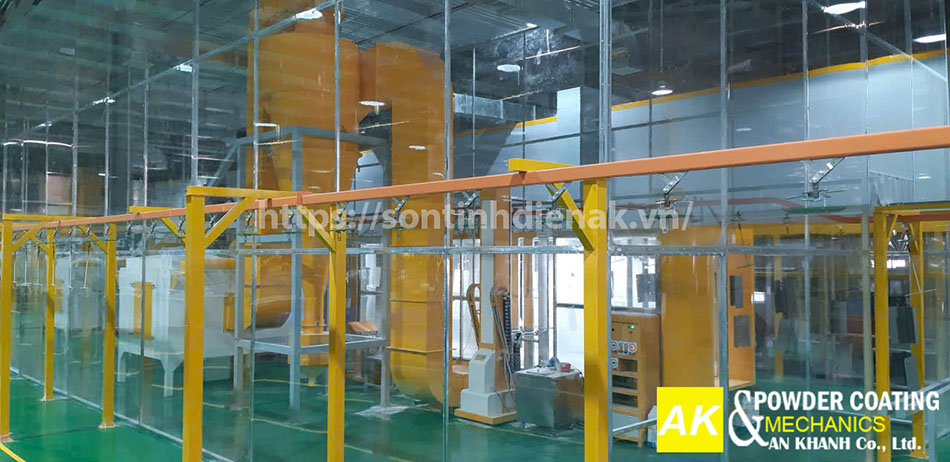
Theo quy trình vận hành hệ thống sơn tĩnh điện, buồng phun phải có luồng hút ổn định trước khi súng được cấp cao áp và cấp bột. Người vận hành bật quạt hút cùng cyclone hoặc bộ lọc, kiểm tra bột đã thổi tơi, rồi mới bật tủ súng và phun thử lên tấm mẫu.
NFPA 33 yêu cầu thiết bị điện và khí nén của hệ phun khóa liên động với hệ thống hút, để súng không chạy khi quạt chưa chạy. Quạt hút cũng giữ nồng độ bột ở mức an toàn: theo tiêu chuẩn này, nồng độ trong ống hút vượt 50% nồng độ nổ tối thiểu thì phải lắp thiết bị chặn nổ. Vì vậy khóa liên động là thiết bị an toàn, tuyệt đối không được nối tắt.

Phun thử giúp phát hiện sớm béc bị tắc. Súng thường cách vật 150 đến 300 mm, đưa quá sát làm bột dội ngược và màng sần. Cấu tạo súng có trong bài buồng phun sơn tĩnh điện tự động, thao tác cầm súng nằm ở bài cách sơn tĩnh điện thủ công.
Kiểm Soát Thông Số Khi Dây Chuyền Đang Chạy
Trong ca, quy trình vận hành hệ thống sơn tĩnh điện chuyển từ bật máy sang giữ thông số ổn định. Người vận hành theo dõi tốc độ xích tải, nhiệt độ lò, áp khí và lưu lượng bột, đồng thời kiểm tra màng sơn theo mẻ để bắt sai lệch trước khi lỗi lan ra cả lô hàng.
Bốn nhóm thông số cần theo dõi trong quy trình vận hành hệ thống sơn tĩnh điện được tóm tắt dưới đây:
| Nhóm thông số | Cách theo dõi | Dấu hiệu đang lệch |
|---|---|---|
| Tốc độ xích tải | Đồng hồ biến tần, đếm móc qua một mốc | Hàng ra lò kém bóng, chưa đủ cứng |
| Nhiệt độ lò | Đồng hồ tủ điện, đo nhiệt độ thực của vật | Ngả vàng khi quá nhiệt, bong khi thiếu nhiệt |
| Áp khí, lượng bột | Đồng hồ tủ súng, tia bột trên tấm mẫu | Tia ngắt quãng, màng dày mỏng |
| Bột thu hồi | Mức bột trong thùng, lưới rây | Bột vón, hạt lạ, mặt sần |
Bốn nhóm này liên quan chặt với nhau: tăng tốc xích mà giữ nhiệt lò sẽ thiếu thời gian đóng rắn, tăng bột để bù tiếp địa kém sẽ hao bột. Khi một chỉ số lệch, cần xem cả nhóm trước khi chỉnh.
Treo Hàng Và Tốc Độ Xích Tải
Tốc độ xích tải là thông số dễ bị chỉnh sai trong quy trình vận hành hệ thống sơn tĩnh điện, vì nó quyết định sản phẩm nằm trong bể và trong lò bao lâu. Thời gian lưu trong lò bằng chiều dài đường xích bên trong lò chia cho tốc độ xích.
Ví dụ, lò có 60 mét đường xích chạy 2 mét mỗi phút cho thời gian lưu 30 phút; tăng lên 3 mét mỗi phút chỉ còn 20 phút. Mốc đóng rắn ghi trên tài liệu kỹ thuật của bột, chẳng hạn 200°C trong 10 phút, tính từ lúc kim loại đạt nhiệt chứ không phải lúc vật vào lò, nên cần đo nhiệt độ thực của vật bằng thiết bị ghi nhiệt chạy theo xích trước khi chốt tốc độ cho mã hàng mới.

Sản phẩm cần treo chắc, không xoay, không chạm nhau. Với hốc sâu, hiệu ứng lồng Faraday khiến bột khó vào trong; hạ điện áp súng từ mức thường dùng 60 đến 80 kV xuống 40 đến 60 kV thường hiệu quả hơn tăng lượng bột.
Tỷ Lệ Bột Thu Hồi Và Bột Mới
Trong quy trình vận hành hệ thống sơn tĩnh điện, bột thu hồi chỉ được phối với bột mới theo tỷ lệ giới hạn. Qua mỗi vòng thu hồi, hạt mịn tăng dần khiến bột khó tích điện và dễ vón, nên kinh nghiệm phổ biến của ngành là giữ bột thu hồi không quá khoảng 30% trong hỗn hợp cấp cho súng.
Bột thu hồi cần qua máy rây trước khi về thùng cấp. Hệ thống cyclone thu hồi bột sơn giữ lại phần lớn bột nhưng hạt càng mịn càng khó tách, nên cần theo dõi cụm thu hồi cùng chất lượng màng.
Với bột mới, hãng bột Tiger Drylac khuyến nghị giữ trong kho ở 15 đến 25°C. Thùng bột lấy ra nên để thích nghi với nhiệt độ xưởng trước khi mở, tránh hơi nước ngưng tụ làm bột vón.
Kiểm Tra Màng Sơn Theo Từng Mẻ
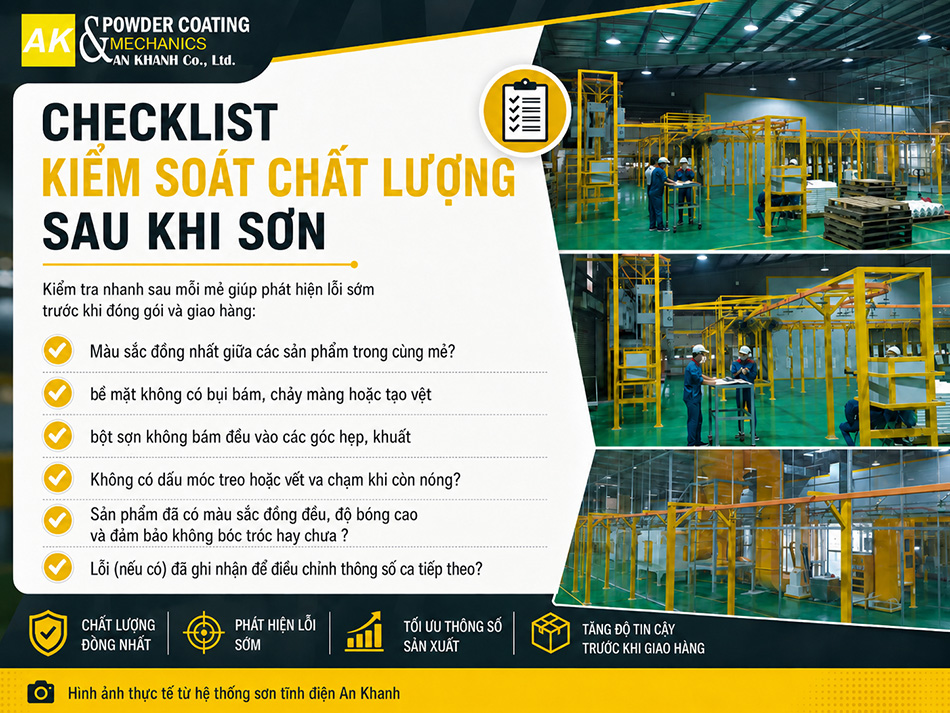
Kiểm tra theo mẻ là chốt chặn cuối của quy trình vận hành hệ thống sơn tĩnh điện trong ca, giúp phát hiện sai lệch trước khi khách hàng phản hồi. Mỗi mẻ cần được xem màu có khớp mẫu, bề mặt có bụi hay rỗ khí, góc khuất đã phủ đủ bột và có vết chạm do xếp hàng khi còn nóng hay không.
Quan sát bằng mắt chỉ bắt được lỗi nhìn thấy. Muốn biết màng đã đóng rắn đủ chưa, tổ kỹ thuật chà dung môi MEK theo ASTM D5402 và đo màng sau sấy bằng máy đo độ dày sơn tĩnh điện, rồi ghi vào nhật ký mẻ.
Đổi Màu Sơn Mà Không Lẫn Màu
Đổi màu là bước dễ gây lẫn hạt nhất trong quy trình vận hành hệ thống sơn tĩnh điện, vì bột màu cũ còn bám trong súng, ống dẫn, vách buồng và cụm thu hồi. Việc làm sạch đi từ súng ra buồng, tới cụm thu hồi, rồi kết thúc bằng một lượt phun thử.
Bốn bước đổi màu được thực hiện như sau:
Thời gian bốn bước này phụ thuộc chủ yếu vào kiểu cụm thu hồi. Xưởng đổi màu nhiều lần mỗi ngày nên chốt cấu hình thu hồi từ khâu thiết kế, vì thời gian đổi màu cộng dồn có thể lớn hơn chênh lệch giá thiết bị.
Dừng Máy Cuối Ca Và Lịch Bảo Trì Định Kỳ
Cuối ca, quy trình vận hành hệ thống sơn tĩnh điện đi ngược với lúc khởi động, và thiết bị được vệ sinh khi bột còn dễ làm sạch. Song song, xưởng cần lịch bảo trì hằng tuần, hằng tháng cho súng, bộ lọc, xích tải và đầu đốt để không phải dừng dây chuyền giữa đơn hàng.
Trình Tự Dừng Máy Cuối Ca
Dừng máy khép lại quy trình vận hành hệ thống sơn tĩnh điện mỗi ngày: tắt cấp bột, chờ hàng ra khỏi lò, hạ nhiệt lò rồi mới vệ sinh và tắt quạt hút. Làm đúng thứ tự giúp sản phẩm còn trong lò được sấy đủ và lò nguội dần theo thiết kế.
Năm thao tác dừng máy theo thứ tự gồm:
- Tắt bột và cao áp: Ngừng treo hàng, tắt súng khi móc cuối đã qua buồng.
- Chờ hàng ra lò: Xích chạy tiếp tới khi sản phẩm cuối ra lò đủ thời gian sấy.
- Hạ nhiệt có quạt chạy: Tắt đầu đốt trước, quạt tuần hoàn chạy thêm theo hướng dẫn nhà chế tạo.
- Vệ sinh rồi tắt quạt hút: Làm sạch súng và buồng khi quạt hút còn chạy, thu gom bột rồi mới tắt.
- Xả nước, ghi nhật ký: Xả nước ngưng khí nén, ghi thông số và lỗi của ca.
Một lỗi dễ gặp là tắt quạt tuần hoàn cùng lúc với đầu đốt. Một tài liệu vận hành lò sấy công nghiệp mô tả chu kỳ làm nguội tới 45 phút sau khi tắt đầu đốt, nên thời gian này cần tính sẵn vào ca.

Lịch Bảo Trì Theo Ngày, Tuần Và Tháng
Bảo trì là giai đoạn thứ năm của quy trình vận hành hệ thống sơn tĩnh điện, chia thành việc hằng ngày do người vận hành làm và việc hằng tuần, hằng tháng do tổ kỹ thuật phụ trách. Trọng tâm là các bộ phận hao mòn nhanh: điện cực và béc phun, bộ lọc, xích tải, đầu đốt và thiết bị điện.
Bảng dưới đây gợi ý ba nhóm tần suất bảo trì:
| Tần suất | Hạng mục | Mục đích |
|---|---|---|
| Hằng ngày | Thổi sạch súng, ống bột; xem điện cực, béc; làm sạch móc treo | Tia bột ổn định, tiếp địa tốt |
| Hằng tuần | Làm sạch lọc theo chênh áp; kiểm tra cáp cao áp, xích tải, bơm bể | Bắt hao mòn sớm |
| Hằng tháng | Kiểm tra đầu đốt, quạt, cảm biến nhiệt, nhiệt độ thực của vật, điện trở tiếp địa | Lò đúng nhiệt, điện an toàn |
Lịch trên là khung tham khảo, tần suất thực tế theo hướng dẫn nhà chế tạo và sản lượng xưởng. Riêng điện cực súng, tài liệu bảo trì thường khuyến nghị thay khi đã mòn quá 1 mm.
Nguyên Tắc An Toàn Trong Quy Trình Vận Hành Hệ Thống Sơn Tĩnh Điện
An toàn trong quy trình vận hành hệ thống sơn tĩnh điện xoay quanh ba nguồn rủi ro: bụi bột có thể bắt cháy, điện cao áp của súng và hóa chất trong bể xử lý. Người vận hành giữ khóa liên động, tiếp địa, quạt hút luôn hoạt động, mang đồ bảo hộ và ngắt nguồn trước mọi lần sửa chữa.
Bốn nguyên tắc an toàn áp dụng cho mọi ca gồm:
- Giữ khóa liên động và tiếp địa: Súng chỉ chạy khi quạt hút chạy; buồng, xích tải, móc treo luôn được nối đất.
- Kiểm soát nguồn lửa: Khu buồng phun không để vật dễ cháy, cụm thu hồi được làm sạch để bụi không tích tụ.
- Mang đồ bảo hộ: Thợ phun dùng khẩu trang lọc bụi, kính, găng tay; khu bể cần thêm bảo hộ theo phiếu an toàn của từng hóa chất.
- Ngắt và khóa nguồn khi bảo trì: Điện, khí nén, gas được ngắt và treo biển báo trước khi tháo súng hay sửa đầu đốt.
Bốn nguyên tắc trên nên được đưa vào buổi huấn luyện về quy trình vận hành hệ thống sơn tĩnh điện cho cả tổ. Quy định riêng cho người cầm súng có trong bài quy tắc an toàn khi sử dụng súng phun sơn tĩnh điện.
Lỗi Thường Gặp Trong Quy Trình Vận Hành Hệ Thống Sơn Tĩnh Điện
Theo thực tế triển khai của An Khanh, phần lớn lỗi màng sơn trong ca có gốc từ quy trình vận hành hệ thống sơn tĩnh điện chứ không từ thiết bị hỏng: bề mặt còn ẩm, tiếp địa kém, nhiệt lò lệch hoặc đổi màu chưa sạch. Nhận đúng nguyên nhân giúp xử lý đúng chỗ thay vì tăng bột hay nâng nhiệt theo cảm tính.
Sáu lỗi vận hành hay gặp cùng cách xử lý tại xưởng được tổng hợp dưới đây:
| Lỗi thường gặp | Nguyên nhân phổ biến | Cách xử lý tại xưởng |
|---|---|---|
| Rỗ, phồng | Bề mặt còn ẩm hoặc dầu | Kiểm tra lò sấy khô, thổi khô rãnh hàn |
| Bong mép | Xử lý bề mặt kém, thiếu nhiệt hoặc thiếu thời gian sấy | Chuẩn độ bể, đo nhiệt vật, giảm tốc xích |
| Màu không đều | Tiếp địa kém, bột ra không đều, lò nóng lệch | Làm sạch móc, kiểm tra áp khí và quạt lò |
| Hao bột nhiều | Tiếp địa kém, súng chỉnh sai, thu hồi yếu | Làm sạch móc, chỉnh súng, vệ sinh lọc |
| Lẫn màu | Súng, buồng, cụm thu hồi chưa sạch | Làm lại bốn bước đổi màu |
| Góc khuất thiếu sơn | Treo chưa hợp lý, lồng Faraday | Đổi hướng treo, hạ điện áp súng |
Hai lỗi màu không đều và hao bột nhiều cùng có gốc từ tiếp địa kém, nên làm sạch móc treo đầu ca rẻ hơn nhiều so với tăng bột. Phân tích sâu từng khuyết tật có trong bài lỗi sơn tĩnh điện và cách khắc phục.
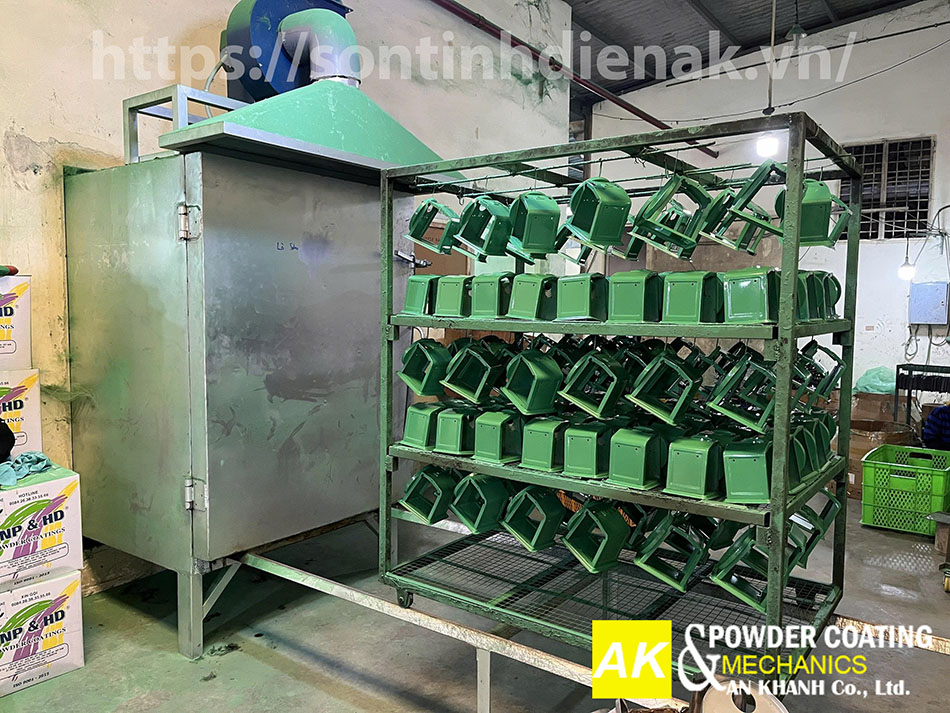
Lỗi vẫn lặp lại sau khi đã chỉnh thông số và thay bột thường xuất phát từ thiết kế: lò thiếu công suất so với tốc độ xích hoặc cụm thu hồi không đủ lưu lượng. Khi đó, việc rà soát quy trình vận hành hệ thống sơn tĩnh điện cần đi cùng đánh giá lại cả dây chuyền.
Dây Chuyền An Khanh Bàn Giao Kèm Hướng Dẫn Vận Hành
Một quy trình vận hành hệ thống sơn tĩnh điện chỉ chạy ổn định khi thiết bị được thiết kế khớp với nó từ đầu. Ở các dự án An Khanh triển khai, bước cuối sau lắp đặt là chạy thử và hướng dẫn vận hành cho nhân sự của xưởng trước khi bàn giao.

Dự án: Hệ thống sơn tĩnh điện tự động cho Công ty MAKITECH Đà Nẵng, KCN Điện Nam Điện Ngọc, năm 2019.
Hạng mục: Hệ thống sơn tĩnh điện tự động công suất cao, sơn kệ chứa hàng công nghiệp.
Phạm vi thực hiện: Thiết kế, chế tạo, lắp đặt và chuyển giao vận hành.
Khách hàng quay lại là minh chứng rõ nhất. Từ năm 2017 tới năm 2023, các đơn vị thuộc SUNHOUSE đã nhiều lần đặt hệ thống của An Khanh, gồm 3 hệ thống tự động của tập đoàn năm 2017 và năm 2020 cùng các hệ thống cho hàng gia dụng và máy lọc nước. Danh mục An Khanh còn có dự án sơn toàn bộ trụ đèn, đèn chiếu sáng cho Trung tâm Hội nghị Quốc gia Hà Nội năm 2006 và các hệ thống tại Campuchia, Myanmar.
Vì phần hướng dẫn diễn ra ngay trên dây chuyền vừa lắp, tổ vận hành của xưởng làm quen với quy trình vận hành hệ thống sơn tĩnh điện trên chính thiết bị của mình trước khi vào sản xuất.
Câu Hỏi Thường Gặp Về Quy Trình Vận Hành Hệ Thống Sơn Tĩnh Điện
Dưới đây là những thắc mắc An Khanh thường nhận từ chủ đầu tư và tổ trưởng vận hành khi chạy thử dây chuyền. Mỗi câu trả lời nêu thẳng điều kiện áp dụng để dùng ngay khi xây dựng quy trình vận hành hệ thống sơn tĩnh điện cho xưởng.
Lò Sấy Sơn Tĩnh Điện Cần Khởi Động Trước Bao Lâu?
Không có con số chung cho mọi lò, vì thời gian lên nhiệt phụ thuộc thể tích buồng, nguồn nhiệt và lớp cách nhiệt. Nguyên tắc là khởi động đủ sớm để lò ổn định ở mức nhiệt của loại bột trước khi mẻ đầu vào lò, và ghi lại thời gian thực tế trong vài ca đầu làm mốc cho các ca sau.
Có Được Dùng Lại Toàn Bộ Bột Sơn Thu Hồi Không?
Không nên. Bột thu hồi có nhiều hạt mịn hơn bột mới, khó tích điện và dễ vón, nên thường được phối với bột mới ở mức không quá khoảng 30% và phải qua máy rây trước khi về thùng cấp. Bột nhiễm bẩn hoặc lẫn màu nên loại bỏ.
Bao Lâu Nên Đo Nhiệt Độ Thực Của Vật Sơn Trong Lò?
Nên đo mỗi khi chạy mã hàng mới, đổi độ dày vật liệu, đổi loại bột hoặc sau khi sửa đầu đốt, ngoài lịch đo hằng tháng. Thiết bị ghi nhiệt chạy theo xích cho biết kim loại đạt nhiệt lúc nào và giữ nhiệt bao lâu, chính xác hơn đồng hồ gắn trên vách lò.
Khi Nào Cần Tối Ưu Lại Cả Dây Chuyền Sơn Tĩnh Điện?
Khi lỗi vẫn lặp lại dù đã làm đúng quy trình vận hành hệ thống sơn tĩnh điện, chỉnh thông số và thay bột, dây chuyền cần được đánh giá lại tổng thể. Dấu hiệu thường gặp là đổi màu mất quá nhiều thời gian, hao bột cao mà không rõ nguyên nhân, lò nóng không đều giữa các vùng, hoặc công suất lò, buồng phun và xích tải không đồng bộ với nhau.
Quy Trình Vận Hành Hệ Thống Sơn Tĩnh Điện Thủ Công Có Khác Dây Chuyền Tự Động Không?
Năm giai đoạn giống nhau, điểm khác nằm ở cách kiểm soát thời gian sấy. Hệ dùng lò sấy thủ công sấy theo mẻ: sản phẩm treo trên xe goòng đẩy vào lò, người vận hành đóng cửa và bấm giờ từ lúc vật đạt nhiệt. Dây chuyền tự động chạy xích liên tục qua lò, nên thời gian sấy do tốc độ xích quyết định.
Với hơn 30 năm kinh nghiệm trong lĩnh vực sơn tĩnh điện từ năm 1996, An Khanh mang đến cho chủ đầu tư giải pháp thiết kế và chế tạo bể xử lý bề mặt, buồng phun, cụm thu hồi cyclone, lò sấy cùng tuyến xích tải tối ưu công năng lẫn chi phí. Nhờ tự chủ khâu chế tạo, quy trình vận hành hệ thống sơn tĩnh điện được tính toán theo nhu cầu và sản phẩm thật của chủ đầu tư ngay từ bản vẽ.
Khi bàn giao, An Khanh chạy thử và hướng dẫn quy trình vận hành hệ thống sơn tĩnh điện cho nhân sự của xưởng. Chủ đầu tư đang chuẩn bị đầu tư hoặc nâng cấp dây chuyền có thể gọi hotline để được tư vấn cấu hình phù hợp với sản lượng và mặt bằng hiện có.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |