Quy trình sơn tĩnh điện bột là chuỗi 6 công đoạn nối tiếp nhau trên một dây chuyền khép kín. Bột sơn khô ở dạng hạt mịn bám lên bề mặt kim loại nhờ lực tĩnh điện, sau đó được nung chảy và đóng rắn thành màng phủ liên tục. Sáu bước đó gồm xử lý bề mặt, sấy khô và kiểm tra, phun bột, sấy đóng rắn, kiểm tra chất lượng màng sơn, hoàn tất và đóng gói.
Điểm hay bị hiểu sai nhất nằm ở bước sấy. Rất nhiều tài liệu ghi “sấy 180 tới 200 độ C trong 10 phút” mà không nói rõ mốc 10 phút đó tính từ lúc kim loại đạt nhiệt, không phải từ lúc vật sơn vào lò. Với chi tiết thép dày, riêng phần gia nhiệt đã ngốn thêm 8 tới 25 phút. Đây là chỗ sai phổ biến nhất khi một xưởng tự dựng quy trình sơn tĩnh điện cho mình, và cũng là gốc rễ của phần lớn ca sơn thiếu chín rồi bong tróc sau vài tháng sử dụng.
Bài viết dưới đây đi lần lượt qua từng bước trong quy trình sơn tĩnh điện, nêu rõ ngưỡng kỹ thuật cần giữ, thiết bị đảm nhiệm bước đó, và lỗi màng sơn phát sinh khi bước đó chạy sai. Phần cuối tổng hợp các câu hỏi An Khanh nhận nhiều nhất khi chủ đầu tư chuẩn bị đầu tư dây chuyền cho xưởng của mình.
Toàn Cảnh Quy Trình Sơn Tĩnh Điện Bột Trên Dây Chuyền
Quy trình sơn tĩnh điện bột chạy theo một chiều duy nhất từ khu lên hàng tới khu xuống hàng, và mỗi bước chỉ nhận được kết quả tốt khi bước đứng trước nó đã đạt. Vật sơn đi qua cụm bể hóa chất, lò sấy khô, buồng phun, lò sấy sơn rồi ra khu kiểm tra, không quay ngược lại bất kỳ công đoạn nào.
Tính một chiều này là điều khiến quy trình sơn tĩnh điện khác hẳn sơn lỏng. Sơn lỏng cho phép chà nhám rồi phủ lại lớp mới ngay tại chỗ, còn màng bột đã đóng rắn thì phải tẩy sạch toàn bộ mới sơn lại được. Vì vậy một lỗi nhỏ ở bể tẩy dầu sẽ không lộ ra cho tới khi hàng đã ra khỏi lò sấy, lúc đó chi phí sửa chữa đã nhân lên nhiều lần.

Sơ đồ trên cho thấy vì sao mặt bằng nhà xưởng lại quyết định cấu hình dây chuyền. Tuyến băng tải phải đủ dài để vật sơn nguội bớt trước khi vào buồng phun, và lò sấy phải đặt sao cho nhiệt không hắt ngược về khu phun. Bảng dưới đây tóm tắt 6 bước trong quy trình sơn tĩnh điện, cụm thiết bị đảm nhiệm và ngưỡng kỹ thuật cần giữ ở mỗi bước:
| Bước | Cụm thiết bị đảm nhiệm | Ngưỡng kỹ thuật cần giữ |
|---|---|---|
| 1. Xử lý bề mặt | Dãy bể hóa chất hoặc buồng phun hóa chất | Sạch dầu mỡ, sạch rỉ, có lớp chuyển hóa chống rỉ tạm |
| 2. Sấy khô và kiểm tra | Lò sấy khô, hệ khí nén và máy sấy khí | Bề mặt khô hoàn toàn, nhiệt độ phôi cao hơn điểm sương tối thiểu 3 độ C |
| 3. Phun bột tĩnh điện | Buồng phun, súng phun, cyclone thu hồi | Vật sơn tiếp địa tốt, màng bột phủ đều cả khe và góc khuất |
| 4. Sấy đóng rắn | Lò sấy sơn kiểu đường hầm hoặc kiểu mẻ | Kim loại đạt 180 tới 200 độ C và giữ 10 tới 15 phút ở mức đó |
| 5. Kiểm tra màng sơn | Máy đo độ dày, dao rạch ô, bộ thử va đập | Độ dày 60 tới 80 micromet, độ bám dính đạt mức 0 hoặc 1 theo ISO 2409 |
| 6. Hoàn tất và đóng gói | Khu tháo dỡ, băng tải và mặt bằng đóng gói | Vật sơn nguội hẳn trước khi xếp chồng, tránh in vết và trầy màng |
Sáu ngưỡng trong bảng chính là những con số cần đưa vào quy trình vận hành nội bộ của xưởng, vì đây là phần các bên hay nói chung chung rồi mỗi ca làm một kiểu. Hai bước đầu quyết định độ bám dính, bước 3 và bước 4 quyết định ngoại quan cùng độ bền, còn hai bước cuối là nơi phát hiện sai sót trước khi hàng rời xưởng. Sáu phần tiếp theo đi vào từng chặng của quy trình sơn tĩnh điện, bắt đầu từ khâu quyết định nhiều nhất.
Bước 1: Xử Lý Bề Mặt Trước Khi Sơn Tĩnh Điện
Bước 1 của quy trình sơn tĩnh điện là làm sạch dầu mỡ, tẩy rỉ sét và tạo một lớp chuyển hóa trên bề mặt kim loại để bột sơn bám chắc. Vật sơn lần lượt qua các bể tẩy dầu, rửa nước, tẩy rỉ, định hình rồi thụ động hóa, mỗi bể giải quyết một loại tạp chất khác nhau.
Theo đánh giá từ thực tế thi công của An Khanh, khâu xử lý bề mặt quyết định khoảng 60 tới 80 phần trăm độ bám dính và độ bền của lớp sơn thành phẩm. Con số này giải thích một nghịch lý mà nhiều xưởng gặp phải: đầu tư súng phun đắt tiền và lò sấy hiện đại nhưng hàng vẫn bong tróc, vì phần ngân sách dành cho cụm bể hóa chất bị cắt xuống mức tối thiểu. Nói cách khác, chất lượng của cả quy trình sơn tĩnh điện bị chặn trên bởi chính công đoạn rẻ tiền nhất.

Điểm kỹ thuật ít được nói tới trong các tài liệu mô tả quy trình sơn tĩnh điện là lớp chuyển hóa phốt phát có hai loại rất khác nhau, và chọn nhầm loại làm hỏng cả tuổi thọ màng sơn. Ba khác biệt dưới đây là căn cứ để chủ đầu tư chốt cấu hình cụm bể ngay từ khi thiết kế:
- Phốt phát sắt: Lớp chuyển hóa mỏng, khối lượng khoảng 0,2 tới 1,0 gam trên mỗi mét vuông, tương đương bề dày chỉ 0,15 tới 0,8 micromet. Loại này đủ dùng cho hàng dùng trong nhà và môi trường khô ráo.
- Phốt phát kẽm: Lớp chuyển hóa dày hơn hẳn, khoảng 8 tới 20 micromet, tạo cấu trúc tinh thể neo màng sơn tốt hơn. Đây là lựa chọn cho hàng đặt ngoài trời, vùng ẩm hoặc vùng ven biển.
- Số bể rửa trung gian: Hóa chất còn sót lại giữa hai bể sẽ đầu độc bể kế tiếp và để lại muối trên bề mặt, nên số bể rửa nước phải tương xứng với số bể hóa chất chứ không cắt bớt để tiết kiệm mặt bằng.
Ba yếu tố này cho thấy cụm bể không phải là dãy thùng chứa nước giống nhau, mà là một chuỗi phản ứng hóa học có thứ tự bắt buộc. Xưởng làm hàng ngoài trời mà dùng cấu hình phốt phát sắt sẽ thấy màng sơn phồng rộp từ mép hàn và cạnh cắt trước tiên. Đó là những vị trí lớp chuyển hóa bám kém nhất trên toàn bộ chi tiết. Khối lượng lớp phốt phát nêu trên lấy theo tài liệu kỹ thuật TI100 về tiền xử lý kim loại của IGP Powder.

Cách bố trí gắn biển tên từng bể như ảnh trên là chi tiết nhỏ nhưng cắt được phần lớn lỗi do thao tác. Nồng độ và nhiệt độ mỗi bể cần được đo theo ca và ghi vào nhật ký vận hành, vì hóa chất hao dần theo số lượng hàng đã nhúng qua. Bước mở đầu quy trình sơn tĩnh điện vì thế cần một biểu ghi số liệu chứ không chỉ cần thiết bị. Xưởng cần cấu hình cụ thể có thể tham khảo hệ thống xử lý hóa chất tự động hoặc bản hệ thống xử lý hóa chất bán tự động cho mặt bằng nhỏ hơn.
Bước 2: Sấy Khô Và Kiểm Tra Bề Mặt Trước Khi Phun
Bước 2 của quy trình sơn tĩnh điện làm bay hết nước còn đọng sau khâu xử lý hóa chất, đồng thời là chốt kiểm tra cuối cùng trước khi vật sơn vào buồng phun. Vật còn ẩm mà đã phủ bột thì hơi nước sẽ thoát ra trong lò sấy và để lại lỗ kim li ti trên màng sơn.
Lò sấy khô ở chặng này của quy trình sơn tĩnh điện chạy ở nhiệt độ thấp hơn hẳn lò sấy sơn, nhiệm vụ chỉ là làm khô chứ không đóng rắn. Nhiều xưởng nhỏ tận dụng phơi nắng hoặc quạt gió để tiết kiệm đầu tư. Cách này chạy được với hàng mỏng trong mùa khô, nhưng vào mùa mưa miền Nam thì độ ẩm không khí giữ nước lại trong khe và mối hàn rất lâu.
Có một ngưỡng kỹ thuật gần như không xuất hiện trong tài liệu tiếng Việt nhưng lại rất đáng chú ý ở khí hậu Việt Nam. Nhiệt độ chi tiết khi phủ sơn phải cao hơn điểm sương của môi trường ít nhất 3 độ C, nếu không hơi ẩm sẽ ngưng tụ ngay trên bề mặt vừa làm sạch, theo tài liệu kỹ thuật Qualisteelcoat phiên bản 4.3. Xưởng đặt ở vùng độ ẩm cao mà bỏ hẳn lò sấy khô là đang đánh cược với chính điều kiện thời tiết của mình.

Nguồn ẩm thứ hai đi thẳng vào súng phun mà ít bản mô tả quy trình sơn tĩnh điện nào nhắc tới là khí nén. Khí nén mang hơi nước và dầu từ máy nén sẽ vón bột trong ống dẫn rồi tạo vệt mắt cá trên màng sơn, nên hệ khí nén cần đủ ba cấp xử lý:
- Bình tách nước và lọc thô: Giữ lại nước ngưng tụ dạng lỏng cùng hạt bụi lớn ngay sau máy nén, trước khi khí đi tiếp vào đường ống dẫn tới súng phun.
- Máy sấy khí: Hạ điểm sương của dòng khí nén xuống thấp hơn nhiệt độ đường ống, nhờ vậy hơi nước không còn cơ hội ngưng tụ lại ở đoạn ống chạy trong xưởng.
- Lọc tách dầu: Chặn dầu bôi trơn theo khí nén thoát ra từ máy nén, đây chính là thủ phạm của những vệt lõm hình mắt cá xuất hiện rải rác trên màng sơn đã sấy.
Ba cấp lọc này rẻ hơn rất nhiều so với chi phí tẩy sơn và làm lại một lô hàng bị mắt cá, nên đây là hạng mục không nên cắt khi lập dự toán cho một quy trình sơn tĩnh điện mới. Xưởng đang gặp lỗi màng sơn lấm tấm mà đã kiểm tra hết khâu bể và khâu súng thì nên soi lại đường khí nén, cụ thể là máy sấy khí air dryer cùng hệ thống nén khí đang lắp cho dây chuyền.
Bước 3: Phun Bột Tĩnh Điện Trong Buồng Phun
Bước 3 của quy trình sơn tĩnh điện đưa bột sơn khô bám lên bề mặt kim loại bằng lực tĩnh điện. Súng phun nạp điện tích cho hạt bột, vật sơn được nối đất, và chênh lệch điện thế giữa hai bên giữ lớp bột nằm yên trên bề mặt cho tới khi vật sơn vào lò.
Hạt bột sơn công nghiệp có kích thước phổ biến trong khoảng 2 tới 50 micromet, nhiệt độ hóa mềm quanh mức 80 độ C và nóng chảy quanh mức 150 độ C, theo tài liệu tổng hợp về powder coating. Dải kích thước này giải thích vì sao chất lượng khí nén và độ ẩm môi trường lại ảnh hưởng trực tiếp tới khả năng tích điện của bột.

Lượng bột bám được ngay lần phun đầu tiên thấp hơn nhiều so với hình dung của phần lớn chủ đầu tư. Với hệ phun bỏ, tỷ lệ này thường quanh mức 50 phần trăm, còn hệ có thu hồi đạt khoảng 65 tới 85 phần trăm. Phần bột không bám vào vật không mất đi mà được cyclone kéo về để dùng lại, nhờ vậy mức tận dụng vật liệu của cả quy trình sơn tĩnh điện lên tới 95 tới 98 phần trăm, cao hơn hẳn sơn lỏng.
Cần lưu ý rằng cyclone không thu hồi được mọi cỡ hạt. Cyclone thiết kế tốt tách được khoảng 90 tới 95 phần trăm khối lượng bột dư, nhưng với hạt dưới 10 micromet thì hiệu suất chỉ còn 50 tới 70 phần trăm, phần mịn còn lại đi tiếp về bộ lọc thứ cấp. Đó là lý do bột thu hồi luôn thô hơn bột mới, và tỷ lệ pha giữa hai loại cần giữ cố định trong suốt một đơn hàng.
Hai lỗi thao tác gây tốn bột nhiều nhất ở chặng phun của quy trình sơn tĩnh điện đều bắt nguồn từ hiểu sai về lực tĩnh điện, và cả hai đều sửa được mà không cần thay thiết bị:
- Tiếp địa kém do móc treo bám sơn: Móc treo phủ sơn cũ trở thành lớp cách điện, vật sơn mất đường tiếp đất và bột không chịu bám. Móc treo cần được tẩy sạch định kỳ, đây là việc bảo trì đơn giản nhưng hay bị bỏ qua nhất.
- Đẩy điện áp súng lên tối đa khi phun khe sâu: Bột tích điện bám dày ở mép ngoài khe rồi che chắn phần bên trong, khiến đáy khe thành vùng chết về điện. Cách xử lý ngược lại là hạ điện áp về khoảng 40 tới 60 kV rồi phun khe trước khi phun mặt phẳng.
Hai điều chỉnh trên giúp giảm lượng bột hao mà không đụng tới cấu hình dây chuyền, đây là phần dễ cải thiện nhất trong toàn bộ quy trình sơn tĩnh điện. Chủ đầu tư cân nhắc nâng cấp cụm phun có thể xem buồng phun sơn tĩnh điện tự động cho hàng loạt chạy xích tải, hoặc hệ thống cyclone thu hồi sơn nếu buồng hiện tại chưa có khâu thu hồi.
Bước 4: Sấy Đóng Rắn Màng Sơn Trong Lò Sấy
Bước 4 của quy trình sơn tĩnh điện nung lớp bột đang bám hờ trên bề mặt cho tới khi nó chảy ra, dàn phẳng rồi phản ứng tạo liên kết ngang thành màng phủ cứng. Đây là bước duy nhất tạo ra độ bền cơ học và khả năng chống ăn mòn của lớp sơn, và cũng là bước dễ làm sai nhất.
Bột sơn thông dụng đóng rắn ở mức 200 độ C trong 10 phút, còn mốc 180 độ C trong 10 phút là chuẩn công nghiệp phổ biến nhiều thập kỷ tại thị trường châu Âu và châu Á. Con số chính xác luôn nằm trên phiếu kỹ thuật của chính loại bột đang dùng, nên quy trình sơn tĩnh điện của xưởng cần bám theo phiếu đó thay vì áp một mốc chung cho mọi mã bột.
Đây là chỗ cần nói thẳng, vì hiểu sai điểm này gây thiệt hại lớn nhất trong cả quy trình sơn tĩnh điện. Mốc thời gian ghi trên phiếu bột được tính từ khi chính khối kim loại đạt tới nhiệt độ yêu cầu, không phải từ lúc vật sơn nằm trong lò. Một chi tiết thép nguội đưa vào lò đang chạy 200 độ C sẽ mất một quãng để nóng lên tới mức đó, và quãng này kéo dài thêm 8 tới 25 phút tùy khối lượng cùng bề dày của vật.
Hệ quả thực tế rất dễ kiểm chứng tại xưởng. Bảng dưới đây đối chiếu 3 nhóm vật sơn theo bề dày, cho thấy tổng thời gian cần bố trí trong lò chênh nhau tới gần hai lần dù cùng chạy một mã bột trên cùng một quy trình sơn tĩnh điện:
| Nhóm vật sơn | Thời gian gia nhiệt tới mức yêu cầu | Tổng thời gian cần bố trí trong lò |
|---|---|---|
| Tôn mỏng, vỏ tủ điện, máng cáp | Khoảng 8 phút | 18 tới 20 phút |
| Khung sắt, kệ chứa hàng, bàn ghế | Khoảng 12 tới 15 phút | 22 tới 28 phút |
| Thép dày 6 tới 10 mm, kết cấu nặng | Khoảng 15 tới 25 phút | 25 tới 35 phút |
Ba nhóm trong bảng cho thấy vì sao một dây chuyền không thể chạy chung một tốc độ băng tải cho mọi mặt hàng. Xưởng làm cả hàng mỏng lẫn hàng nặng cần lò đủ dài để giữ được nhóm nặng nhất, hoặc phải chấp nhận hạ tốc độ băng tải khi tới lô hàng dày. Cách kiểm chứng rẻ nhất là gắn đầu dò nhiệt lên chính vật sơn rồi chạy thử một mẻ, thay vì tin vào con số hiển thị trên tủ điều khiển lò.
Sấy thiếu và sấy quá đều để lại dấu vết riêng. Màng sơn thiếu chín có thể cạo bong bằng móng tay và nứt chân chim sau vài ngày, còn màng sơn quá lửa thì ngả vàng và giòn. Cấu hình lò phù hợp với sản lượng thực tế là điều cần chốt ngay từ khâu thiết kế quy trình sơn tĩnh điện. Hai hướng thường dùng là lò sấy sơn tĩnh điện tự động cho tuyến chạy liên tục, và lò sấy sơn tĩnh điện thủ công cho xưởng chạy theo mẻ.
Bước 5: Kiểm Tra Chất Lượng Màng Sơn Sau Khi Sấy
Bước 5 của quy trình sơn tĩnh điện đo lại thành phẩm bằng những con số cụ thể thay vì nhìn bằng mắt. Ba phép đo cơ bản gồm độ dày màng khô, độ bám dính bằng phép rạch ô và độ bền va đập, cả ba đều làm được ngay tại xưởng với dụng cụ cầm tay.
Nhiều xưởng hiện gộp việc kiểm tra vào khâu hoàn tất. Tách nó thành một bước riêng trong quy trình sơn tĩnh điện có lý do thực tế. Khi kiểm tra là một khâu độc lập, có người phụ trách và có biểu ghi số liệu, lỗi hệ thống được phát hiện ngay từ lô đầu thay vì chờ tới lúc khách hàng phản hồi.

Độ dày màng khô là chỉ số dễ đo nhất và cũng nói được nhiều nhất. Dải 60 tới 80 micromet được xem là tối ưu về đặc tính cơ lý cho sơn bột, cũng là ngưỡng mà các quy chuẩn kiến trúc như Qualicoat và AAMA 2605 đặt ra. Vượt quá 100 micromet thì rủi ro bề mặt sần dạng vỏ cam tăng mạnh, vì lớp bột quá dày không kịp dàn phẳng trước khi phản ứng đóng rắn bắt đầu. Phép đo thực hiện theo ISO 2808 và luôn đo sau khi sấy, không đo lúc bột còn ở dạng khô.
Phép rạch ô kiểm tra độ bám dính lại chứa một cái bẫy nghiệm thu mà bên bán và bên mua rất hay hiểu nhầm nhau. Bảng dưới đây đối chiếu 3 phép thử phổ biến ở bước kiểm tra của quy trình sơn tĩnh điện, kèm cách làm và ngưỡng đạt tương ứng:
| Phép thử | Cách làm tại xưởng | Ngưỡng đạt |
|---|---|---|
| Độ dày màng khô, ISO 2808 | Đặt đầu dò của máy đo cầm tay lên nhiều điểm trên cùng một chi tiết | 60 tới 80 micromet cho hàng thông dụng |
| Rạch ô bám dính, ISO 2409 | Rạch lưới ô vuông xuyên màng sơn rồi dán và bóc băng dính chuyên dụng | Mức 0, chấp nhận tối đa mức 1 |
| Va đập trực tiếp, ISO 6272-1 | Thả quả nặng 1 kg đầu bi 20 mm từ độ cao 25 cm xuống mẫu thử | Màng sơn không nứt và không bong khỏi nền |
Cái bẫy nằm ở dòng thứ hai của bảng. Thang điểm ISO 2409 chạy từ 0 là tốt nhất tới 5 là kém nhất, trong khi thang ASTM D3359 của Mỹ chạy ngược lại, từ 5B tốt nhất về 0B kém nhất. Bên bán báo kết quả mức 0 theo ISO trong khi bên mua đang chờ mức 5B theo ASTM là hai bên đang nói cùng một kết quả bằng hai ngôn ngữ khác nhau. Hợp đồng nghiệm thu vì vậy cần ghi rõ đang dùng tiêu chuẩn nào, và tài liệu Qualisteelcoat yêu cầu kết quả rạch ô phải đạt mức 0 hoặc tối đa mức 1.
Ba phép đo này chỉ tốn vài phút mỗi lô nhưng đổi lại một tập số liệu để truy ngược khi có sự cố. Bộ số liệu ghi đều đặn cho phép xưởng biết màng sơn đang mỏng dần theo ca hay theo mẻ bột, thay vì đoán mò lúc khách khiếu nại. Đây cũng là căn cứ để hiệu chỉnh lại các bước phía trước của quy trình sơn tĩnh điện. Tham khảo thêm máy đo độ dày sơn tĩnh điện và các phương pháp kiểm tra sơn tĩnh điện để chọn bộ dụng cụ phù hợp với mặt hàng của xưởng.
Bước 6: Hoàn Tất, Đóng Gói Và Bàn Giao Sản Phẩm
Bước 6 khép lại quy trình sơn tĩnh điện bằng việc tháo vật sơn khỏi móc treo, để nguội, kiểm tra ngoại quan lần cuối rồi đóng gói. Đây là bước ít kỹ thuật nhất nhưng lại là nơi phát sinh nhiều khiếu nại nhất, vì màng sơn còn ấm rất dễ in vết khi bị xếp chồng.
Màng sơn cần nguội hẳn về nhiệt độ phòng trước khi chồng hàng lên nhau hoặc bọc màng co. Những nơi chạy hết công suất thường bỏ qua khoảng nguội này để kịp giao, kết quả là các vết hằn mờ theo đúng hình mép chi tiết bên dưới. Loại lỗi đó chỉ hiện rõ dưới ánh sáng của kho khách hàng, khi mọi bước trước đó của quy trình sơn tĩnh điện đều đã đạt.

Bố trí mặt bằng là yếu tố quyết định bước này chạy trơn hay tắc, đặc biệt với các hệ công suất lớn. Tuyến xích tải nên đưa vật sơn quay về gần khu lên hàng để một nhóm công nhân phụ trách được cả hai đầu, đồng thời khu đóng gói cần đủ diện tích cho hàng nằm chờ nguội mà không lấn vào lối đi. Bố trí hợp lý ngay từ bản vẽ giúp nâng công suất vận hành và tiết kiệm diện tích sản xuất, đây là phần được tính toán cùng lúc với hệ thống xích tải chứ không phải việc sắp xếp sau khi lắp máy.
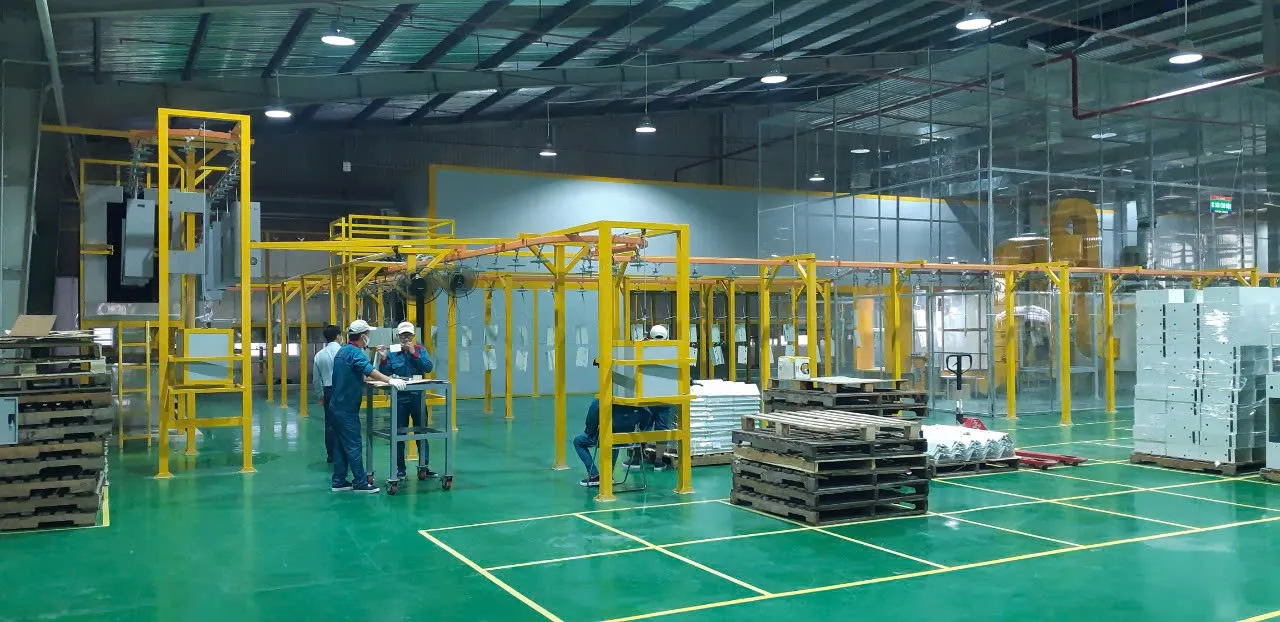
Dự án: Dây chuyền sơn tĩnh điện tự động cho xưởng cơ khí sản xuất vỏ tủ và chi tiết kim loại tấm.
Hạng mục: Cụm bể xử lý bề mặt, lò sấy khô, buồng phun kèm cyclone thu hồi, lò sấy sơn kiểu đường hầm và tuyến xích tải treo khép kín.
Phạm vi thực hiện: Khảo sát mặt bằng, thiết kế bố trí toàn tuyến, chế tạo tại xưởng Hóc Môn, lắp đặt tại công trình, chạy thử với vật sơn thật và hướng dẫn vận hành cho nhân sự của xưởng.
Tấm ảnh trên cho thấy đúng nguyên tắc bố trí vừa nói. Tuyến xích tải chạy thành vòng khép kín nên khu lên hàng và khu xuống hàng nằm cùng một phía, công nhân không phải đi vòng qua lò sấy để lấy hàng. An Khanh dựng bố trí này từ bản vẽ mặt bằng và danh mục sản phẩm thật của từng xưởng, vì chiều cao trần, vị trí cột và hướng cửa xưởng mỗi nơi mỗi khác. Sáu bước của quy trình sơn tĩnh điện tới đây khép lại thành một vòng chạy liên tục, cấu hình trọn tuyến có thể xem thêm ở dây chuyền sơn tĩnh điện.
Câu Hỏi Thường Gặp Về Quy Trình Sơn Tĩnh Điện Bột
Phần lớn thắc mắc gửi về đội kỹ thuật đều xoay quanh hai chỗ dễ hiểu sai nhất là cách chia bước và ngưỡng nhiệt khi sấy. Bốn câu dưới đây là những câu được hỏi nhiều nhất khi chủ đầu tư tìm hiểu quy trình sơn tĩnh điện trước lúc quyết định đầu tư dây chuyền, xếp theo thứ tự thường gặp:
Quy trình sơn tĩnh điện có 5 bước hay 6 bước?
Cả hai cách chia quy trình sơn tĩnh điện đều đúng, khác nhau ở chỗ có tách khâu kiểm tra chất lượng thành bước riêng hay không. Cách chia 5 bước gộp việc đo màng sơn vào khâu hoàn tất, còn cách chia 6 bước đặt nó thành một chốt kiểm độc lập. Xưởng làm hàng xuất khẩu hoặc hàng có nghiệm thu kỹ thuật nên theo cách chia 6 bước.
Vì sao sơn vẫn bong tróc dù đã sấy đủ 180 độ C?
Hai nguyên nhân phổ biến nhất là kim loại chưa thực sự đạt nhiệt và bề mặt chưa được xử lý đủ sạch. Nhiệt độ hiển thị trên tủ điều khiển là nhiệt độ không khí trong lò, còn màng sơn chỉ đóng rắn khi chính khối kim loại giữ được mức nhiệt đó đủ số phút. Cách kiểm chứng là gắn đầu dò nhiệt lên vật sơn rồi chạy thử một mẻ.
Màng sơn dày hơn thì có bền hơn không?
Không, dày quá lại phản tác dụng. Dải 60 tới 80 micromet cho đặc tính cơ lý tốt nhất, còn vượt quá 100 micromet thì bề mặt dễ sần dạng vỏ cam và mép chi tiết dễ bong hơn vì lớp quá dày không bám kịp. Trường hợp cần lớp phủ dày hơn cho môi trường khắc nghiệt thì nên phun hai lớp mỏng thay vì một lớp dày.
An Khanh có nhận sơn gia công theo quy trình này không?
Không. An Khanh thiết kế, chế tạo và lắp đặt thiết bị cùng dây chuyền để xưởng tự vận hành quy trình sơn tĩnh điện của mình, không nhận sơn thuê cho khách. Xưởng đang gửi hàng đi sơn ngoài sẽ được tư vấn cấu hình hệ thống sơn tĩnh điện phù hợp sản lượng để tự chủ khâu hoàn thiện bề mặt ngay tại xưởng của mình.
Bốn câu hỏi trên xoay quanh cùng một điều: quy trình sơn tĩnh điện chỉ cho ra sản phẩm ổn định khi thiết bị được chọn đúng theo mặt hàng và sản lượng thật. Chủ đầu tư đang có danh mục sản phẩm cùng bản vẽ mặt bằng thì đội kỹ thuật ước lượng được cấu hình phù hợp ngay trong lần trao đổi đầu tiên.
Với hơn 30 năm kinh nghiệm trong lĩnh vực sơn tĩnh điện từ năm 1996, An Khanh mang đến cho chủ đầu tư giải pháp thiết kế và chế tạo cụm bể xử lý bề mặt, buồng phun, cyclone thu hồi cùng lò sấy đúng theo sản lượng và sản phẩm thật của xưởng, tối ưu công năng lẫn chi phí. Nhờ tự chủ khâu chế tạo, từng bước trong quy trình sơn tĩnh điện được tính toán khớp nhau ngay từ bản vẽ.
An Khanh khảo sát tận xưởng, đo mặt bằng và xem sản phẩm thực tế rồi mới lập phương án cho quy trình sơn tĩnh điện của xưởng, bước khảo sát này không tính phí. Gửi danh mục sản phẩm cùng sản lượng mỗi ca qua Zalo, hoặc gọi hotline để nhận ước lượng cấu hình.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |