Bột sơn tĩnh điện là hỗn hợp khô gồm nhựa nhiệt rắn, chất đóng rắn, bột màu, chất độn và phụ gia, hoàn toàn không có dung môi. Vì không mang dung môi nên loại vật liệu này gần như không phát thải hợp chất hữu cơ bay hơi, khác hẳn sơn nước gốc dung môi vốn phải bay hơi mới tạo được màng. Câu trả lời ngắn cho câu hỏi ở tiêu đề là lớp sơn thành phẩm không độc, còn dạng bột chưa đóng rắn trong xưởng thì cần được kiểm soát.
Điểm hay bị hiểu sai là gộp chung hai trạng thái làm một. Người mua một bộ bàn ghế sắt sơn tĩnh điện và người công nhân đứng phun tám tiếng mỗi ngày đối diện hai mức rủi ro hoàn toàn khác nhau. Điểm hay bị bỏ qua hơn nữa là rủi ro lớn nhất trong xưởng không phải nhiễm độc, mà là cháy nổ bụi, vì bột sơn tĩnh điện là bụi cháy được.
Ba nhóm câu hỏi dưới đây được xếp theo đúng thứ tự người đọc cần. Bột sơn tĩnh điện có những chất gì và chất nào đáng lo. Hít bụi tới ngưỡng nào thì vượt quy chuẩn Việt Nam. Và khâu nào trong dây chuyền quyết định mức phơi nhiễm thực tế. An Khanh đúc kết nội dung này từ 30 năm thiết kế và chế tạo hệ thống sơn tĩnh điện cho các xưởng phía Nam.
Bột Sơn Tĩnh Điện Có Độc Hại Không?
Bột sơn tĩnh điện không độc khi đã thành lớp phủ trên sản phẩm, nhưng ở dạng bột rời trong xưởng thì có rủi ro nghề nghiệp cần kiểm soát. Mức rủi ro phụ thuộc vào trạng thái vật liệu, thời lượng tiếp xúc và chất lượng hệ thống hút bụi.
Vật liệu này đi qua ba trạng thái. Trong bao và trong bình cấp, hạt khô, không bay hơi, không mùi dung môi. Khi súng phun tích điện bắn ra thành đám mây trong buồng phun, đây là lúc duy nhất người lao động thật sự hít phải vật liệu. Sau lò sấy 180 đến 200 độ C, các phân tử nhựa liên kết chéo thành màng rắn. Hạt tự do không còn nữa.
Khác biệt so với sơn dung môi nằm ở cơ chế tạo màng. Sơn gốc dung môi phải để dung môi bay hơi mới khô, nên toàn bộ lượng dung môi đó đi vào không khí xưởng và vào phổi người thợ. Loại bột này tạo màng bằng nhiệt, không có gì phải bay hơi, nên Powder Coating Institute xếp nhóm vật liệu này vào loại phát thải hợp chất hữu cơ bay hơi gần bằng không.

Ba trạng thái đó dẫn tới một cách đặt câu hỏi khác cho người đang cân nhắc đầu tư: điều cần biết không phải bột sơn tĩnh điện độc tới đâu, mà là xưởng có giữ được đám mây bột trong buồng phun hay không. Các phần sau đi vào từng chất cụ thể và từng ngưỡng đo được.
Thành Phần Bột Sơn Tĩnh Điện Và Chất Nào Thật Sự Đáng Lo?
Trong năm nhóm thành phần của bột sơn tĩnh điện, nhóm chất đóng rắn mới là nhóm mang phân loại nguy hại rõ ràng, không phải nhựa nền hay bột màu. Cụ thể là TGIC, chất đóng rắn phổ biến của bột polyester dùng ngoài trời, thường chiếm 3 đến 5 phần trăm khối lượng công thức.
TGIC có tên đầy đủ là triglycidyl isocyanurate, mã CAS 2451-62-9. Theo quy định phân loại và ghi nhãn của Liên minh châu Âu, chất này mang phân loại gây đột biến tế bào mầm nhóm 1B, mã cảnh báo H340. TGIC cũng đã vào danh sách ứng viên các chất cần quan tâm đặc biệt từ năm 2012. Một số nước Bắc Âu gần như đã loại hẳn TGIC khỏi bột sơn tĩnh điện lưu hành nội địa. Đây là thông tin nằm trong bảng dữ liệu an toàn hóa chất của nhà cung cấp. Không phải suy đoán.
Thị trường đã có lựa chọn thay thế từ lâu: bột polyester đóng rắn bằng HAA, thường gọi là bột TGIC-free, cho độ bền ngoài trời tương đương ở phần lớn ứng dụng mà không mang phân loại gây đột biến. Dưới đây là 5 nhóm thành phần của một mẻ bột sơn tĩnh điện thông thường, kèm điều cần biết về an toàn của từng nhóm:
| Nhóm thành phần | Tỷ lệ điển hình | Điều cần biết về an toàn |
|---|---|---|
| Nhựa nền | 50 tới 70 phần trăm | Polyester, epoxy hoặc lai epoxy polyester. Dạng hạt rắn, không bay hơi, rủi ro chính là bụi cơ học chứ không phải độc tính hóa học. |
| Chất đóng rắn | 3 tới 8 phần trăm | Nhóm mang phân loại nguy hại rõ nhất. TGIC xếp nhóm gây đột biến 1B theo CLP; bản HAA thay thế không mang phân loại này. |
| Bột màu | 10 tới 30 phần trăm | Dioxit titan cho màu trắng là loại phổ biến nhất. Bột màu gốc chì và cadimi đã bị loại khỏi hàng đạt chuẩn RoHS, nên nguồn cung cấp mới là điều cần kiểm. |
| Chất độn | 10 tới 25 phần trăm | Canxi cacbonat, barit và các khoáng trơ. Không có độc tính đáng kể, nhưng làm tăng tổng lượng bụi trong buồng phun. |
| Phụ gia | 1 tới 3 phần trăm | Chất trợ chảy, chất khử bọt, chất tạo nhám. Với bột polyurethane còn có caprolactam làm chất khóa, phần chưa phản ứng ước tính ở mức 0,5 phần trăm hoặc thấp hơn. |
Đọc bảng theo cột giữa sẽ thấy điều quan trọng. Nhóm chiếm tỷ lệ lớn nhất lại ít rủi ro hóa học nhất, còn nhóm mang phân loại nguy hại chỉ chiếm vài phần trăm. Nghĩa là chọn đúng loại bột sơn tĩnh điện có ảnh hưởng lớn hơn nhiều so với siết chặt thao tác của người thợ. Một xưởng chuyển sang bột TGIC-free đã cắt được phần rủi ro nặng nhất ngay từ khâu mua hàng.

Cách kiểm tra rất đơn giản và không tốn chi phí. Yêu cầu nhà cung cấp gửi bảng dữ liệu an toàn hóa chất của đúng mã bột đang mua, rồi đọc mục 3 về thành phần, mục 8 về giới hạn phơi nhiễm và mục 11 về độc tính. Nếu mã CAS 2451-62-9 xuất hiện ở mục 3 thì lô bột đó có TGIC. Khi đó xưởng nên cân nhắc đổi sang dòng TGIC-free trước khi tính tới chuyện mua thêm khẩu trang.
Hít Bụi Bột Sơn Tĩnh Điện Tới Ngưỡng Nào Thì Vượt Quy Chuẩn?
Việt Nam có ngưỡng cụ thể cho bụi bột sơn tĩnh điện trong xưởng. QCVN 02:2019/BYT xếp bụi hữu cơ và vô cơ không có quy định riêng vào một nhóm, và bột sơn tĩnh điện thuộc nhóm đó. Giới hạn tiếp xúc ca làm việc là 8,0 mg trên mỗi mét khối không khí với bụi toàn phần.
Với bụi hô hấp, ngưỡng chặt hơn: 4,0 mg trên mỗi mét khối, cũng tính trung bình theo 8 giờ. Hai con số này là mốc pháp lý, không phải khuyến nghị.
Hai chữ “bụi hô hấp” trong quy chuẩn có định nghĩa kỹ thuật riêng, và đây là chỗ nhiều xưởng hiểu sai. Bụi hô hấp là phần hạt có đường kính khí động học nhỏ hơn hoặc bằng 5 micromet, tức phần đủ nhỏ để đi qua khí quản và lắng xuống phế nang. Bụi toàn phần tính tới hạt 100 micromet, gồm cả phần bị giữ lại ở mũi và họng.
Đối chiếu con số đó với kích thước hạt bột sơn tĩnh điện sẽ ra một kết luận không giống trực giác. Loại dùng cho hàng trang trí thông thường có đường kính trung vị khoảng 32 đến 45 micromet. Nhà sản xuất còn chủ động giữ tỷ lệ hạt mịn dưới 10 micromet ở mức thấp hơn 7 phần trăm, vì hạt quá mịn làm hỏng dòng chảy khi phun. Phần lớn khối lượng bột vì thế nằm ngoài dải bụi hô hấp. Bảng dưới đây đặt 3 con số đó cạnh nhau:
| Chỉ số | Giá trị | Ý nghĩa với xưởng sơn |
|---|---|---|
| Ngưỡng bụi toàn phần | 8,0 mg/m3 trong 8 giờ | Mốc pháp lý khi đoàn quan trắc môi trường lao động lấy mẫu tại vị trí người phun đứng. |
| Ngưỡng bụi hô hấp | 4,0 mg/m3 trong 8 giờ | Mốc chặt hơn, áp cho phần hạt nhỏ hơn hoặc bằng 5 micromet đi được tới phế nang. |
| Cỡ hạt bột sơn | Trung vị 32 tới 45 micromet | Nằm ngoài dải bụi hô hấp, nên phần lớn bột hít vào bị giữ lại ở đường hô hấp trên và ho ra được. |
Nguồn: QCVN 02:2019/BYT Bảng 3 nhóm 4, ban hành kèm Thông tư 02/2019/TT-BYT của Bộ Y tế; dữ liệu phân bố cỡ hạt theo tài liệu kỹ thuật của ngành bột sơn tĩnh điện.
Ba dòng trên không có nghĩa là bụi bột sơn vô hại. Chúng có nghĩa là tác động chủ yếu ở dạng kích ứng đường hô hấp trên, khô mũi và ho, chứ không phải nhóm bệnh bụi phổi kiểu silic. Điều đáng lo nằm ở chỗ khác: một buồng phun cân bằng khí kém có thể vượt ngưỡng 8,0 mg/m3 trong khi người đứng phun vẫn thấy không khí trông sạch, vì hạt cỡ này không tạo cảm giác ngạt.

Chỉ có một cách biết xưởng có vượt ngưỡng hay không. Đó là đo. Quan trắc môi trường lao động định kỳ lấy mẫu ngay tại vị trí thao tác sẽ cho con số so được với hai mốc 8,0 và 4,0 ở trên, đồng thời là hồ sơ cần có khi cơ quan quản lý kiểm tra.
Rủi Ro Bị Bỏ Quên Nhiều Nhất Là Cháy Nổ Bụi Trong Buồng Phun
Ở dạng bột rời, vật liệu này là bụi cháy được. Đây là rủi ro nghiêm trọng hơn nhiễm độc rất nhiều lần, vì hậu quả xảy ra tức thì chứ không tích lũy dần. Nhựa polyester và epoxy ở dạng hạt mịn phân tán trong không khí tạo thành đám mây có khả năng bắt lửa.
Cơ chế giống hệt bụi gỗ hay bụi ngũ cốc. Khác biệt duy nhất là xưởng sơn ít khi nghĩ mình đang làm việc với vật liệu cháy được.
Ngành sơn bột quốc tế áp chuẩn NFPA 654 cho hạng mục này. Từ năm 2024, chuẩn đó đã hợp nhất vào bộ NFPA 660. Cháy chớp hoặc nổ bụi cần ba điều kiện cùng lúc: đám mây bụi đạt nồng độ tối thiểu bắt cháy, đủ oxy, và một nguồn đánh lửa đủ năng lượng. Trong buồng phun, cả ba xuất hiện đồng thời mỗi khi súng bóp cò.
Nguồn đánh lửa phổ biến nhất lại là thứ ít ai ngờ. Đó là tia lửa phóng điện từ chính vật kim loại đang được sơn, khi vật chưa được nối đất tốt và tích điện dần trong lúc phun. Nguyên nhân số một làm mất đường nối đất là móc treo bám dày bột đã đóng rắn, vì lớp sơn cũ chính là chất cách điện. Có 5 việc cắt được rủi ro này ngay ở khâu thiết kế và vận hành:
- Nối đất vật sơn và toàn bộ vỏ buồng: Đường tiếp địa phải chạy liên tục từ móc treo qua xích tải tới cọc tiếp địa. Điện trở tiếp đất cần được đo định kỳ, không chỉ đo một lần khi nghiệm thu.
- Vệ sinh móc treo theo chu kỳ: Móc bám bột đã đóng rắn mất khả năng dẫn điện. Xưởng cần đốt hoặc tẩy móc theo lịch cố định, thay vì chờ tới lúc thấy vật sơn bám kém.
- Không dùng khí nén thổi bụi lắng: Thổi khí nén làm bụi đang nằm yên trên dầm và trên máy bốc lên thành đám mây, biến một lớp bụi bột sơn tĩnh điện đang nằm yên thành hỗn hợp bắt cháy trong vài giây.
- Hút bụi công nghiệp thay cho chổi quét: Máy hút giữ bụi lại trong thùng chứa, còn chổi chỉ chuyển bụi từ chỗ này sang chỗ khác và làm bụi bay lên.
- Đặt cụm thu hồi tách khỏi khu thao tác: Cyclone và bộ lọc nên nằm ngoài vách buồng để nếu có sự cố thì áp lực không dội vào chỗ người đứng.
Năm việc trên đều thuộc về thiết kế hệ thống và kỷ luật vận hành, không việc nào giải quyết được bằng trang bị bảo hộ cá nhân. Đó là lý do một xưởng phun tay giữa nhà kho không vách ngăn nguy hiểm hơn hẳn xưởng có buồng phun kín, dù người thợ hai nơi đeo khẩu trang giống nhau.
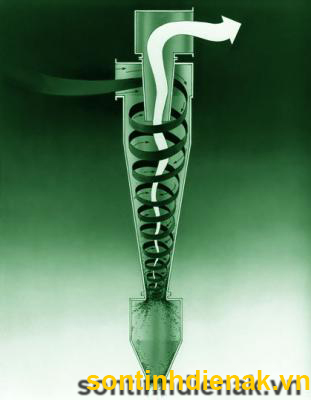
Cụm cyclone làm hai việc cùng lúc mà nhiều xưởng chỉ nhìn thấy một. Việc dễ thấy là thu bột sơn tĩnh điện dư về để dùng lại, việc quan trọng hơn là kéo đám mây bụi ra khỏi vùng thở của người thợ và ra khỏi vùng có thể phát tia lửa. Chi tiết cấu tạo và cách chọn cấu hình có ở bài hệ thống cyclon thu hồi sơn.
Ba Khâu Trong Dây Chuyền Quyết Định Mức Phơi Nhiễm Thật Sự
Mức phơi nhiễm của người lao động do ba khâu quyết định, và bột sơn tĩnh điện chỉ có mặt ở một trong ba khâu đó. Ba mục dưới đây đi lần lượt theo đúng dòng chảy của vật sơn: khâu tiền xử lý hóa chất, khâu phun và thu hồi bột, rồi khâu lò sấy.
Mỗi khâu mang một loại rủi ro khác nhau. Hai khâu đầu và cuối thường bị bỏ qua trong các bài viết về độ độc hại, dù chúng quyết định phần lớn những gì người thợ hít phải trong một ca làm việc.
Khâu tiền xử lý là nơi có hóa chất lỏng thật sự
Đây mới là khâu tiếp xúc hóa chất trực tiếp của cả dây chuyền. Vật sơn đi qua bể tẩy dầu, bể tẩy gỉ, bể phốt phát hóa rồi bể rửa nước, tức là qua dung dịch axit, kiềm và muối kim loại ở nhiệt độ có thể trên 50 độ C.
Rủi ro ở đây là bỏng hóa chất, hơi axit và tai nạn khi pha bổ sung. Bụi không phải vấn đề ở đây.

Khâu này đồng thời quyết định 60 đến 80 phần trăm độ bám dính của lớp sơn về sau, nên vừa là điểm rủi ro vừa là điểm chất lượng. Một hệ thống thiết kế đúng có bể kín, lối đi rộng, sàn chống trơn và điểm rửa mắt khẩn cấp trong tầm mười lăm mét, xem thêm bài hệ thống xử lý hóa chất tự động.
Khâu phun và thu hồi bột quyết định nồng độ bụi
Nồng độ bụi bột sơn tĩnh điện tại vị trí người thợ đứng do tốc độ gió qua mặt cửa buồng quyết định. Vận tốc gió phải đủ để giữ đám mây bột lại bên trong buồng, nhưng không được mạnh tới mức kéo lớp bột vừa bám ra khỏi bề mặt vật sơn.
Hai yêu cầu này ngược chiều nhau. Cân bằng được chúng chính là phần khó nhất của thiết kế buồng phun.
Điện áp đặt trên súng ảnh hưởng trực tiếp tới con số này: điện áp quá cao làm bột bật ngược khỏi bề mặt và lơ lửng trong buồng lâu hơn, vừa tốn vật liệu vừa nâng nồng độ bụi. Chi tiết cấu hình có ở bài buồng phun sơn tĩnh điện tự động.
Khâu lò sấy sinh khí thải cần được hút ra ngoài
Lò sấy giữ vật ở 180 đến 200 độ C trong tối thiểu 6 đến 10 phút để bột sơn tĩnh điện nóng chảy và liên kết chéo. Một phần nhỏ khối lượng thoát ra dưới dạng khí trong quá trình đó, chủ yếu là chất khóa caprolactam của dòng bột polyurethane.
Lượng thoát ra rất thấp. Tài liệu kỹ thuật ngành ghi nhận caprolactam chưa phản ứng ước tính ở mức 0,5 phần trăm hoặc thấp hơn, và không phát hiện isocyanate đơn phân trên ngưỡng phát hiện trong khí thải lò.
Ngưỡng cần tránh nằm ở mức nhiệt cao hơn nhiều. Khi bột sơn tĩnh điện bị phân hủy do tiếp xúc trực tiếp với ngọn lửa hoặc điện trở gia nhiệt ở nhiệt độ trên khoảng 316 độ C, sản phẩm cháy gồm cacbon monoxit, các oxit nitơ và hydro xyanua. Đó là lý do lò sấy đạt chuẩn phải có ống thải riêng và phải ngăn bột rơi trực tiếp lên bộ gia nhiệt, chứ không chỉ cần đủ nóng.

Nhìn cả ba khâu cùng lúc sẽ thấy vì sao câu hỏi về độ độc hại thực chất là câu hỏi về thiết kế dây chuyền. Cùng một loại bột sơn tĩnh điện dùng ở mọi xưởng, nhưng mức phơi nhiễm của người thợ chênh nhau nhiều lần tùy vào việc dây chuyền có buồng kín, có cụm thu hồi và có ống thải lò hay không.

Sản Phẩm Đã Sơn Tĩnh Điện Có An Toàn Cho Người Dùng Không?
Sản phẩm đã sơn tĩnh điện an toàn cho sử dụng thông thường trong nhà và ngoài trời. Sau khi qua lò, các phân tử nhựa liên kết chéo thành mạng lưới rắn. Lớp phủ khi đó trơ về mặt hóa học, không bay hơi, không tách hạt và không mang mùi.
Điều này giải thích vì sao lớp phủ từ bột sơn tĩnh điện được dùng rộng rãi cho vỏ tủ lạnh, vỏ máy giặt, khung giường, bàn ghế sắt, lan can và cửa cổng. Ba tình huống dưới đây là ba mức tiếp xúc thường gặp nhất, mỗi mức có câu trả lời khác nhau:
- Tiếp xúc qua da hằng ngày: An toàn với đồ nội thất, khung xe, thiết bị gia dụng và tay vịn, vì lớp phủ đã đóng rắn không giải phóng chất nào ra bề mặt.
- Tiếp xúc gián tiếp với thực phẩm: Chấp nhận được với kệ bếp, giá đỡ và khung tủ, nơi thực phẩm nằm trong bao bì hoặc trên vật đựng chứ không đặt thẳng lên bề mặt sơn.
- Tiếp xúc trực tiếp với thực phẩm: Cần bột được chứng nhận riêng cho mục đích này, vì lớp phủ trơ không đồng nghĩa với việc mặc nhiên đạt chuẩn tiếp xúc thực phẩm trực tiếp.
Ranh giới giữa dòng thứ hai và dòng thứ ba là điểm phần lớn bài viết trên mạng nói thiếu. Câu “sơn tĩnh điện hoàn toàn an toàn” đúng ở hai mức đầu, nhưng chưa đủ chặt ở mức thứ ba. Đơn vị sản xuất khay đựng hay dụng cụ nhà bếp nên hỏi nhà cung cấp về chứng nhận cụ thể, thay vì suy ra từ đặc tính chung của công nghệ.
Về phía môi trường, phần bột rơi vãi được cụm thu hồi giữ lại và đưa về bình cấp dùng cho mẻ sau, nên lượng thải rắn của một dây chuyền vận hành đúng thấp hơn nhiều so với sơn nước. Phần phải xử lý theo quy định chất thải nguy hại chủ yếu đến từ bùn thải khâu tiền xử lý, không đến từ bột sơn tĩnh điện.
An Khanh Giải Bài Toán An Toàn Bằng Thiết Kế Hệ Thống
An Khanh xử lý câu chuyện an toàn của bột sơn tĩnh điện ngay ở khâu thiết kế thiết bị, trước khi người thợ cầm súng phun. Cách làm này đến từ 30 năm làm nghề, từ 1996 tới nay.
Phạm vi hoạt động của công ty là thiết kế, chế tạo và lắp đặt thiết bị cùng dây chuyền sơn tĩnh điện cho các nhà máy phía Nam.
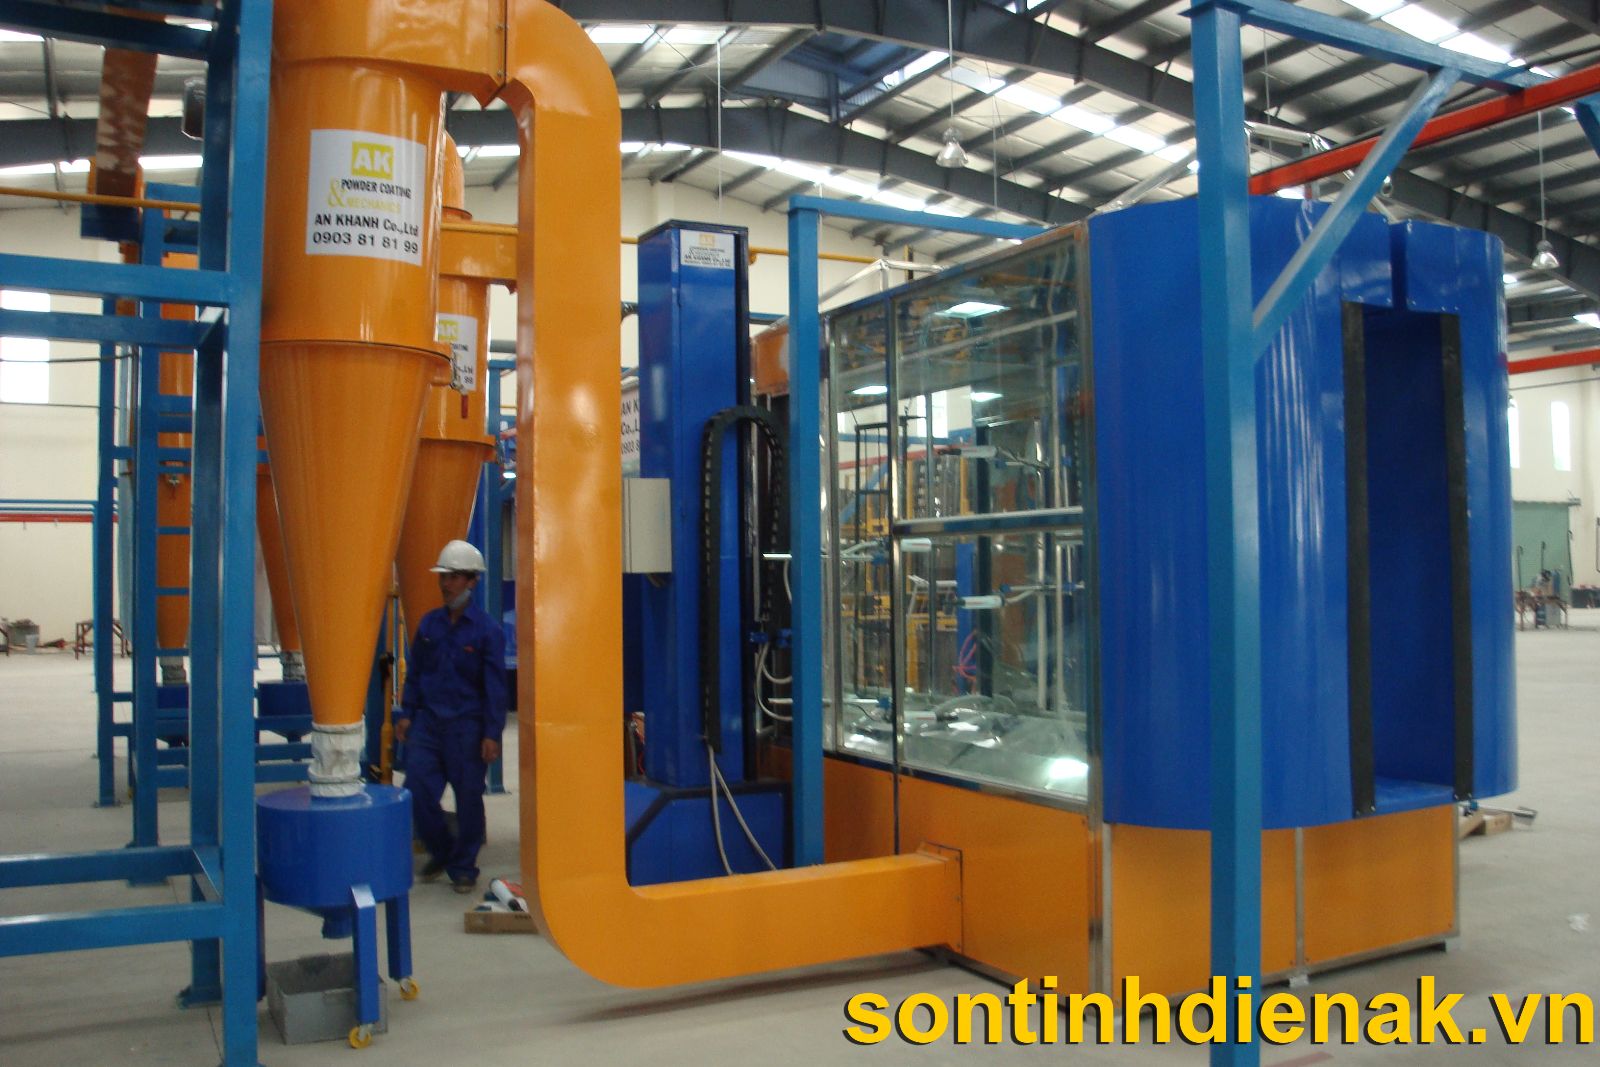
Dự án: Dây chuyền sơn tĩnh điện cho nhà máy cơ khí tại khu công nghiệp phía Nam.
Hạng mục: Buồng phun bán tự động ghép hai cấp cyclone thu hồi, hệ ống hút và bộ cấp bột.
Phạm vi thực hiện: Khảo sát mặt bằng, thiết kế, chế tạo tại xưởng An Khanh, lắp đặt và chạy thử tại nhà máy.
Tấm ảnh trên nói được điều mà một bản catalogue không nói được. Cụm cyclone màu vàng nằm hẳn bên ngoài vách buồng, ống hút đi vòng qua đầu hồi thay vì cắt ngang lối đi, và người vận hành có đủ khoảng trống thao tác mà không phải đứng trong luồng bụi. Ba chi tiết đó đều được chốt từ lúc đo mặt bằng, không sửa được sau khi thiết bị đã đặt xuống nền.
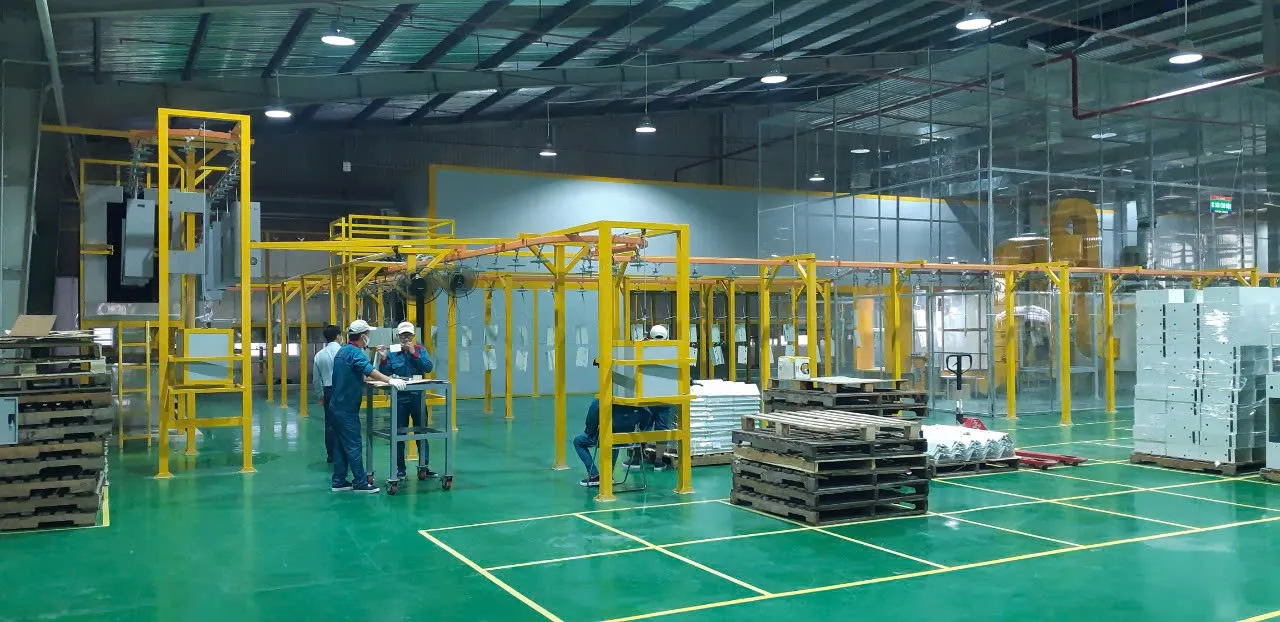
Quy trình bắt đầu bằng khảo sát tận xưởng, đo mặt bằng và vật sơn thực tế rồi mới lập phương án. Đội kỹ thuật tính khổ buồng theo khổ vật sơn cộng khoảng hở thao tác, tính lưu lượng hút theo tiết diện cửa mở, và tách cụm thu hồi bột sơn tĩnh điện khỏi vùng người đứng. Toàn bộ hạng mục cơ khí được chế tạo tại xưởng nhà nên cấu hình bám sát đặc thù sản phẩm của từng khách hàng, xem thêm bài dây chuyền sơn tĩnh điện và hệ thống sơn tĩnh điện.
Câu Hỏi Thường Gặp Về Độ An Toàn Của Bột Sơn Tĩnh Điện
Bốn câu dưới đây được hỏi nhiều nhất về độ an toàn của bột sơn tĩnh điện. Lần lượt là thợ phun sơn lâu năm có bị bệnh bụi phổi không, làm sao biết bột đang dùng có chứa TGIC, xưởng nhỏ phun tay có cần buồng thu hồi, và An Khanh có nhận sơn gia công không.
Thợ phun sơn lâu năm có bị bệnh bụi phổi không?
Bụi bột sơn tĩnh điện không thuộc nhóm gây bệnh bụi phổi kiểu bụi silic. Cỡ hạt trung vị 32 đến 45 micromet nằm ngoài dải bụi hô hấp mà quy chuẩn định nghĩa là nhỏ hơn hoặc bằng 5 micromet. Tác động thường gặp là kích ứng đường hô hấp trên, khô mũi và ho.
Điều đó không có nghĩa là bỏ qua theo dõi sức khỏe. Khám định kỳ và quan trắc môi trường lao động vẫn bắt buộc, vì hai việc này phát hiện được vấn đề trước khi người thợ tự cảm nhận.
Làm sao biết loại bột đang dùng có chứa TGIC?
Cách chắc chắn nhất là đọc bảng dữ liệu an toàn hóa chất của đúng mã bột sơn tĩnh điện đang dùng, rồi tìm mã CAS 2451-62-9 ở mục thành phần. Nhà cung cấp có nghĩa vụ gửi tài liệu này khi khách hàng yêu cầu.
Nếu lô bột có TGIC, hãy hỏi thêm về dòng đóng rắn bằng HAA cùng cấp độ bền. Tài liệu kỹ thuật thường gọi dòng đó là bột TGIC-free.
Xưởng nhỏ phun tay có cần buồng thu hồi không?
Có, nhưng cấu hình thì khác xưởng lớn. Xưởng phun tay sản lượng thấp và chạy ít màu thường bắt đầu bằng buồng phun một cấp với túi lọc, thay vì cụm cyclone hai cấp. Chi phí đầu tư thấp hơn nhiều mà vẫn đóng kín được vùng phun.
Thứ không nên cắt là vách buồng và quạt hút. Một xưởng bỏ hai hạng mục đó rồi bù bằng quạt công nghiệp thổi ngang sẽ đẩy bụi sang khu vực khác của nhà xưởng, và phải làm lại từ đầu khi sản lượng tăng.
An Khanh có nhận sơn gia công không?
Không. Công ty thiết kế, chế tạo và lắp đặt thiết bị cùng dây chuyền sơn tĩnh điện, không nhận sơn gia công thuê. Doanh nghiệp đang cân nhắc tự chủ khâu hoàn thiện bề mặt sẽ được khảo sát mặt bằng và tư vấn cấu hình phù hợp với sản lượng thực tế của mình.
Bốn câu hỏi trên gom lại thành một nguyên tắc chung. Bột sơn tĩnh điện an toàn tới đâu phụ thuộc vào loại bột được chọn và vào hệ thống thiết bị bao quanh nó, nên hai quyết định đó nên đưa ra cùng nhau từ giai đoạn lập phương án. Nguyên lý chung của công nghệ này có thể tham khảo thêm ở tài liệu powder coating trên Wikipedia, và toàn văn quy chuẩn về bụi có tại Thông tư 02/2019/TT-BYT. Những lưu ý khi bảo quản và sử dụng vật liệu có ở bài những điều cần lưu ý khi sử dụng bột sơn tĩnh điện.
Một dây chuyền được tính đúng lưu lượng hút và bố trí đúng cụm thu hồi sẽ giữ nồng độ bụi bột sơn tĩnh điện ở mức thấp suốt tuổi thọ thiết bị. Một hệ chắp vá thì phải sửa lại ngay trong năm đầu vận hành.
An Khanh khảo sát tận xưởng, đo mặt bằng và vật sơn thực tế rồi mới lập phương án, và bước khảo sát này không tính phí. Gửi bản vẽ vật sơn cùng sản lượng mỗi ca qua Zalo, hoặc gọi hotline để nhận ước lượng cấu hình.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |