Buồng phun sơn không hút bột là tình trạng vận tốc gió qua các cửa mở của buồng tụt xuống dưới mức đủ để kéo bột dư về cụm thu hồi. Lượng bụi bột lơ lửng khi đó trôi ngược ra không gian nhà xưởng. Mốc thiết kế tiêu chuẩn của ngành là duy trì trung bình khoảng 0,5 mét mỗi giây tại cửa buồng, theo tạp chí chuyên ngành Products Finishing.
Điểm hay bị hiểu sai là nhiều người thường coi đây là lỗi của riêng chiếc quạt. Trong nhiều ca khảo sát thực tế của đội ngũ kỹ thuật An Khanh, quạt hút vẫn hoạt động đúng công suất thiết kế. Vận tốc gió bị hụt chủ yếu do màng lọc đã bị đóng bột quá dày, cửa buồng bị nới rộng vượt kích thước, hoặc có quạt làm mát sinh hoạt đang thổi tạt thẳng vào miệng buồng.
Bài viết dưới đây sẽ lần lượt đi qua 5 nội dung trọng tâm bao gồm hiện tượng buồng phun sơn không hút bột, 5 nguyên nhân kỹ thuật, cách tự kiểm tra trong một ca, phân định việc tự làm và việc cần thiết kế lại cùng cách An Khanh giữ bột từ bản vẽ kỹ thuật.
Buồng Phun Sơn Không Hút Bột Là Dấu Hiệu Của Điều Gì?
Buồng phun sơn không hút bột là dấu hiệu cho thấy lưu lượng gió qua buồng đã tụt xuống dưới mức thiết kế, thường là dưới 0,4 tới 0,5 mét mỗi giây tại các cửa mở. Lượng bột thừa không bám vào phôi khi đó không còn được hút về cụm thu hồi mà lơ lửng rồi tràn ra ngoài.
Quạt hút vận hành tạo ra áp suất âm bên trong khoang kín, luồng không khí sạch từ xưởng tràn vào qua cửa treo hàng, cửa thao tác và khe băng tải trên nóc buồng. Luồng gió này cuốn theo lượng bụi bột dư đi qua cyclone hoặc cụm màng lọc rồi mới thoát ra ngoài. Các đơn vị chế tạo uy tín đều tính toán vận tốc gió đạt trung bình 0,5 mét mỗi giây qua mọi cửa mở. Các buồng lọc cartridge tiêu chuẩn làm việc ổn định trong dải từ 0,4 tới 0,76 mét mỗi giây, theo hướng dẫn của Products Finishing.

Khi vận tốc gió tại cửa buồng chỉ còn khoảng 0,2 tới 0,3 mét mỗi giây, buồng phun vẫn có tiếng quạt chạy và luồng gió nhẹ. Tuy nhiên, bụi sơn bắt đầu bay ra ngoài và đọng thành lớp trên sàn. Tại xưởng, buồng phun sơn không hút bột thường bộc lộ qua 3 dấu hiệu dưới đây. Mỗi dấu hiệu gắn với một nhóm nguyên nhân và bước kiểm tra trước tiên:
| Dấu hiệu tại xưởng | Nguyên nhân khả dĩ | Việc kiểm đầu tiên |
|---|---|---|
| 1. Bột phủ sàn quanh buồng dày lên từng ngày dù quạt vẫn chạy | Cụm lọc đóng bột, quạt hụt lưu lượng | Đọc đồng hồ chênh áp lọc, nghe tiếng xung khí rũ bụi |
| 2. Bột chỉ bay ra ở một cửa hoặc một phía của buồng | Gió ngang từ quạt làm mát, cửa kho, hoặc súng hướng ra cửa | Tắt quạt xưởng, đóng cửa kho rồi thử lại |
| 3. Bụi bắt đầu đúng lúc đổi sang hàng to hơn hoặc gắn thêm súng | Cửa buồng đã nới rộng, số súng vượt thiết kế | So diện tích cửa mở và số súng với hồ sơ thiết kế ban đầu |
3 dấu hiệu trên không loại trừ lẫn nhau mà có thể cùng xuất hiện trong một dây chuyền. Thứ tự sắp xếp trong bảng cũng là trình tự nên ưu tiên kiểm tra. Những thao tác ở dòng đầu tiên hoàn toàn không tốn chi phí và chỉ mất chưa đầy ba mươi phút thực hiện. Hai vấn đề dễ nhầm lẫn dưới đây cần được phân định rõ ràng trước khi đi sâu vào từng nguyên nhân kỹ thuật.
Buồng Hút Yếu Khác Gì Buồng Hút Quá Mạnh?
Buồng hút yếu khiến bột trôi ngược ra cửa, còn buồng hút quá mạnh lại kéo đám mây bột khỏi vật trước khi hạt kịp bám dính. Cả hai trạng thái đều làm hao hụt lượng bột lớn. Cách xử lý buồng phun sơn không hút bột là đưa vận tốc gió về đúng dải thiết kế.
Cần lưu ý rằng trước khi chuyển vào lò sấy, các hạt bột chỉ tạm thời lưu lại trên bề mặt kim loại nhờ lực hút tĩnh điện chứ chưa có chất kết dính nào khác. Luồng gió hút qua buồng nếu quá mạnh sẽ cuốn bớt các hạt bột ra khỏi phôi, khiến lớp phủ bị mỏng đi rõ rệt. Khi đó, thợ sơn thường bù trừ bằng cách tăng lưu lượng bột cấp vào súng, làm giảm hiệu suất bám dính lần đầu, theo phân tích từ tạp chí Products Finishing.
Buồng hút quá mạnh sẽ mang lại cảm giác xưởng rất sạch nhưng màng sơn lại mỏng không đều. Ngược lại, buồng hút yếu sẽ làm bụi bay khắp xưởng và lớp sơn thường bị dày cục bộ ở mặt đối diện hướng súng.
Bột Bay Ra Xưởng Gây Lãng Phí Và Rủi Ro Gì?
Lượng bột bay ra ngoài buồng là chi phí mất trắng, vì chỉ phần bột qua cụm lọc rồi qua máy rây mới đủ sạch để tái sử dụng. Bụi rơi xuống sàn đã dính tạp chất nên phải quét bỏ, công nhân hít phải bụi bột mỗi ca và tiềm ẩn rủi ro cháy nổ.
Bột sơn tĩnh điện đóng gói kín trong thùng được xếp vào nhóm vật liệu khó bắt cháy. Tuy nhiên, khi phân tán mịn trong không khí, hỗn hợp bột và không khí có thể bắt lửa khi gặp nguồn đánh lửa. Tiêu chuẩn an toàn NFPA 654 quy định: lớp bụi dày 1,6 milimet phủ từ 5% sàn đã là ngưỡng phải đánh giá nguy cơ nổ bụi.
Nhận định này căn cứ bài viết của Michael Streepey trên The Fabricator. Cách dọn được khuyến nghị là hút bụi chứ không thổi khí nén. Cùng tài liệu này dẫn chứng tiêu chuẩn NFPA 33 yêu cầu mọi kết cấu dẫn điện trong vùng phun phải nối đất với điện trở không quá 1 megaohm. Lớp bột bám dày lâu ngày trên móc treo chính là tác nhân làm điện trở nối đất tăng vọt.
5 Nguyên Nhân Khiến Buồng Phun Sơn Không Hút Bột
Hiện tượng buồng phun sơn không hút bột thường do 5 nguyên nhân: cụm lọc nghẹt, quạt hút hụt lưu lượng, gió ngang thổi tạt, cửa buồng cùng số súng vượt thiết kế, và góc súng chưa chuẩn. Trình tự dưới đây sẽ đi từ khâu dễ kiểm tra tới khâu cần tính toán lại cơ khí.
1. Cụm Lọc Nghẹt Làm Quạt Không Còn Kéo Được Gió
Cụm màng lọc bị đóng bột quá dày là nguyên nhân phổ biến nhất khiến buồng phun sơn không hút bột. Lớp bột bám dày trên bề mặt lọc làm tăng trở lực, khiến lưu lượng hút thực tế của quạt tụt giảm rõ rệt dù động cơ vẫn quay đủ vòng.
Đối với dòng lọc cartridge, mỗi ống lọc hình trụ được làm sạch định kỳ bằng xung khí nén thổi ngược từ bên trong lòng ống để đẩy bung lớp bột bám ra ngoài. Chu kỳ quen thuộc là van mở khoảng 0,2 giây rồi ngắt nghỉ khoảng 20 giây, và người vận hành cần nghe thấy tiếng xung dứt khoát, đều đặn ở từng ống.
Tiếng xung yếu hoặc mất nhịp thường do rách màng van hoặc bo mạch định thời không kích tín hiệu, theo phân tích của Frank Mohar trên tạp chí Products Finishing. Với túi lọc vải rũ bằng cơ cấu rung, vải lọc sẽ nghẹt rất nhanh nếu khí nén lẫn hơi nước làm bột vón cục trên bề mặt.

Khí nén lẫn nước hoặc dầu máy sẽ làm bết dính màng lọc và hỏng lượng bột thu hồi. Mọi hệ thống sơn bột đều cần lắp máy sấy khí và bộ lọc tách dầu chuyên dụng, theo khuyến nghị từ tạp chí Powder Coated Tough.
2. Quạt Hút Yếu, Quay Ngược Chiều Hoặc Chọn Thiếu Lưu Lượng
Quạt hút là nguyên nhân thứ hai khiến buồng phun sơn không hút bột, cần kiểm tra khi màng lọc sạch mà gió vẫn yếu. Thực tế có 3 lỗi hay gặp: quạt quay ngược chiều sau khi đấu điện, dây curoa chùng trượt, và công suất quạt bị chọn thiếu so với tổng trở lực.
Quạt ly tâm khi quay ngược chiều vẫn tạo ra luồng gió, nhưng lưu lượng chỉ còn lại một phần rất nhỏ so với thiết kế. Sự cố này thường bị bỏ quên sau mỗi lần thợ điện đảo pha hoặc thay động cơ mới. Chuyên gia Frank Mohar đã xếp lỗi quay sai chiều của mô tơ quạt vào danh sách nguyên nhân khiến bụi bột trôi ngược ra khỏi buồng phun.
Cánh quạt bám dính bụi sơn lâu ngày sẽ mất cân bằng động và giảm lực hút. Ngoài ra, dây đai truyền động bị chùng sẽ làm tốc độ quay của cánh quạt thấp hơn tốc độ danh định của mô tơ.
Lỗi kỹ thuật thứ ba khó nhận biết hơn vì bắt nguồn từ khâu tính toán thiết kế ban đầu. Luồng gió mang bụi di chuyển qua buồng, đường ống dẫn, thiết bị cyclone, cấp lọc sơ cấp rồi tới lọc tinh. Mỗi tầng thiết bị đều tạo thêm một mức tổn thất áp suất nhất định. Do đó, quạt hút phải được tính toán dựa trên tổng trở lực khí động học ở trạng thái các lõi lọc đã bám bẩn.
Hệ thống nào lựa chọn quạt hút theo trạng thái màng lọc sạch sẽ hụt gió từ trước khi lõi lọc tới hạn phải thay. Sơ đồ đường gió của cyclone cùng vị trí bố trí quạt được phân tích chi tiết tại trang thông tin hệ thống cyclone thu hồi bột sơn.
3. Gió Ngang Trong Xưởng Thổi Bột Ra Khỏi Cửa Buồng
Gió ngang là nguyên nhân bên ngoài buồng nên rất dễ bị bỏ quên. Quạt làm mát, cửa kho đón gió hay miệng gió tươi thổi qua cửa buồng đều có thể cuốn bụi sơn ra xưởng. Quạt hút dù đủ công suất cũng bị vô hiệu hóa khi môi trường quanh buồng xáo trộn.
Ngưỡng các nhà chế tạo dùng chung là vận tốc gió ngang tại bất kỳ cửa mở nào không được vượt quá 60 feet mỗi phút, tức khoảng 0,3 mét mỗi giây. Thông số này căn cứ tài liệu vận hành của Nordson và phân tích từ Frank Mohar. Khi so sánh với mốc vận tốc hút tiêu chuẩn tại mặt cửa là 0,5 mét mỗi giây, biên độ an toàn thực tế là rất mỏng manh. Nordson khuyến cáo xưởng nên lập sơ đồ hướng gió trước khi quyết định thay thế thiết bị. Rất nhiều sự cố buồng phun sơn không hút bột được giải quyết chỉ nhờ việc di dời vị trí một chiếc quạt làm mát.
4. Cửa Buồng Bị Mở Rộng Hoặc Buồng Quá Nhỏ So Với Số Súng
Nới rộng cửa buồng để sơn chi tiết lớn, hoặc gắn thêm súng vượt thiết kế, là hai thay đổi thường khiến buồng phun sơn không hút bột dù máy móc không hỏng. Lưu lượng quạt hút cố định trong khi diện tích cửa hở cùng lượng bột phun ra đều tăng lên.
Lưu lượng gió tổng thể cần thiết cho buồng phun được tính bằng tổng diện tích các cửa hở nhân với vận tốc gió tiêu chuẩn tại mặt cửa, theo phân tích của chuyên gia Michael Streepey. Nếu cửa buồng bị cơi nới rộng mà công suất quạt giữ nguyên thì vận tốc gió tại cửa sẽ sụt giảm tương ứng. Khe hở xích tải trên nóc buồng cũng là cửa thoát gió cần cộng dồn vào diện tích tính toán. Chuyên gia Frank Mohar lưu ý người vận hành nên đối chiếu lại thông số kỹ thuật dán trên thân máy với hiện trạng thực tế của buồng phun.

Số lượng đầu súng phun hoạt động đồng thời cũng là biến số tác động trực tiếp khiến buồng phun sơn không hút bột. Với buồng phun dùng cụm lọc đặt cách xa, mỗi đầu súng đòi hỏi lưu lượng gió giữ bột khoảng 1.000 feet khối mỗi phút. Con số này tương đương gần 1.700 mét khối mỗi giờ, theo tài liệu của Michael Streepey.
Vận tốc gió tại cửa còn thay đổi tùy theo quy cách sản phẩm. Với chi tiết cao trên 1,8 mét và móc treo dưới 60 centimet, vận tốc gió cần đạt 0,6 mét mỗi giây. Các buồng sơn có chu kỳ đổi màu nhanh thì vận tốc cần nâng lên 0,7 mét mỗi giây.
5. Súng Đặt Sai Hướng, Lưu Lượng Bột Quá Cao Và Vật Còn Nóng
Nhóm nguyên nhân cuối cùng nằm ở thao tác phun sơn. Hướng súng chĩa ra cửa, lưu lượng bột quá cao hoặc phôi kim loại còn nóng đều gây hụt gió. Thói quen xịt khí nén dọn buồng cũng khiến bụi bột tràn ra ngoài nhanh hơn khả năng thu hồi của quạt.
Tài liệu xử lý sự cố của Nordson chỉ rõ hai việc cần kiểm tra ngay tại buồng phun. Thợ cần chỉnh vị trí và góc súng tránh thổi trực diện ra cửa, đồng thời giảm lưu lượng bột và áp lực khí tán khi hạt sơn bị dội ngược. Phôi kim loại còn nóng là nguyên nhân ít người ngờ tới. Các chi tiết vừa ra khỏi lò sấy khô nếu đưa thẳng vào buồng phun thì luồng khí nóng bốc lên sẽ cuốn hạt bột bay bổng lên cao và tràn ra ngoài.
Chi tiết kim loại có nhiệt độ trên 49 độ C đòi hỏi vận tốc gió tại cửa phải đạt 0,76 mét mỗi giây. Mức gió này mới đủ giữ hạt bột không thoát ra ngoài, theo dữ liệu của Products Finishing.

Với súng phun sơn tự động trên trụ tịnh tiến, góc nghiêng và biên độ quét đều lập trình trong tủ điều khiển. Việc căn chỉnh một lần sẽ duy trì ổn định lâu dài. Ngược lại, phương pháp phun thủ công phụ thuộc rất nhiều vào kỹ năng của thợ. 5 nguyên nhân kỹ thuật trên được tổng hợp thành một quy trình kiểm tra bài bản mà xưởng có thể chủ động triển khai, như hướng dẫn chi tiết ở phần tiếp theo.
Cách Tự Kiểm Tra Buồng Phun Sơn Tại Xưởng Trước Khi Gọi Thợ
Xưởng có thể tự kiểm tra buồng phun sơn không hút bột trong một ca bằng 4 bước kỹ thuật. Thao tác gồm quan sát dải giấy treo tại cửa, đọc chênh áp cùng tiếng xung khí, tắt gió ngang thử lại, và kiểm tra quạt cùng đường ống.
Dưới đây là 4 bước kiểm tra nên làm theo đúng thứ tự, mỗi bước chỉ mất khoảng 15 tới 30 phút thực hiện:
- Bước 1. Thử dải giấy tại cửa buồng: Cắt vài dải giấy mỏng dài khoảng 30 centimet, treo ở mép cửa treo hàng, cửa thao tác và khe băng tải khi quạt chạy, súng tắt. Dải giấy phải nghiêng đều vào trong; dải nào rũ thẳng hoặc bay ra ngoài là vị trí đang hụt gió.
- Bước 2. Đọc đồng hồ chênh áp và nghe xung khí: Ghi số của đồng hồ lọc sơ cấp và lọc tinh, so với số đã ghi lúc lọc còn mới. Đứng cạnh cụm lọc nghe từng nhịp xung khí, nhịp nào yếu hoặc mất là van xung của ống lọc đó có vấn đề.
- Bước 3. Tắt mọi nguồn gió ngang rồi thử lại: Tắt quạt làm mát, đóng cửa kho, tắt miệng gió điều hòa gần buồng rồi lặp lại phép thử dải giấy. Dải giấy nghiêng vào trong trở lại nghĩa là nguyên nhân nằm ngoài buồng.
- Bước 4. Quan sát quạt và đường ống hút: Đối chiếu chiều quay thật với mũi tên trên vỏ quạt, mở cửa thăm ống dẫn xem bột có lắng thành lớp dưới đáy ống không, kiểm gioăng và mối nối ống có hở.
4 bước kiểm tra trên sẽ giúp kỹ thuật viên tìm ra nguyên nhân cốt lõi mà không cần tháo dỡ máy móc. Phương pháp này tạo lập số liệu đối chiếu chuẩn mực cho những đợt bảo trì sau này. Chỉ số hiển thị trên đồng hồ chênh áp bộ lọc mang lại nhiều thông tin kỹ thuật giá trị. Dưới đây là bảng đối chiếu 3 trạng thái kim đồng hồ chênh áp.
Dưới đây là bảng thể hiện tình trạng lõi lọc và hướng xử lý cần làm:
| Kim đồng hồ chênh áp | Tình trạng lọc | Việc cần làm |
|---|---|---|
| Kim lọc sơ cấp tăng dần so với lúc lọc mới | Bột đang đóng trên lọc, xung khí rũ không kịp | Kiểm van xung và khí nén cấp cho van; kim không hạ sau khi rũ thì thay lọc |
| Kim lọc sơ cấp đứng yên hoặc thấp bất thường trong khi kim lọc tinh tăng | Lọc sơ cấp thủng hoặc lắp hở, bột lọt sang cấp lọc tinh | Dừng phun, tìm ống lọc rách, thay mới và kiểm lại gioăng |
| Cả hai kim đều thấp bất thường ngay sau khi thay lọc mới | Lọc mới chưa qua giai đoạn làm quen nên gió đi qua quá dễ | Chạy vài ca cho kim về dải làm việc; vẫn không tăng thì kiểm thiếu ống lọc |
3 tình huống kỹ thuật trong bảng chỉ có thể nhận diện chuẩn xác khi xưởng duy trì thói quen ghi chép nhật ký đo định kỳ. Chuyên gia của Powder Coated Tough khuyến cáo không nên cố vệ sinh màng lọc cartridge bằng tay. Thao tác này rất dễ làm rách màng lọc, theo bài phân tích Powder Booth Maintenance.
Lượng bột rũ xuống từ bộ lọc cartridge và đáy phễu cyclone chỉ nên tái sử dụng sau khi qua máy rây. Thiết bị máy rây bột sơn tĩnh điện sẽ hỗ trợ sàng lọc sạch tạp chất và các cục bột vón.

Cụm túi lọc vải chính là nơi phép thử dải giấy và đồng hồ chênh áp phản ánh trực tiếp với nhau. Bề mặt túi lọc càng bị bột bám dày thì dải giấy thử tại cửa buồng càng bị rũ thẳng xuống. Khi thực hiện đầy đủ 4 bước kiểm tra và lưu thông số đo giúp kỹ thuật viên có căn cứ phân định rõ công việc. Xưởng sẽ biết việc nào tự khắc phục được tại chỗ và việc nào cần đơn vị chế tạo hỗ trợ.
Khắc Phục Buồng Phun Sơn Không Hút Bột: Việc Tự Làm Và Việc Cần Đơn Vị Chế Tạo
Khắc phục buồng phun sơn không hút bột gồm 2 nhóm việc: nhóm thợ xưởng tự xử lý nhanh trong một ca, và nhóm đòi hỏi đơn vị chế tạo tính toán lại cơ khí cùng khí động học. Nguyên tắc là luôn xử lý dứt điểm nhóm việc tại chỗ trước khi tính tới thay mới.
Bảng dưới đây sẽ đối chiếu 5 nguyên nhân kỹ thuật với 2 nhóm việc tương ứng:
| Nguyên nhân | Xưởng tự xử lý được | Cần đơn vị chế tạo |
|---|---|---|
| 1. Cụm lọc nghẹt | Thay lọc, chỉnh van xung, lắp bộ tách nước và dầu cho khí nén | Thêm cấp lọc, đổi loại lọc khi cỡ hạt bột đổi |
| 2. Quạt hụt lưu lượng | Đảo lại pha, căng dây đai, vệ sinh cánh quạt | Tính lại quạt theo trở lực lọc bẩn, lắp biến tần kèm cảm biến áp |
| 3. Gió ngang trong xưởng | Dời quạt làm mát, đóng cửa kho, làm vách chắn | Bố trí lại mặt bằng, làm buồng kín hai đầu |
| 4. Cửa buồng và số súng | Đưa hàng về đúng cỡ thiết kế, bớt súng về số ban đầu | Chế tạo lại cửa buồng, nâng quạt và cụm thu hồi theo số súng mới |
| 5. Súng và vật sơn | Xoay hướng súng, hạ lưu lượng bột, để vật nguội dưới 49 độ C | Cài lại tầm chạy súng tự động, thêm đoạn làm nguội sau lò sấy khô |
5 dòng trong bảng chứng minh cột tự xử lý có thể giải quyết đa số sự cố thực tế trong xưởng. Giải pháp chỉ đòi hỏi chi phí thay lọc định kỳ cùng vài giờ thao tác của thợ bảo trì. Cột cần đơn vị chế tạo chỉ can thiệp khi kết cấu buồng đã sai lệch so với bản vẽ ban đầu. Trường hợp khác là do thiết bị bị lựa chọn thiếu hụt công suất ngay từ khâu đầu tư. Hai mục dưới đây làm rõ ranh giới kỹ thuật này.
Việc Xưởng Tự Làm Được Trong Một Ca
Khi buồng phun sơn không hút bột do lọc nghẹt, gió ngang hay góc súng, kỹ thuật viên xưởng có thể xử lý dứt điểm trong một ca. Thao tác gồm thay lõi lọc cartridge, kiểm tra áp lực van xung khí nén, dời quạt làm mát và căn chỉnh lại hướng súng.
3 thói quen kỹ thuật cần duy trì chính là ghi chép chênh áp lọc đầu ca, kiểm dải giấy cửa buồng khi đổi mã hàng, và xả nước ngưng bình khí nén mỗi ngày. Bụi đọng trên sàn nên dọn bằng máy hút công nghiệp thay vì thổi khí nén. Duy trì cả 3 thói quen này sẽ giúp buồng giữ được gió lâu sau mỗi lần sửa và hạn chế bụi sơn phát tán ra môi trường làm việc.
Khi Nào Phải Tính Lại Quạt, Lọc Và Cửa Buồng?
Khi xưởng đã làm hết các bước tự xử lý mà dải giấy tại cửa buồng vẫn rũ thẳng, hoặc bụi sơn tái phát tán chỉ sau vài ca, lỗi nằm ở khâu thiết kế. Lúc này, chủ đầu tư cần đơn vị chế tạo chuyên nghiệp tính toán và đo đạc lại toàn diện.
3 tình huống đòi hỏi tính toán lại buồng phun bao gồm:
- Đổi sang mã hàng lớn hơn hẳn
- Tăng thêm súng vượt năng lực thu hồi
- Hệ thống mua gom rời rạc từ nhiều nhà cung cấp
Khi đó, quạt hút, đường ống và cụm lọc chưa từng được tính toán khí động học đồng bộ. Khoản đầu tư quan trọng lúc này là khảo sát lại mặt bằng, hướng gió và đường đi của phôi kim loại.
Quy trình tương tự như việc lắp đặt buồng phun sơn bài bản ngay từ đầu. Với cơ sở nhỏ dùng một súng phun tay, cấu hình buồng phun sơn thủ công 1 súng có thu hồi tích hợp quạt hút và cyclone liền khối ngay sau buồng. Thiết kế này giúp đường ống ngắn, ít mối nối hở và duy trì gió ổn định hơn kiểu lắp ghép rời rạc.

Cấu hình liền khối cũng là lý do buồng phun sơn nhỏ ít khi gặp phải trường hợp buồng phun sơn không hút bột so với buồng phun lớn ghép nhiều nguồn. Trong các công trình thực tế đã từng triển khai, An Khanh chế tạo, lắp đặt quạt, cyclone và cửa buồng được tính đồng bộ từ đầu cùng việc áp dụng nhất quán nguyên tắc thiết kế đồng bộ, chuẩn xác cho các buồng phun tự động cỡ lớn.
An Khanh Thiết Kế Buồng Phun Sơn Tĩnh Điện Giữ Bột Ngay Từ Bản Vẽ
Sơn tĩnh điện An Khanh ngăn ngừa hiện tượng buồng phun sơn không hút bột ngay từ khâu thiết kế bản vẽ. Lưu lượng quạt hút luôn tính theo tổng diện tích cửa mở nhân vận tốc chuẩn, cộng thêm phần bù trừ theo số súng, và quạt được chọn theo trở lực cụm lọc ở trạng thái đã bám bẩn.
Trước khi vẽ, kỹ sư An Khanh khảo sát tận nơi để đo mặt bằng, ghi nhận vị trí cửa kho cùng hướng gió tự nhiên. Đội ngũ kỹ thuật sẽ xác định quy cách sản phẩm lớn nhất và số súng phun theo sản lượng thực tế. Buồng phun được gia công trực tiếp tại từ An Khanh bằng vách kính hoặc inox sáng bóng chống bám dính.
Cụm thu hồi kết hợp cyclone hiệu suất cao với tầng lọc thứ cấp, tủ điều khiển có sẵn đồng hồ chênh áp. Cấu hình đầy đủ của buồng phun sơn tĩnh điện tự động đã được giới thiệu tại trang sản phẩm. Thiết bị kết nối đồng bộ với các công đoạn khác trong dây chuyền sơn tĩnh điện hoàn chỉnh.

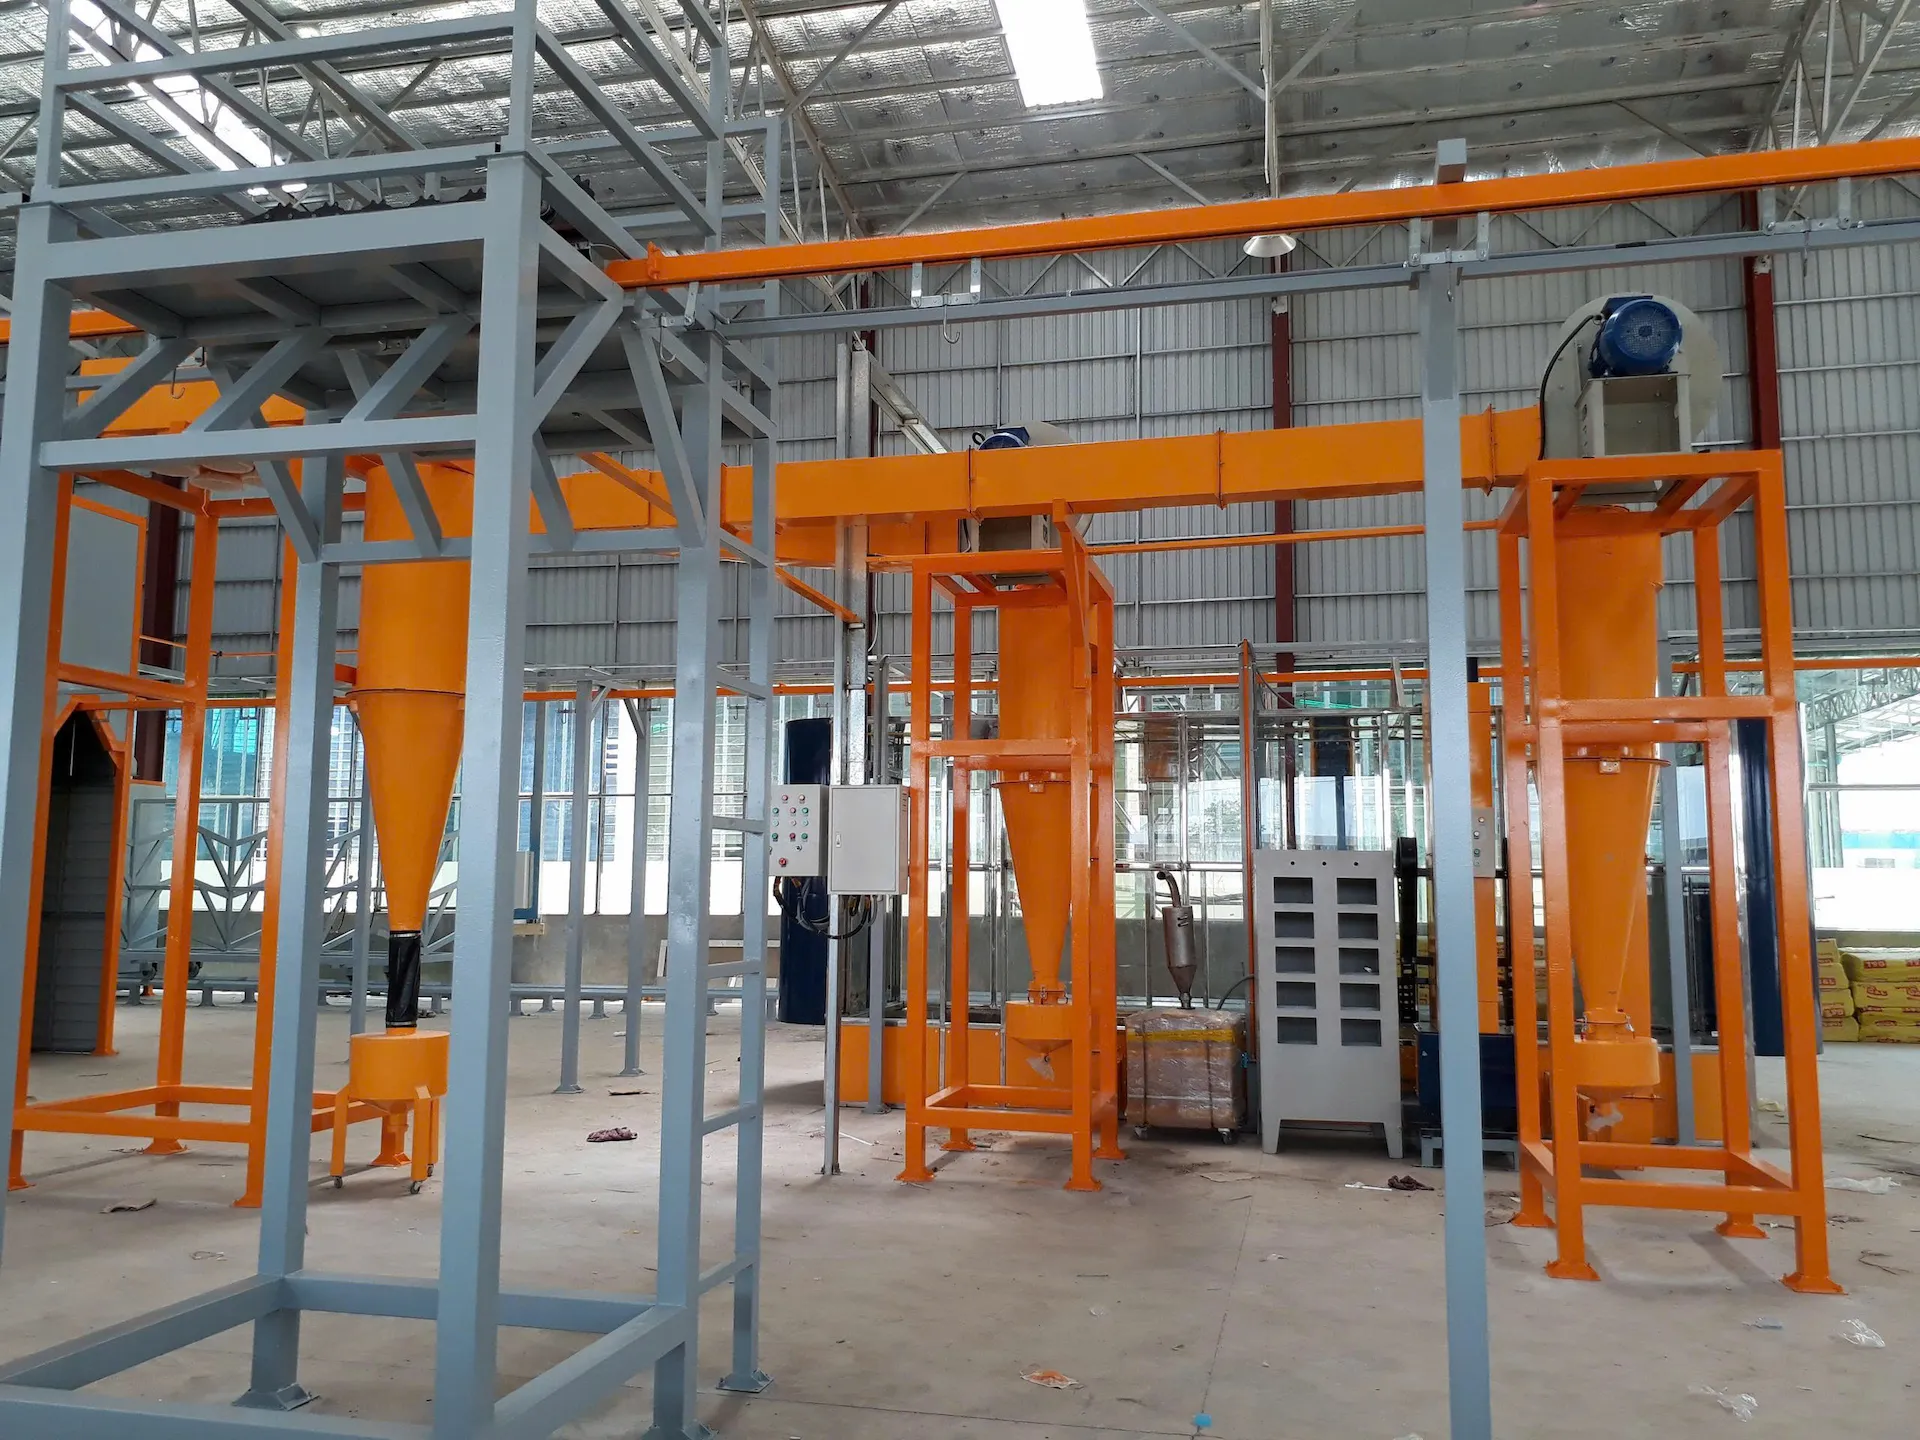
Bố trí không gian như hình là phương án An Khanh ứng dụng ở các hệ tự động: cụm cyclone đặt sát vách buồng phun nhằm rút ngắn đường ống hút. Tuyến xích tải đi thẳng sang buồng sấy mà không phải đổi hướng qua vùng có gió ngang thổi tạt.
Cách thiết kế tối ưu này được chứng minh hiệu quả qua 3 hệ thống tự động lắp cho Tập đoàn Sunhouse tại KCN Ngọc Liệp năm 2017 và 2020. Giải pháp cũng ứng dụng tại hệ thống sơn xe đẩy xuất khẩu sang Mỹ của Công ty Minh Phát từ năm 2011.
Câu Hỏi Thường Gặp Về Buồng Phun Sơn Không Hút Bột
4 câu hỏi dưới đây được tổng hợp từ các thắc mắc đội ngũ An Khanh thường nhận khi buồng phun sơn không hút bột. Mỗi câu trả lời sẽ đi thẳng vào giải pháp kỹ thuật cụ thể để chủ đầu tư và người vận hành có thể tra cứu nhanh chóng.
1. Buồng Phun Sơn Không Hút Bột Có Cần Thay Quạt Lớn Hơn Không?
Thực tế phần lớn ca buồng phun sơn không hút bột không cần thay quạt, vì hụt gió thường do lọc nghẹt, gió ngang hoặc cửa buồng cơi nới, và quạt lớn chỉ làm lọc nghẹt nhanh hơn. Xưởng chỉ cần quạt mới khi đã thay lọc, chắn gió mà gió vẫn dưới 0,4 mét mỗi giây.
2. Bao Lâu Nên Thay Lọc Cartridge Hoặc Túi Lọc Của Buồng Phun Sơn?
Xưởng nên thay lọc theo số đo chênh áp: khi kim đồng hồ lọc sơ cấp không hạ về mức chuẩn sau chu kỳ rũ bụi thì lõi lọc đã đến hạn thay. Tuổi thọ thực tế dao động từ vài tháng đến vài năm, tùy thuộc vào loại bột, số ca sản xuất và độ khô khí nén.
3. Bột Sơn Bay Ra Xưởng Có Gây Cháy Nổ Không?
Bột sơn tĩnh điện lơ lửng trong không khí có nguy cơ cháy nổ khi gặp nguồn đánh lửa, dù khi đóng thùng thì bột khó bắt lửa. Lớp bụi dày 1,6 milimet phủ từ 5% sàn là ngưỡng NFPA 654 yêu cầu đánh giá rủi ro, do đó xưởng cần chủ động thu gom và giữ sạch móc treo.
4. Tăng Quạt Hút Mạnh Hơn Có Làm Buồng Phun Sơn Hao Bột Hơn Không?
Có, khi vận tốc gió tại cửa vượt dải 0,4 tới 0,76 mét mỗi giây thì đám mây bột bị cuốn khỏi phôi trước khi kịp bám nhờ lực hút tĩnh điện. Màng sơn sẽ mỏng đi và thợ buộc phải tăng bột. Buồng đạt chuẩn là buồng giữ gió đúng thiết kế, không phải buồng hút mạnh nhất.
4 câu trả lời trên quy về một nguyên tắc: buồng phun sơn giữ được bột khi gió tại cửa nằm đúng dải thiết kế. Mọi thay đổi ở màng lọc, cửa buồng, số lượng súng hay môi trường xưởng đều cần được kiểm tra cẩn thận. Chủ đầu tư có sẵn số liệu đo gió và chỉ số chênh áp màng lọc là đã có đầy đủ căn cứ kỹ thuật chính xác cho lần trao đổi đầu tiên với đội ngũ kỹ sư chuyên môn.
Với hơn 30 năm kinh nghiệm trong lĩnh vực sơn tĩnh điện từ năm 1996, sơn tĩnh điện An Khanh mang đến cho chủ đầu tư giải pháp thiết kế và chế tạo buồng phun sơn, cụm cyclone thu hồi, máy rây bột cùng lò sấy tối ưu công năng lẫn chi phí. Nhờ chủ động khâu chế tạo, quạt hút, cụm lọc và cửa buồng được tính theo sản phẩm và mặt bằng thật của từng xưởng.
An Khanh hỗ trợ khảo sát tận xưởng, đo gió tại cửa buồng, đọc chênh áp lọc và kiểm hướng gió xung quanh trước khi đề xuất sửa hay thay. Chủ đầu tư đang có buồng phun sơn không hút bột có thể liên hệ ngay hotline hoặc gửi ảnh buồng cùng số súng qua Zalo của chúng tôi để có thể được tư vấn hướng kiểm tra cụ thể theo hiện trạng công trình.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |