Hao bột sơn nhiều thu hồi kém là tình trạng lượng bột xuất kho cho mỗi mét vuông sản phẩm cao hơn hẳn định mức màng sơn thiết kế. Trong khi đó, cụm thu hồi lại gom về thùng cấp ít hơn nhiều so với dự tính, khiến chi phí mua vật tư tăng cao.
Khi thấy hao bột, nhiều xưởng thường vội đổ lỗi cho bột giá thấp hoặc cho chiếc cyclone. Tuy nhiên, Harold Powers của Sherwin-Williams từng lưu ý trên tạp chí Products Finishing rằng khâu phun mới là nơi hay bị bỏ quên khi tìm cách hạ chi phí. Riêng việc phun không đều hoặc để màng quá dày đã có thể đẩy chi phí sơn tăng từ 25% trở lên.
Bài viết dưới đây sẽ đi lần lượt qua 4 khâu gây hao bột sơn nhiều thu hồi kém cùng cách tính lượng hao thực tế tại xưởng. Chủ đầu tư cũng sẽ nắm rõ các nguyên nhân tại khâu phun lẫn cụm thu hồi, từ đó biết việc nào làm được ngay và khi nào nên cải tạo thiết bị.
Hao Bột Sơn Nhiều Thu Hồi Kém Là Mất Bột Ở Những Khâu Nào?
Hao bột sơn nhiều thu hồi kém là kết quả cộng dồn của 4 khâu gây mất bột trong dây chuyền bao gồm:
- Không bám bột trong lần đầu
- Bám thừa do màng sơn dày
- Không thu hồi bột được
- Thu hồi bột được nhưng phải bỏ.
Lượng bột thất thoát bắt đầu từ việc không bám lên vật ở lần phun đầu và bám thừa do màng quá dày. Kế đến là lượng bột dư không quay về được cụm thu hồi, hoặc bột gom về phải bỏ đi vì ẩm, bẩn hay vón cục.

Frank Mohar của Nordson đưa ra một phép thử đơn giản trên The Fabricator: không nhìn xuyên được qua buồng lúc đang phun nghĩa là xưởng đang phun thừa bột và thừa khí. Bảng dưới đây tóm tắt 4 khâu mất bột và dấu hiệu nhận ra tại xưởng:
| Khâu mất bột | Dấu hiệu tại xưởng | Phần bột đó đi đâu |
|---|---|---|
| 1. Không bám trong lần đầu | Mây bột dày trong buồng, phễu thu hồi đầy nhanh | Về cụm thu hồi hoặc rơi xuống sàn buồng |
| 2. Bám thừa do màng dày | Máy đo độ dày cho số cao hơn yêu cầu, bề mặt dễ sần vỏ cam | Nằm trên sản phẩm thành lớp màng thừa |
| 3. Không thu hồi bột được | Cấp lọc tinh đầy nhanh, bột bám quanh van xả và mối nối ống | Kẹt ở lọc tinh hoặc thoát theo khí |
| 4. Thu hồi được nhưng phải bỏ | Bột trong thùng cấp vón cục, lẫn rác, tầng sôi chập chờn | Đổ bỏ sau khi rây hoặc sau mỗi lần đổi màu |
Không bám lần đầu và bám thừa thuộc về khâu phun. Ngược lại, hai khâu sau lại phụ thuộc vào cụm thu hồi cùng cách bảo quản bột. Trước khi xử lý hao bột sơn nhiều thu hồi kém, xưởng cần tính ra con số cụ thể để biết mức hao hiện tại có thực sự bất thường hay không.
Hiệu Suất Bám Lần Đầu Bao Nhiêu Là Bình Thường?
Hiệu suất bám lần đầu là tỷ lệ bột nằm lại trên vật ngay ở lần phun đầu so với lượng bột ra khỏi súng. Mức bình thường này thay đổi tùy theo hình dạng của từng sản phẩm. Chẳng hạn, hàng lưới và chi tiết nhỏ có độ bám thấp hơn tấm phẳng dù dùng chung một khẩu súng.
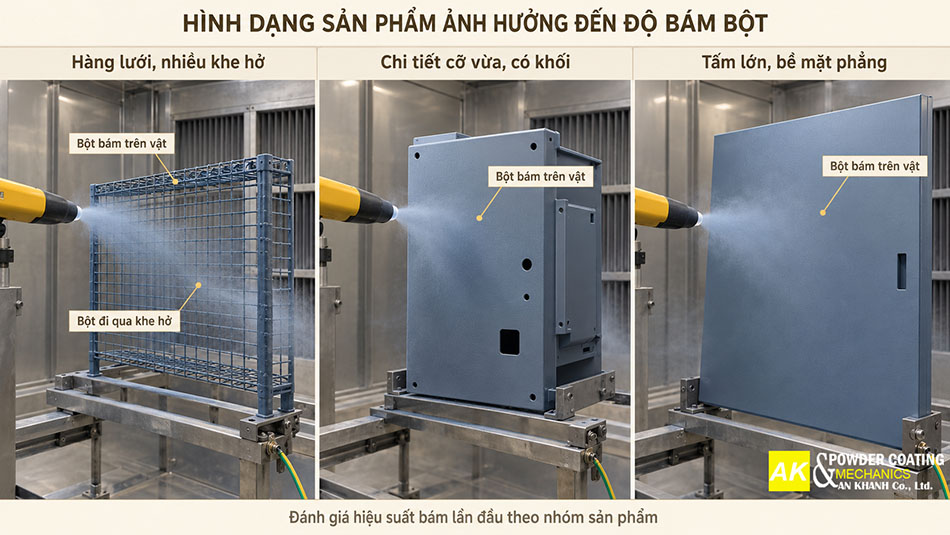
Theo Products Finishing, tỷ lệ ở lần phun đầu quan trọng hơn hiệu suất toàn hệ. Bột dư dù gom lại được vẫn phải qua tách mịn, rây lọc và pha trộn, nên cách thu hồi hiệu quả nhất là để bột bám ngay ở lần phun đầu. Với hàng sản xuất thực tế, dưới đây là 3 mức tham chiếu theo nhóm sản phẩm:
| Nhóm sản phẩm | Ví dụ | Mức bám lần đầu tham chiếu |
|---|---|---|
| 1. Hàng nhiều khe hở, chi tiết nhỏ | Hàng lưới, khung xe đạp, phụ kiện nhỏ | 10 đến 40% |
| 2. Hàng cỡ vừa, có khối | Vành xe, vỏ máy biến áp, thân đèn | 30 đến 60% |
| 3. Hàng bề mặt lớn, phẳng | Tấm phẳng, tủ hồ sơ, tấm vỏ thiết bị gia dụng, ống | 50 đến 80% |
3 mức trong bảng trên cho thấy xưởng sơn kệ lưới đạt 35% chưa chắc đã kém. Tuy nhiên, nếu xưởng sơn tủ hồ sơ phẳng mà chỉ đạt 35% thì đang mất đi lượng bột rất lớn. Frank Mohar cũng lưu ý hạt bột dưới 25 micron rất khó tích điện và khó tạo tầng sôi.
Cách Tính Lượng Bột Hao Thực Tế Tại Xưởng
Lượng bột hao thực tế được tính bằng cách so lượng bột lý thuyết cần cho diện tích đã sơn với lượng bột thật sự xuất kho trong cùng kỳ. Phần chênh lệch cho biết mức hao chung của dây chuyền. Ngoài ra, phép cân tại súng sẽ tách riêng được phần bột mất ở khâu bám lần đầu.
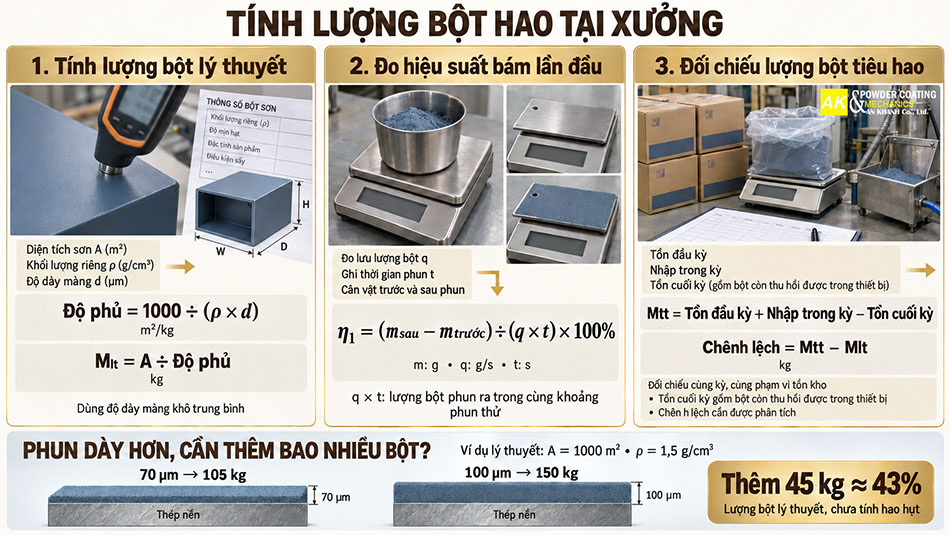
Chuyên mục Technology Interchange của tạp chí Powder Coated Tough hướng dẫn 3 phép tính mà xưởng có cân điện tử và máy đo độ dày đều làm được:
- Định mức lý thuyết: Số mét vuông phủ được trên mỗi ki lô gam bột bằng 1.000 chia cho tích của tỷ trọng bột và độ dày màng tính bằng micron.
- Hiệu suất bám lần đầu: Chụp túi hút bụi vào đầu súng, bóp cò 15 đến 30 giây rồi cân để biết lượng bột ra súng, sau đó cân vật trước và sau khi phun.
- Hiệu suất toàn hệ: Lấy lượng bột mua trong tháng trừ tồn kho, so với lượng bột lý thuyết cho số sản phẩm đã sơn trong tháng.
Một ví dụ giả định cho thấy độ dày màng là khoản hao dễ bị bỏ sót nhất trong quá trình sản xuất. Bột tỷ trọng 1,5 phun màng 70 micron phủ lý thuyết khoảng 9,5 mét vuông mỗi ki lô gam, nên 1.000 mét vuông sản phẩm cần chừng 105 ki lô gam bột. Khi thợ phun dày lên 100 micron, lượng bột cần dùng tăng lên khoảng 150 ki lô gam. Như vậy, xưởng tốn thêm chừng 43% bột chỉ vì lớp màng dày hơn mức cần thiết ban đầu.
Mắt thường không thể phân biệt được màng 60 micron với màng 110 micron. Cách kiểm soát chắc chắn là đo bằng máy đo độ dày sơn tĩnh điện nhiều lần trong mỗi ca. Nếu độ dày đã chuẩn mà số liệu xuất nhập kho vẫn chênh lệch, tình trạng hao bột sơn nhiều thu hồi kém đang nằm ở khâu phun hoặc ở cụm thu hồi.
4 Nguyên Nhân Hao Bột Sơn Ngay Tại Khâu Phun
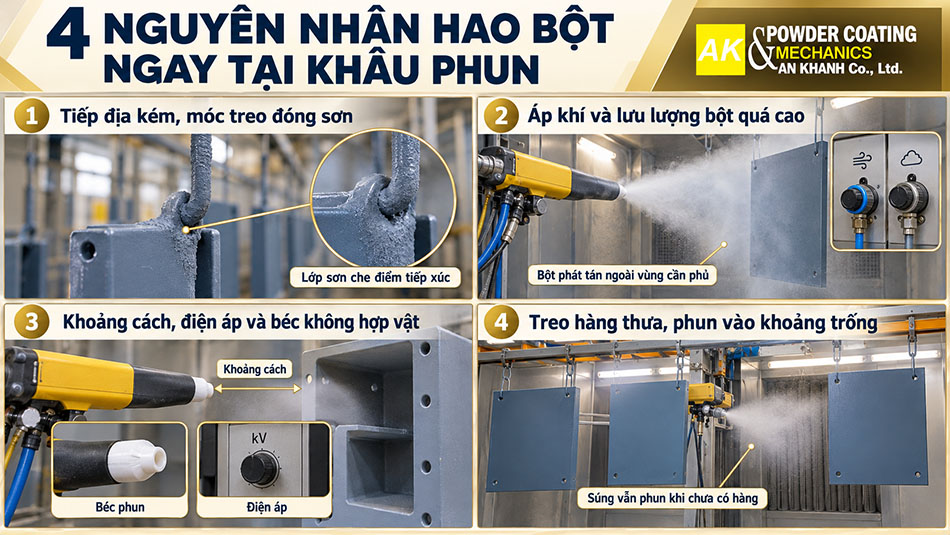
Khâu phun quyết định phần lớn tiền bột mỗi tháng của xưởng. Lượng bột không bám ở lần đầu mới phải đi vòng qua cụm thu hồi và chịu hao hụt ở đó. Trong nhiều trường hợp hao bột sơn nhiều thu hồi kém, dưới đây là 4 nguyên nhân chủ đầu tư nên rà soát trước khi kiểm tra cụm thu hồi.
Tiếp Địa Kém Và Móc Treo Đóng Sơn
Tiếp địa kém là nguyên nhân nên kiểm tra đầu tiên khi thấy bột hao. Hạt bột tích điện chỉ bay về vật có đường dẫn điện tốt xuống đất. Khi móc treo đóng lớp sơn cũ dày, điện trở tăng dần khiến bột bám mỏng đi, phần còn lại rơi xuống sàn buồng thay vì bám vào sản phẩm.
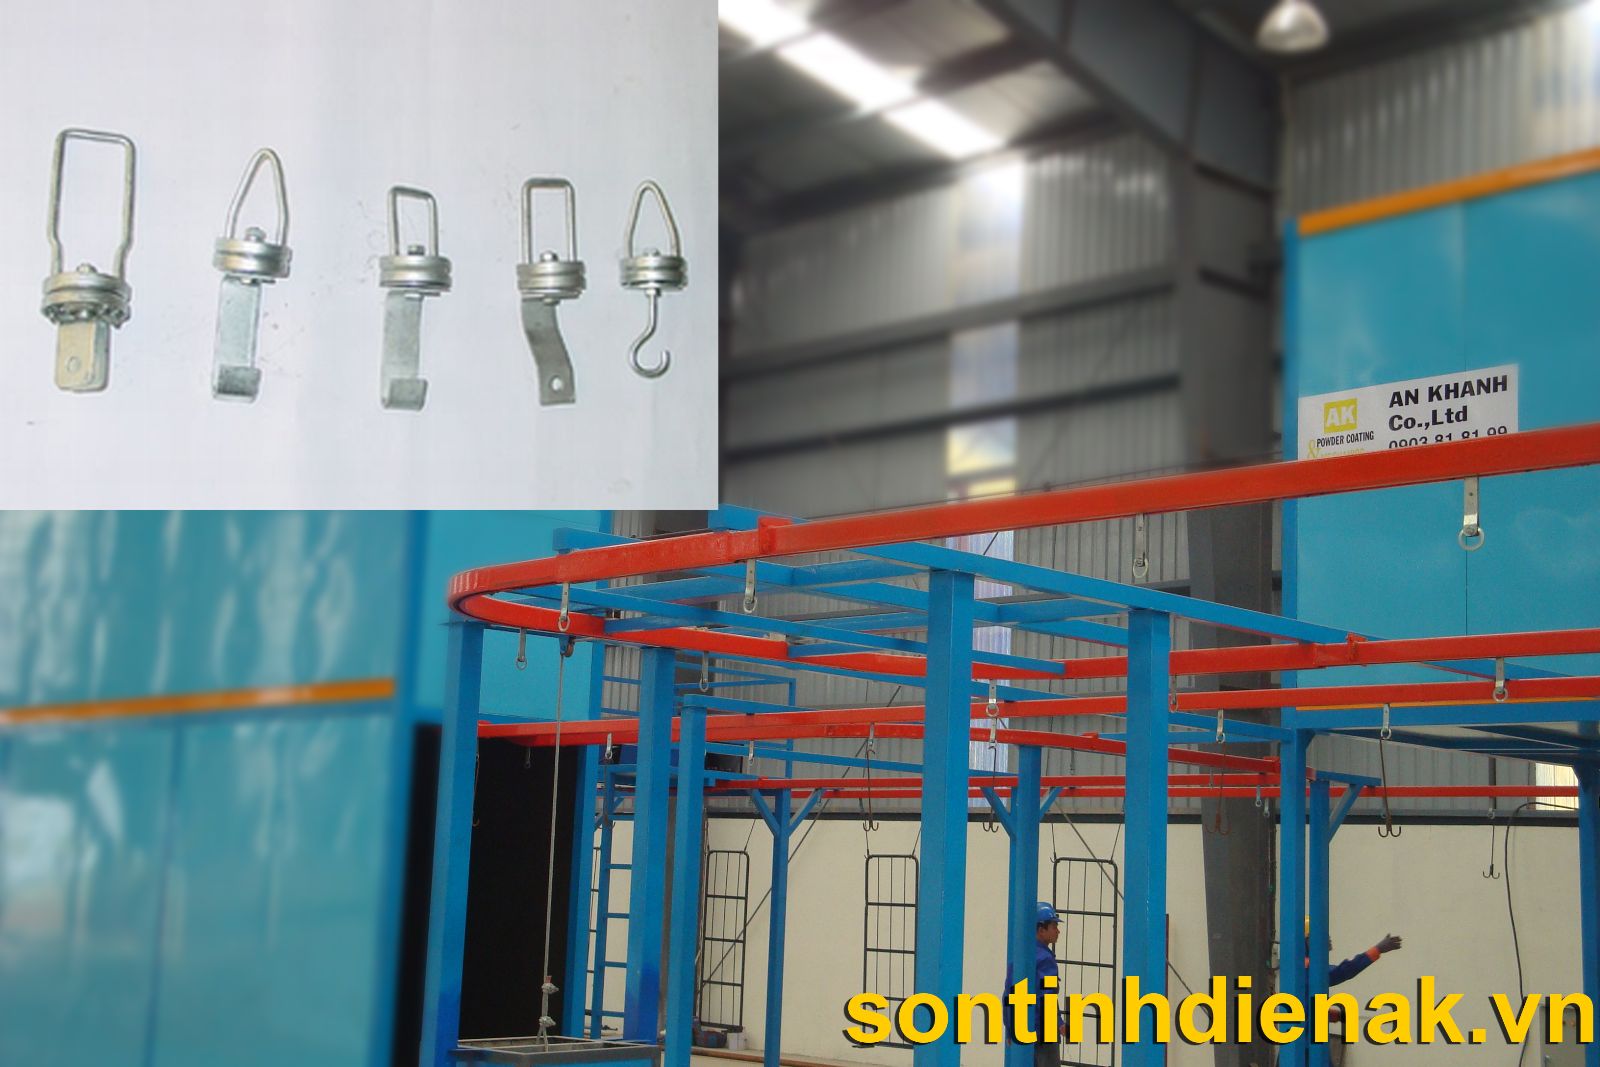
Harold Powers ghi trên Products Finishing rằng 1 megôm là điện trở tối đa từ vật về đất để phun bột an toàn. Trong khi đó, 0,5 megôm là mốc nên hướng tới nếu muốn bột bám tốt. Ông cũng khuyên dùng móc nhỏ gọn làm bằng thép vuông, vì cạnh thép vuông dễ cắt qua lớp sơn bám để giữ tiếp xúc điện lâu hơn.
3 vị trí đường tiếp địa hay đứt cùng cách đo điện trở đã được đội ngũ An Khanh hướng dẫn chi tiết trong bài viết nguyên nhân và cách khắc phục lỗi sơn tĩnh điện. Ngoài ra, để nắm rõ cách chọn quy cách móc theo từng dạng, chủ đầu tư có thể xem thêm tại mục sản phẩm của An Khanh: Móc Treo Sơn Tĩnh Điện Và Phụ Kiện Xích Tải.
Áp Khí Và Lưu Lượng Bột Đặt Quá Cao
Áp khí và lưu lượng bột đặt quá cao làm hạt bột bay qua vùng điện trường quá nhanh. Do không kịp nhận đủ điện tích, phần lớn hạt bột lướt qua vật rồi bay về cụm thu hồi. Thợ thấy màng sơn còn mỏng lại vặn tăng thêm bột, khiến vòng hao hụt cứ thế tiếp diễn mỗi ngày.
Tạp chí Powder Coated Tough cho biết điện tích trên hạt bột tăng theo bình phương thời gian hạt nằm trong điện trường. Do đó, giảm vận tốc bột ra súng và đưa súng chậm hơn là cách tăng hiệu suất bám rõ nhất.

Products Finishing khuyến nghị đặt áp súng và áp bơm ở mức thấp nhất vẫn đủ phủ màng sơn. Áp quá cao vừa làm hao bột, vừa sinh thêm hạt mịn, lại khiến súng và bơm nhanh mòn. Theo Frank Mohar, luồng gió hút trong buồng quá mạnh cũng sẽ kéo thẳng bột về hệ lọc thay vì bám lên vật.
Khoảng Cách Súng, Điện Áp Và Béc Phun Không Hợp Vật
Khoảng cách súng, điện áp và loại béc phải khớp với kích thước vật cần sơn. Súng đặt quá xa làm suy yếu điện trường, còn phần bột phun ra ngoài mép vật không có chỗ bám. Khi béc, điện cực và ống venturi bị mòn, vùng phun cũng lệch đi dù thông số trên bảng điều khiển giữ nguyên.
Powder Coated Tough đề xuất đặt súng cách vật khoảng 15 đến 30 cm. Kỹ thuật viên nên bắt đầu từ mức điện áp cao nhất rồi hạ dần khi gặp góc khuất hoặc lúc bột bị đẩy ngược. Harold Powers lưu ý không tăng lưu lượng và vận tốc bột để bù cho khoảng cách xa, vì cả hai đều rút ngắn thời gian hạt nằm trong điện trường.
Ngoài ra, tạp chí uy tín Products Finishing còn khẳng định: điện áp, khoảng cách súng, áp suất khí mang bột và độ tiếp địa là những biến số có tác động mạnh mẽ nhất đến hiệu suất bám lần đầu, giữ vai trò quyết định đối với sự thành bại của quy trình phun.

Vùng phun rộng hơn vật cũng làm hao bột, nhất là khi thao tác phun tay, theo Products Finishing. Frank Mohar xếp việc thay béc và venturi đúng hạn vào nhóm bảo trì quan trọng nhất của hệ thống phun thủ công. Cách căn chỉnh từng thông số cụ thể có thể xem trong bài súng phun sơn tĩnh điện.
Treo Hàng Thưa Và Súng Phun Vào Khoảng Trống
Treo hàng thưa làm súng phun bột thẳng vào các khoảng trống giữa những chi tiết. Lượng bột đó đi thẳng về cụm thu hồi hoặc rơi lãng phí xuống sàn. Mật độ treo trên mỗi mét xích vì thế ảnh hưởng tới tiền bột không kém thông số súng, nhất là khi dùng súng tự động phun liên tục.
Chuyên gia Frank Mohar (Nordson Corp) cho rằng muốn nhiều bột nằm trên sản phẩm thì phải tạo ra một bức tường sản phẩm trước súng. Trường hợp buộc phải có khoảng hở giữa các chi tiết, bộ điều khiển dùng rèm sáng nhận diện vật để súng chỉ phun khi có hàng đi qua.

Dù vậy, mật độ treo vẫn phải giữ khoảng cách tối thiểu để bột phủ được các mặt bên. Bài quy trình vận hành của An Khanh dùng mốc khoảng cách từ 15 đến 20 cm. Treo sát hơn có thể giảm bột dư nhưng dễ gây thiếu sơn ở góc khuất, vì vậy cự ly gá đặt luôn cần thử nghiệm kỹ trên từng mã hàng.
Vì Sao Hệ Thống Thu Hồi Bột Sơn Hoạt Động Kém?
Hệ thống thu hồi bột sơn hoạt động kém khi bột dư đã hút khỏi buồng nhưng không quay lại thùng cấp với chất lượng dùng được. Bột có thể bị cuốn sang cấp lọc tinh, bị hút ngược do rò khí, hoặc về tới phễu chứa nhưng phải bỏ đi vì ẩm, bẩn hay vón cục.
Hiệu suất phân ly cơ học của riêng thân cyclone và tỷ lệ bột thực sự dùng lại được là hai đại lượng khác nhau. Cụm cyclone tách tốt trên lý thuyết vẫn có thể để xảy ra hao bột sơn nhiều thu hồi kém kéo dài nếu bột gom về bị hỏng trước khi kịp pha lại.
Để tìm hiểu thêm về các yếu tố trực tiếp tác động đến hiệu suất hệ thống thu hồi bột sơn, chủ đầu tư có thể xem thêm bài viết: Hệ Thống Cyclone Thu Hồi Bột Sơn.

Trong cấu hình hai cấp này, hạt bột có thể thất thoát khỏi vòng tái sử dụng ở cửa xả đáy cyclone, ở cấp lọc vải phía sau và tại thùng chứa bột trước khi rây. Ba vị trí này cũng là 3 nguyên nhân kỹ thuật gây hao bột sơn nhiều thu hồi kém được phân tích ngay sau đây.
Cyclone Rò Khí Ở Van Xả Và Mối Nối Ống
Cyclone rò khí ở van xả là nguyên nhân hao bột sơn nhiều thu hồi kém ít được để ý nhất, vì quạt hút vẫn chạy và dưới phễu vẫn có bột. Luồng không khí lọt ngược từ cửa xả sẽ cuốn phần bột vừa tách quay lại dòng khí xoáy. Lượng bột này sẽ bị thổi thẳng sang cấp lọc tinh thay vì lắng xuống thùng chứa.
Tài liệu kỹ thuật của hãng Acmefil ghi nhận cyclone tách kém thường do chọn nhỏ hơn lưu lượng thật, vận tốc khí vào sai thiết kế hoặc rò khí tại điểm xả. Cụm van xả dưới phễu vì vậy phải đáp ứng hai việc: vừa xả bột xuống đều, vừa chặn không khí bên ngoài lọt vào.

Cách kiểm tra nhanh là cho hệ thống chạy rồi rê một dải giấy mỏng dọc mép bích, cửa vệ sinh và quanh van xả. Nếu mép giấy bị hút dính vào hoặc bị thổi bật ra thì vị trí đó đang lọt khí. Gioăng cửa vệ sinh bị chai cứng, bu lông bích lỏng sau nhiều lần tháo lắp và van xả mòn là 3 điểm xưởng nên kiểm tra trước tiên.
Hạt Mịn Lọt Sang Cấp Lọc Tinh Và Không Quay Về
Hạt bột mịn lọt sang cấp lọc tinh là phần hao gắn liền với nguyên lý làm việc của cyclone, vì lực ly tâm không giữ được những hạt quá nhẹ. Lượng hạt mịn sinh ra càng nhiều thì phần bột không thể quay về càng lớn. Lượng hạt mịn này lại càng tăng nhanh khi khâu phun đặt áp khí cao hoặc pha bột thu hồi quá tỷ lệ.
Qua các số liệu thực tế từ dự án của An Khanh, cụm thu hồi cyclone bộc lộ giới hạn phân tách đối với cỡ hạt dưới 10 micron, khiến phần bột mịn này dễ bị cuốn sang cấp lọc phía sau. Phần hạt mịn này sẽ kẹt lại ở lọc phía sau và khó đưa về dùng lại.
Tạp chí Powder Coated Tough cho biết nếu bột chứa trên 7% hạt dưới 10 micron sẽ dễ gặp lỗi tầng sôi và khó tích điện. Hiệu suất bám cũng giảm dần khi pha thêm bột thu hồi.
Vòng lặp khiến hao bột sơn nhiều thu hồi kém kéo dài bắt đầu từ việc bám lần đầu kém sinh nhiều bột dư. Khi qua cyclone, bột dư lại bị mất phần hạt mịn. Lượng bột thô còn lại khi đổ vào thùng cấp tiếp tục làm hiệu suất bám lần đầu tụt dốc. Harold Powers khuyên các xưởng giữ bột thu hồi dưới 25% theo thể tích so với bột mới, tốt hơn là quanh 15%, theo Products Finishing.
Bột Ẩm, Vón Hoặc Lẫn Tạp Chất Phải Bỏ
Bột ẩm, vón cục hoặc lẫn tạp chất là phần hao nằm sau cụm thu hồi. Lúc này hạt sơn đã gom về phễu nhưng không còn khả năng tạo tầng sôi đều và tích điện tốt. Độ ẩm thường xâm nhập từ kho bảo quản bột nóng, không khí xưởng ẩm và khí nén chưa sấy khô.
Tạp chất cơ học thì đến từ bụi xưởng và bột quét sàn. Với độ ẩm, tạp chí Products Finishing đưa ra các mốc cụ thể để kiểm soát. Kho bột nên giữ ở khoảng 24°C trở xuống với độ ẩm dưới 60%. Phòng phun duy trì trong khoảng 18 đến 24°C cùng độ ẩm 40 đến 60%. Khí nén cấp súng cần đạt điểm sương dưới khoảng 3°C và lượng dầu dưới 0,1 ppm.

Bột gom về từ cyclone cần được sàng qua lưới 200 micromet trước khi trộn lại vào thùng cấp, đúng theo hướng dẫn xử lý lỗi của An Khanh. Máy rây bột sơn tĩnh điện sẽ loại cục vón và vụn rác, giúp xưởng tận dụng lượng bột thu hồi mà không phải đổ bỏ cả mẻ.
Cách Khắc Phục Hao Bột Sơn Nhiều Thu Hồi Kém
Cách khắc phục hao bột sơn nhiều thu hồi kém được chia thành 2 nhóm việc. Nhóm đầu gồm các thao tác xử lý nhanh trong ca và hầu như không tốn chi phí. Nhóm thứ hai là cải tạo súng, buồng hoặc cụm thu hồi khi đã làm hết nhóm đầu mà hiệu suất toàn hệ chưa đạt chuẩn.
Thứ tự từng bước này giúp xưởng tránh đầu tư thiết bị mới tốn kém trong khi nguyên nhân chỉ là móc treo bám sơn hay áp khí đặt theo thói quen cũ.
5 Việc Xưởng Có Thể Làm Được Ngay
Những việc làm được ngay trong một ca tập trung vào các thông số chỉnh tay và điểm vệ sinh bằng dụng cụ có sẵn. Mỗi việc nên làm độc lập rồi đo lại hiệu suất. Cách làm này giúp kỹ thuật viên nắm rõ thao tác nào kéo lượng bột hao xuống nhiều nhất trên dây chuyền của mình.
Bảng dưới đây liệt kê 5 việc theo thứ tự nên làm, kèm khâu mất bột mà mỗi việc tác động và cách kiểm lại kết quả:
| Việc làm | Khâu mất bột tác động | Cách kiểm tra lại |
|---|---|---|
| 1. Vệ sinh móc treo, siết lại điểm nối tiếp địa | Không bám lần đầu | Đo điện trở vật về đất, hướng tới mức 0,5 megôm |
| 2. Hạ áp khí đẩy bột về mức thấp nhất vẫn đủ phủ | Không bám lần đầu, sinh hạt mịn | Nhìn xuyên được qua buồng lúc phun, màng vẫn đạt độ dày |
| 3. Đo độ dày nhiều điểm mỗi ca, chỉnh súng về đúng yêu cầu | Bám thừa do màng dày | Số đo nằm trong dải độ dày yêu cầu của mã hàng |
| 4. Treo dày hơn, đặt súng cách vật khoảng 15 đến 30 cm | Không bám lần đầu | Lượng bột về phễu thu hồi giảm sau cùng số giờ chạy |
| 5. Kiểm rò khí quanh van xả, rây bột trước khi pha lại | Không thu hồi được, thu hồi rồi phải bỏ | Lọc tinh đầy chậm hơn, bột trong thùng cấp tầng sôi đều |
Kết quả đo sau mỗi lần hiệu chỉnh là căn cứ khách quan nhất để so sánh trước và sau. Nếu đã thực hiện đủ 5 việc trên mà lượng bột xuất kho trên mỗi mét vuông không đổi, tình trạng hao bột sơn nhiều thu hồi kém nhiều khả năng xuất phát từ cấu hình thiết bị.
Khi Nào Cần Cải Tạo Súng, Buồng Hoặc Cụm Thu Hồi?
Xưởng cần tính tới việc cải tạo súng, buồng hoặc cụm thu hồi khi đã chỉnh hết các việc trong ca mà hiệu suất vẫn thấp hơn mức tham chiếu. Lúc này giới hạn nằm ở chính cấu hình thiết bị. Việc cố gắng vặn chỉnh thêm thông số vận hành thường chỉ đổi từ lỗi này sang lỗi khác.
Có 4 dấu hiệu cho thấy xưởng nên đánh giá lại cấu hình thay vì tiếp tục chỉnh thông số:
- Súng và bơm bột đời cũ: Bơm venturi thế hệ trước dùng nhiều khí nén để đẩy bột nên hạt bay nhanh, khó đạt bám lần đầu cao dù đã hạ áp, theo Frank Mohar.
- Cụm thu hồi lệch lưu lượng thật: Cyclone chọn nhỏ hơn lưu lượng khí hoặc tuyến ống thay đổi sau nhiều lần mở rộng buồng làm vận tốc khí vào sai thiết kế.
- Số màu tăng, đổi màu liên tục: Bột sót trong buồng, ống và cyclone sau mỗi lần đổi màu khó dùng lại cho màu mới, nên lượng hao tăng theo số lần đổi.
- Sản lượng vượt thiết kế ban đầu: Thêm súng hoặc tăng tốc xích trên buồng cũ làm phần bột dư tăng nhanh hơn phần bột bám.
Mỗi dấu hiệu trên đều dẫn tới một phương án riêng, từ việc thay súng, bơm cho tới tính toán lại lưu lượng cho cụm thu hồi. Dịch vụ tư vấn thiết kế dây chuyền sơn tĩnh điện của An Khanh bắt đầu từ việc khảo sát sản phẩm, sản lượng và số màu thực tế trước khi đề xuất phương án cải tạo phù hợp.
An Khanh: Tích Hợp Giải Pháp Tối Ưu Hiệu Suất Bám Bột Sơn Ngay Từ Khâu Thiết Kế
Quy trình thiết kế của An Khanh được chuẩn hóa dựa trên các thông số thực tế của doanh nghiệp gồm kích thước sản phẩm, dải màu sơn và sản lượng mỗi ca, từ đó chúng tôi sẽ tư vấn thiết kế dây chuyền sơn tĩnh điện đồng bộ để kiểm soát hao hụt ngay từ khâu bản vẽ.
Từ đó, kỹ sư sẽ dễ dàng lựa chọn số súng, cách treo hàng trên xích tải, cụm cyclone, cấp lọc tinh và máy rây, thay vì chỉ dùng chung một cấu hình cho mọi dự án.
Cách tiếp cận này của An Khanh xuất phát từ chính các nguyên nhân gây hao bột sơn nhiều thu hồi kém đã được phân tích ở trên. Mật độ treo và khoảng cách súng được tính toán đồng bộ với tốc độ xích tải, còn cụm thu hồi được chọn theo lưu lượng khí thực tế của buồng.
Đội ngũ kỹ thuật An Khanh trực tiếp chế tạo buồng phun, cyclone, máy rây cùng lò sấy, nhờ đó các hạng mục luôn đồng bộ trong cùng hệ thống sơn tĩnh điện.
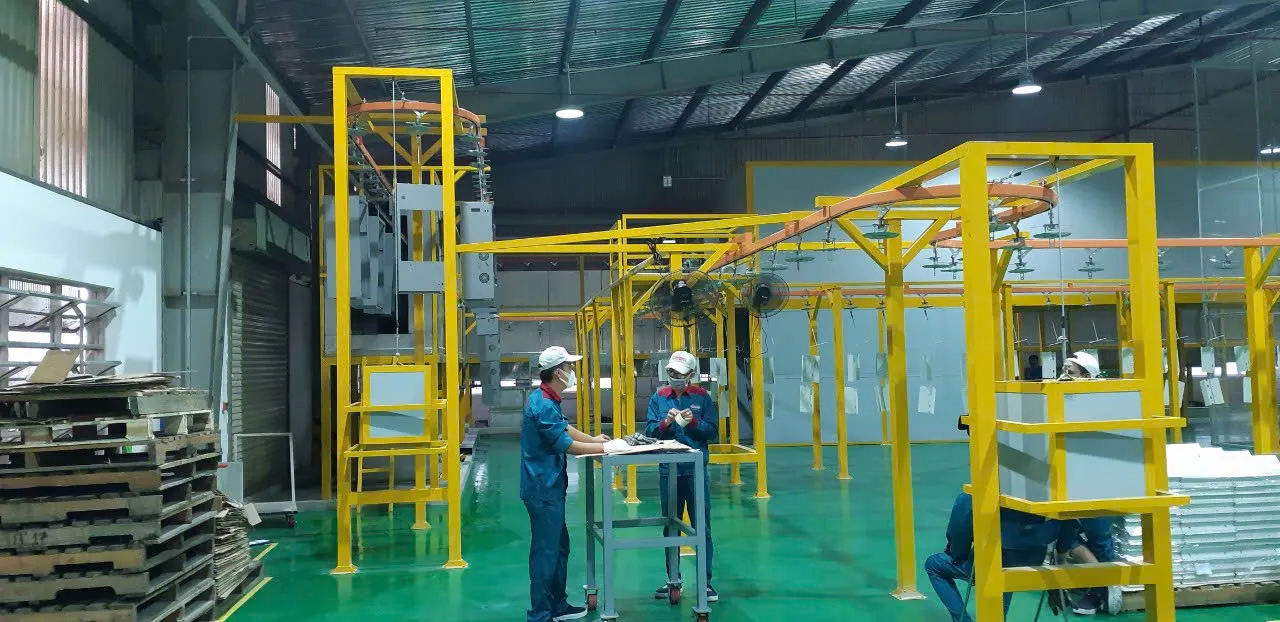
Hình ảnh thực tế từ công trình An Khanh lắp đặt đã cho thấy một giải pháp bố trí khó diễn đạt trên bản vẽ mặt bằng. Tuyến xích tải được uốn vòng qua nhiều khung để tăng chiều dài treo trên cùng một diện tích xưởng. Sản phẩm dạng tấm được gá thành hàng đều đặn trước khi tiến vào buồng phun.
Kinh nghiệm được đúc kết qua các công trình thực tế mà đội ngũ sơn tĩnh điện An Khanh đã triển khai trong và ngoài nước. Tiêu biểu là Tập đoàn Sunhouse, khách hàng luôn tin tưởng An Khanh trong 3 công trình hệ thống sơn tĩnh điện tự động năm 2017 và 2020 tại KCN Ngọc Liệp.
Tập đoàn Sunhouse tiếp tục lựa chọn An Khanh với các dự án năm 2021 tại KCN Đức Hòa và năm 2023 tại KCN Bến Cát. Với những xưởng đang gặp vấn đề hao bột, An Khanh luôn ưu tiên khảo sát thực tế dây chuyền để tìm đúng khâu thất thoát trước khi tính tới việc đầu tư thiết bị mới.
FAQ – Câu Hỏi Thường Gặp Về Hao Bột Sơn Nhiều Thu Hồi Kém
Phần hỏi đáp dưới đây sẽ giải đáp 4 băn khoăn mà chủ đầu tư thường gặp khi xử lý tình trạng hao bột sơn nhiều thu hồi kém.
1. Hao Bột Sơn Nhiều Thu Hồi Kém Có Phải Do Bột Giá Thấp Không?
Không, việc dùng bột giá thấp không phải là nguyên nhân đầu tiên nên kiểm tra khi xưởng thấy hao bột. Bột tác động tới mức hao qua tỷ trọng và dải phân bố cỡ hạt. Do đó, người quản lý cần so sánh chi phí trên mỗi mét vuông phủ được thay vì nhìn vào giá mỗi ki lô gam.
Tạp chí Powder Coated Tough lưu ý bột chứa trên 7% hạt dưới 10 micron sẽ khó tạo tầng sôi và khó tích điện. Tuy vậy, tình trạng tiếp địa, áp khí nén và độ dày màng sơn vẫn là những điểm nên kiểm tra trước.
2. Bột Rơi Ra Sàn Xưởng Có Quét Lên Dùng Lại Được Không?
Xưởng không nên gom bột rơi dưới sàn để đổ ngược lại vào thùng cấp, vì bột đã lẫn bụi bẩn, xơ rác và hơi ẩm ngoài xưởng. Tạp chí Products Finishing khuyên nên vệ sinh buồng sơn bằng máy hút có màng lọc HEPA chuyên dùng cho bột sơn, đồng thời hạn chế việc dùng khí nén thổi bụi.
3. Xưởng Phun Tay Không Có Cyclone Thì Giảm Hao Bột Bằng Cách Nào?
Xưởng phun tay không có cyclone chỉ giữ lại được phần bột bám ở lần phun đầu, nên mọi nỗ lực đều dồn vào khâu thao tác. Có 4 việc đem lại hiệu quả rõ rệt nhất. Trước hết là vệ sinh móc treo thường xuyên và hạ áp khí về mức thấp nhất đủ phủ màng.
Tiếp theo là giữ súng cách vật đúng khoảng và chọn béc có góc phun khớp với kích cỡ sản phẩm. Ở kiểu phun xả bỏ này, vùng phun phủ thừa ra ngoài mép chính là nơi gây lãng phí bột nhiều nhất.
4. Bao Lâu Nên Đo Lại Hiệu Suất Sử Dụng Bột Một Lần?
Thông số cài đặt súng và độ dày màng sơn nên được ghi lại ít nhất một lần mỗi ca, còn hiệu suất toàn hệ thống nên tổng kết theo tháng. Harold Powers khuyên nên đo độ dày màng nhiều lần trong ca, nhất là khi đổi hình dạng sản phẩm, đổi mã màu hay đổi loại bột.
Việc đo đạc đều đặn sẽ giúp phát hiện hiện tượng hao bột sơn nhiều thu hồi kém ngay từ khi mức chênh lệch vật tư còn nhỏ.
Với hơn 30 năm kinh nghiệm trong lĩnh vực sơn tĩnh điện từ năm 1996, An Khanh chuyên thiết kế và chế tạo đồng bộ buồng phun sơn, cụm cyclone thu hồi, máy rây bột cùng lò sấy. Thiết bị được tối ưu công năng lẫn chi phí. Nhờ tự chủ khâu chế tạo, phương án cải tạo hay đầu tư mới đều được tính theo sản phẩm, sản lượng và số màu thật của chủ đầu tư.
Chủ đầu tư đang gặp tình trạng hao bột sơn nhiều thu hồi kém có thể gửi lượng bột xuất kho mỗi tháng, loại sản phẩm và ảnh dây chuyền hiện có qua Zalo hoặc gọi hotline. Đội kỹ thuật An Khanh sẽ cùng xác định khâu mất bột trước khi bàn tới hạng mục cải tạo.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |