Sơn tĩnh điện bị gỉ sét lại sau khi sơn gần như luôn bắt nguồn từ việc nước và oxy vẫn tìm được đường tới kim loại nền, chứ không phải do bột sơn kém chất lượng. Có 3 lý do chính khiến sơn tĩnh điện bỉ gỉ sét sau khi sơn gồm nền chưa sạch trước khi phủ, màng quá mỏng hoặc thủng ở những vị trí khó phun và màng chưa đóng rắn đủ nên còn thấm ẩm.
Lỗi gỉ sét sau khi sơn khiến nhiều xưởng lúng túng là vì lỗi này hiếm khi lộ ra ngay. Sản phẩm ra lò vẫn bóng, vẫn đủ màu sắc, rồi vài tuần tới vài tháng sau mới nổi đốm nâu đỏ theo đúng một quy luật. Chính quy luật đó chính là manh mối để có thể truy vết nguyên nhân gây gỉ sét nhanh nhất, vì mỗi nhóm nguyên nhân đều để lại một dất vết riêng.
Nội dung trong bài viết dưới đây sẽ đi theo đúng trình tự xử lý khi gặp tình trạng gỉ sét : tìm hiểu nguyên nhân vết gỉ, kiểm tra từng cụm thiết bị, chạy 6 phép thử tại xưởng, rồi mới bàn tới việc sửa đổi thiết kế.
Sơn Tĩnh Điện Bị Gỉ Sét Lại Sau Khi Sơn Là Do Đâu?
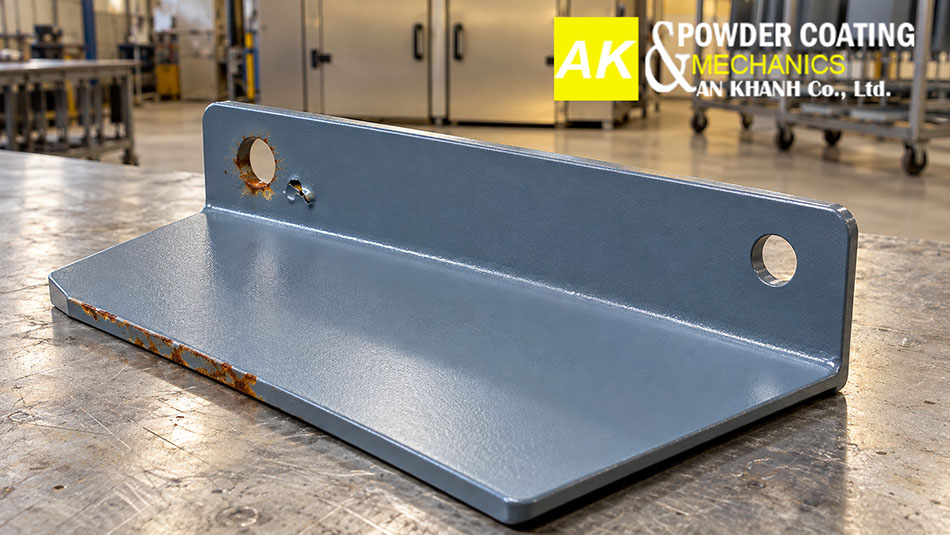
Sơn tĩnh điện bị gỉ sét lại sau khi sơn xảy ra khi màng bột không còn ngăn được nước và oxy tiếp xúc với kim loại nền. Lớp phủ bột là hàng rào vật lý, không phải lớp bảo vệ điện hóa như mạ kẽm. Chỉ cần một điểm hở nhỏ hoặc bề mặt nền chưa sạch là phản ứng ăn mòn sẽ khởi phát ngay bên dưới.

Ở trạng thái này nền kim loại còn trần, mọi thứ bám trên đó sẽ bị màng bột phủ kín và giữ lại bên dưới. Phần lớn trường hợp gỉ quay lại vì thế đã được định đoạt từ trước khi sản phẩm chạm tới súng phun.
3 Lỗ Hổng Khiến Sản Phẩm Sơn Tĩnh Điện Bị Ăn Mòn
Về mặt kỹ thuật, gỉ sét ngầm chỉ có thể hình thành khi có đủ cả 3 yếu tố: kim loại trần, độ ẩm và oxy. Nhiệm vụ của màng sơn tĩnh điện là bọc kín bề mặt để cách ly độ ẩm và oxy.

Khi một sản phẩm ra lò vẫn bóng bẩy nhưng sau đó lại bị ăn mòn, chắc chắn lớp “áo giáp bảo vệ” đã bị xuyên thủng bởi một trong ba lỗ hổng dưới đây:
- Nền chưa sạch: Dầu mỡ, vảy cán, gỉ cũ hoặc muối khoáng sót lại khiến màng chín trên một nền yếu, đồng thời lượng muối tồn dư đủ hút ẩm để tạo pin ăn mòn dưới màng.
- Màng mỏng hoặc thủng: Mép cắt, lỗ khoan, góc khuất và lỗ kim thoát khí đều là nơi màng không đạt độ dày, trong khi mặt phẳng của chi tiết vẫn nguyên vẹn.
- Màng chưa đóng rắn đủ: Bột đã chảy thành màng nhẵn nhưng liên kết ngang chưa hoàn tất, khiến màng vẫn thấm ẩm và độ bám dính chưa phát triển hết.
3 lỗ hổng này ứng với 3 cụm thiết bị khác nhau trên dây chuyền. Việc gọi đúng tên nguyên nhân sẽ tiết kiệm nhiều thời gian dò tìm. Phần tiếp theo trình bày cách đọc vết gỉ để biết nên kiểm tra cụm nào trước.
Vì Sao Sơn Tĩnh Điện Bị Gỉ Sét Lại Sau Khi Sơn Chỉ Lộ Ra Sau Vài Tháng?
Ăn mòn dưới màng sơn cần thời gian tích lũy. Nước phải thấm qua màng hoặc đi vào qua các điểm hở, tích đủ lượng tại vị trí tiếp xúc kim loại. Khi đó, sản phẩm ăn mòn mới nở thể tích rồi đẩy màng sơn phồng lên tới mức mắt thường nhìn thấy được.
Khoảng lặng đó khiến xưởng dễ đi sai hướng khi truy nguyên. Lô hàng lỗi thường xuất xưởng từ vài tháng trước, trong khi thông số vận hành và hóa chất lúc đó không còn lưu lại. Sổ nhật ký từng lô ghi rõ ngày chạy, mẻ bột, nhiệt độ bể và độ dẫn nước xả là căn cứ duy nhất để đối chiếu.
Kiểm Tra Vị Trí Và Hình Dạng Vết Gỉ Để Truy Vết Nguyên Nhân
Khi sơn tĩnh điện bị gỉ sét lại sau khi sơn, vị trí vết gỉ là dữ liệu chẩn đoán rẻ nhất mà xưởng có sẵn. Mỗi nhóm nguyên nhân thường tác động lên một vùng hình học đặc thù. Kỹ thuật viên chỉ cần đặt vài sản phẩm lỗi cạnh nhau để tìm điểm chung là khoanh vùng được cụm thiết bị cần kiểm tra.
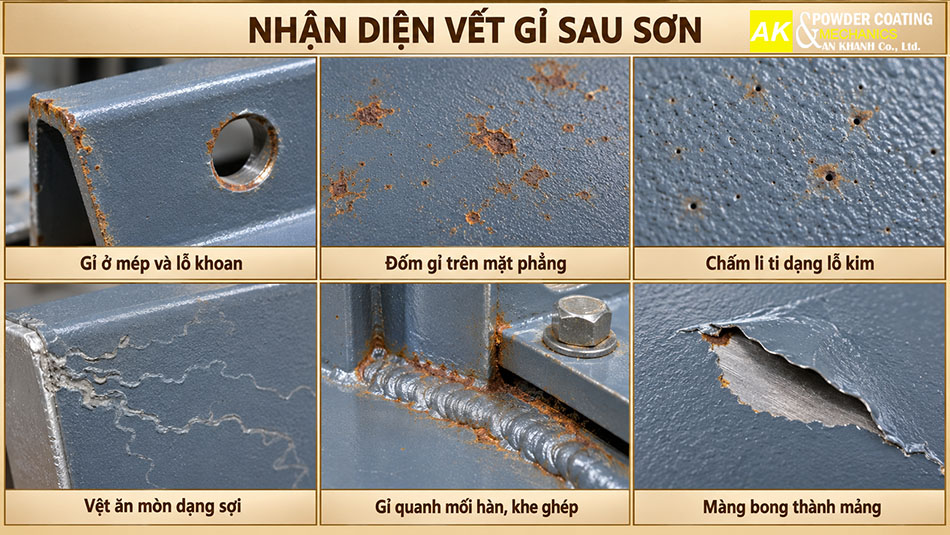
Bảng dưới đây quy 6 kiểu vết gỉ thường gặp về nhóm nguyên nhân tương ứng và việc cần kiểm tra đầu tiên:
| Vết gỉ trông như thế nào | Nhóm nguyên nhân cần rà | Việc kiểm tra đầu tiên |
|---|---|---|
| 1. Chạy dọc mép cắt, mép lỗ khoan, cạnh laser | Màng mỏng ở mép, hiệu ứng lồng Faraday | Đo độ dày màng tại mép rồi so với mặt phẳng |
| 2. Đốm nhỏ rải đều mặt phẳng, không theo hình học nào | Muối tan hoặc dầu còn lại sau tiền xử lý | Đo độ dẫn bể xả cuối, chạy phép thử thấm nước |
| 3. Chấm li ti như đầu kim, hay gặp ở hàng mạ kẽm và hàng đúc | Khí thoát ra từ nền trong lò, tạo lỗ kim | Xem kính lúp bề mặt, đối chiếu vật liệu nền |
| 4. Sợi chỉ ngoằn ngoèo lan dưới màng, hay gặp trên nhôm | Ăn mòn dạng sợi khởi phát từ mép và vết xước | Kiểm tra lớp chuyển hóa và tình trạng mép |
| 5. Tập trung quanh mối hàn, chân bulông, khe ghép | Xỉ hàn và hóa chất đọng trong hốc kín | Kiểm tra mối hàn và lỗ thoát của hộp kín |
| 6. Màng bong thành mảng rồi mới gỉ, cạy ra nền sạch | Màng chưa đóng rắn đủ hoặc nền quá bóng | Chà dung môi kiểm độ chín, cắt ô vuông thử bám |
Các kiểu vết trong bảng không loại trừ lẫn nhau, một lô hàng có thể xuất hiện 2 dạng cùng lúc. Xưởng nên rà soát theo thứ tự phổ biến, bắt đầu từ khâu xử lý bề mặt. Danh mục lỗi sơn tĩnh điện và cách khắc phục tổng hợp thêm những khuyết tật màng khác hay đi kèm.
Nhóm Nguyên Nhân Nằm Ở Khâu Xử Lý Bề Mặt
Khâu xử lý bề mặt quyết định phần lớn khả năng chống ăn mòn của lớp phủ. Đây là nơi nền kim loại được làm sạch và tạo màng chuyển hóa cho hạt bột bám dính. Cả 3 sự cố dưới đây đều dẫn tới gỉ sét, nhưng cách khắc phục lại nằm ở 3 vị trí khác nhau trong hệ thống bể.

Thời gian lưu, nhiệt độ dung dịch và nồng độ hóa chất là 3 thông số phải kiểm soát hằng ngày. Để nắm rõ chi tiết quy trình cùng cách pha từng bể, chủ đầu tư có thể tham khảo thêm bài viết: Xử Lý Hóa Chất Cho Bề Mặt Sản Phẩm Trước Khi Sơn Tĩnh Điện.
Nền Còn Dầu, Gỉ Cũ Hoặc Vảy Cán
Dầu mỡ bảo quản, mỡ từ khâu gia công cơ khí, vảy cán trên thép cán nóng và gỉ cũ đều tạo lớp ngăn giữa kim loại với màng sơn. Bột vẫn chảy màng và đóng rắn trên lớp cặn đó, thành phẩm ra lò bóng đẹp, nhưng độ bám dính thật với kim loại nền lại yếu hơn thiết kế rất nhiều.
Hậu quả thường thấy là màng mất bám dần, bong tróc sớm khi va chạm nhẹ hoặc ăn mòn phát triển từ đáy lên rồi đẩy màng phồng theo mô tả từ Hoosier Coatings. Thép carbon, nhôm và thép mạ kẽm đều cần quy trình làm sạch riêng. Dùng chung một bộ hóa chất cho cả 3 loại là lỗi hay gặp.
Để loại trừ nhóm nguyên nhân này khi sơn tĩnh điện bị gỉ sét lại sau khi sơn, cách kiểm tra nhanh nhất là phép thử thấm nước. Sau bể xả, dội nước sạch lên bề mặt phôi rồi quan sát. Nước trải thành màng liên tục là nền đã sạch dầu. Nếu nước co giọt là còn dầu mỡ và phải đưa lại bể tẩy.
Muối Tan Còn Lại Sau Khi Xả Nước
Muối khoáng hòa tan trong nước xả là nguyên nhân âm thầm nhất khiến sơn tĩnh điện bị gỉ sét lại sau khi sơn. Chúng vô hình và không cản trở bột bám dính. Tuy nhiên, khi bị màng sơn phủ kín, chúng hút ẩm rồi hình thành pin ăn mòn ngay tại mặt tiếp xúc kim loại.

Theo chuyên mục kỹ thuật của tạp chí Products Finishing, bể xả tuần hoàn cuối nên giữ độ dẫn dưới khoảng 180 µS/cm. Đồng thời, xưởng nên bố trí vòi tráng nước tinh khiết ở cửa ra với độ dẫn dưới 10 µS/cm, tương ứng khoảng 300 ppm và 15 ppm tổng chất rắn hòa tan.
Khi độ dẫn điện bể cuối vượt ngưỡng, nước xả sẽ trả ngược muối lên sản phẩm. Cách xử lý là thay nước bể cuối theo chu kỳ tính bằng số sản phẩm, kết hợp cấp nước sạch chảy tràn ngược chiều đi của phôi để nguồn nước sạch nhất luôn gặp sản phẩm ở lượt tráng cuối cùng.
Gỉ Chớp Giữa Bể Xả Và Lò Sấy Khô
Gỉ chớp là lớp oxit sắt mỏng hình thành ngay trên bề mặt ướt trong lúc phôi chờ vào lò sấy khô. Mắt thường đôi khi chỉ thấy phôi hơi ngả vàng nhạt. Tuy nhiên, phản ứng oxy hóa đã xảy ra và lớp oxit này sẽ bị nhốt nguyên vẹn dưới màng sơn.
Theo tài liệu kỹ thuật từ Gema Powder Coating, quãng đường từ cửa ra máy xả tới lò sấy khô càng dài thì nguy cơ gỉ chớp càng cao, và lớp chuyển hóa mỏng làm phôi càng dễ gỉ chớp. Hai tình huống hay bị bỏ qua gồm phôi khô cục bộ giữa bể phốt phát và bể xả, hoặc bể tráng cuối có độ pH quá thấp hay bị nhiễm bẩn.
Cách khắc phục là rút ngắn quãng đường sang lò sấy khô, tăng công suất sấy, kiểm soát độ ẩm khu vực chờ và chuẩn độ bể phốt phát định kỳ để giữ lớp chuyển hóa đủ dày, vì lớp này không thể đánh giá bằng mắt. Với xưởng sản lượng lớn, một hệ thống xử lý hóa chất tự động sẽ giữ thời gian lưu đồng đều hơn thao tác thủ công.
Nhóm Nguyên Nhân Nằm Ở Khâu Phun Sơn Và Lò Sấy
Khi phép thử thấm nước đạt và độ dẫn nước xả nằm trong ngưỡng mà lô hàng vẫn gặp tình trạng sơn tĩnh điện bị gỉ sét lại sau khi sơn, nguyên nhân thường nằm ở khâu phun và lò sấy. Ba sự cố dưới đây để lại dấu vết theo quy luật hình học hoặc trên một vật liệu nền cụ thể, nên khá dễ khoanh vùng khi biết cần tìm gì.
Màng Mỏng Ở Mép Cắt, Lỗ Laser Và Góc Khuất
Mép cắt là vị trí ăn mòn khởi phát đầu tiên trên hầu hết sản phẩm kim loại tấm. Tại mép nhọn, bột nóng chảy có xu hướng co rút về phía mặt phẳng trong quá trình tạo màng. Hiện tượng này để lại một vệt màng mỏng hơn hẳn so với phần còn lại của chi tiết.

Tạp chí PCI Magazine dẫn chứng một hệ bột chuyên phủ mép đạt khoảng 37 µm tại mép cắt laser, trong khi hệ bột một lớp thông thường chỉ còn khoảng 4 µm. Theo tài liệu của Engineers Edge, mép chỉ được phủ kín khi bán kính bo lớn hơn khoảng 0,25 mm, và bột chỉ vào sâu khe hẹp khoảng gấp đôi bề rộng miệng khe.
Giải pháp là bo tròn mép và đánh sạch ba via từ khâu gia công cơ khí, kết hợp chỉnh súng cho góc khuất. Cần tránh tăng điện áp để ép bột vào hốc sâu: cách này gây ion hóa ngược làm bột đóng dày ở miệng hốc mà không vào trong. Thao tác đúng là giảm điện áp, tăng gió, đưa súng gần và đổi góc phun, như hướng dẫn trong bài về hệ thống phun sơn tĩnh điện.
Riêng với nhôm, ăn mòn dạng sợi là những đường chỉ ngoằn ngoèo lan dưới màng, khởi phát từ mép hoặc vết trầy và phát triển nhanh ở môi trường ven biển, theo Products Finishing. Quy trình riêng cho nền nhôm được hướng dẫn chi tiết trong bài phương pháp xử lý bề mặt nhôm.
Lỗ Kim Do Khí Thoát Ra Trên Hàng Mạ Kẽm Và Hàng Đúc
Lỗ kim là những lỗ nhỏ li ti xuyên qua màng sơn, hình thành do khí trong nền thoát ra khi sản phẩm nóng lên trong lò sấy. Khuyết tật này vừa gây lỗi ngoại quan, vừa tạo đường cho hơi ẩm đi thẳng tới kim loại nền gây ăn mòn cục bộ.

Trên hàng mạ kẽm và hàng đúc, lỗ kim là một lý do khiến sơn tĩnh điện bị gỉ sét lại sau khi sơn dù màng nhìn vẫn kín. Cơ chế thoát khí ở 2 nền này khác nhau. Với thép mạ kẽm nhúng nóng, khí và ẩm nhốt trong khe lớp kẽm nở ra khi gặp nhiệt rồi đội qua màng bột đang đóng rắn; với hàng đúc, khí thoát từ các lỗ rỗng vật liệu. Tạp chí Powder Coated Tough lưu ý thêm: dung dịch làm sạch bề mặt kẽm đọng trong khe cũng có thể bốc hơi trong lò.
Ba biện pháp xử lý theo thứ tự ưu tiên gồm: nung khử khí phôi ở nhiệt độ cao hơn nhiệt độ sấy trước khi phun, giảm độ dày màng vì màng dày khiến khí khó thoát mà không để lại lỗ, và sử dụng hệ bột có phụ gia chịu thoát khí cho hàng mạ kẽm hoặc hàng đúc chạy thường xuyên.
Màng Chưa Đóng Rắn Đủ Trong Lò Sấy
Màng chưa đóng rắn đủ là nguyên nhân khó nhận biết nhất trong 3 nhóm vì sản phẩm ra lò vẫn nhẵn bóng và chuẩn màu. Bột đã chảy liền mạch nhưng liên kết ngang chưa hoàn thành, khiến màng sơn kém bám dính và kém kháng hóa chất.

Nhiều xưởng nhìn nhiệt độ trên tủ điều khiển rồi coi đó là nhiệt độ sản phẩm. Hai chỉ số này khác nhau, nhất là với hàng dày, treo chùm hoặc nằm ở vùng gió quẩn. Thông số cần đối chiếu là nhiệt độ và thời gian sấy trên tài liệu kỹ thuật của mẻ bột, tính theo nhiệt độ thật của phôi. Chi tiết được nêu tại bài lò sấy sơn tĩnh điện quyết định độ bền lớp sơn.
Cách kiểm tra thực tế tại xưởng là chà dung môi. Theo tài liệu kỹ thuật của Diamond Vogel, kết quả phải đối chiếu với tấm mẫu đã chín của cùng loại bột, đạt từ mức 3 trên thang 5 trở lên. Một số hệ nhựa vốn kém chịu dung môi kể cả khi chín hẳn, cần tham khảo trước với nhà cung cấp.
6 Cách Kiểm Tra Đơn Giản Để Khoanh Vùng Nguyên Nhân
Thay vì phỏng đoán vì sao sơn tĩnh điện bị gỉ sét lại sau khi sơn, xưởng của bạn có thể thực hiện bộ kiểm tra ngắn để tách bạch từng nhóm nguyên nhân. Các thử nghiệm này chỉ cần dụng cụ cầm tay đơn giản, cho số liệu rõ ràng để ghi nhật ký đối chiếu.

Bảng dưới đây liệt kê 6 cách kiểm tra theo thứ tự nên chạy, kèm cách đọc kết quả:
| Cách kiểm tra | Cách làm | Kết quả cần đạt |
|---|---|---|
| 1. Thử thấm nước | Dội nước sạch lên phôi ngay sau bể xả | Nước trải thành màng liền, không co thành giọt |
| 2. Đo độ dẫn nước xả | Dùng bút đo độ dẫn tại bể xả cuối | Dưới khoảng 180 µS/cm, vòi tráng cuối dưới 10 µS/cm |
| 3. Đo độ dày màng hai vị trí | Đo tại mặt phẳng rồi đo lại ngay tại mép | Chênh lệch nhỏ, mép không mỏng bất thường |
| 4. Cắt ô vuông thử bám | Rạch lưới ô vuông, dán băng keo rồi giật | Màng không bong theo băng keo, mép rạch gọn |
| 5. Chà dung môi kiểm độ chín | Chà theo tài liệu nhà cung cấp bột, so với tấm mẫu đã chín | Đạt từ mức 3 trên thang 5 trở lên |
| 6. Kiểm tra mối hàn và hốc kín | Xem kính lúp mối hàn, kiểm tra lỗ thoát của hộp kín | Không còn xỉ hàn, hốc kín có đường thoát dung dịch |
6 cách kiểm tra trong bảng trên thực hiện xong trong khoảng một ca sản xuất và đủ để chỉ ra nhóm nguyên nhân chính. Cần đọc kết quả theo chiều dây chuyền: nếu 2 phép đầu chưa đạt thì chưa vội chỉnh súng hay lò sấy. Để tìm hiểu các phép kiểm tra chuyên sâu hơn, chủ đầu tư có thể tham khảo thêm bài viết: Các Phương Pháp Kiểm Tra Sơn Tĩnh Điện.
Ngăn Chặn Gỉ Sét Quay Lại Ngay Từ Khâu Thiết Kế Dây Chuyền Sơn Tĩnh Điện
Tình trạng sơn tĩnh điện bị gỉ sét lại sau khi sơn lặp đi lặp lại thường do cấu hình dây chuyền chưa đồng bộ, không hẳn vì thao tác công nhân. Thiếu bể xử lý, bố trí lò sấy khô quá xa máy xả hay ép tốc độ chuyền quá nhanh đều là lỗi từ khâu thiết kế mà vận hành khó lòng bù đắp.
Dưới đây là 4 điểm thiết kế cần rà soát khi lỗi gỉ lặp lại nhiều lô:
- Số bể và thời gian lưu: Số bể phải đáp ứng đúng chủng loại kim loại, thời gian lưu phù hợp với nồng độ hóa chất. Chạy lẫn thép và nhôm cần tách luồng bể riêng.
- Chất lượng nước xả cuối: Bể cuối cần cấp nước sạch liên tục, dòng chảy tràn ngược chiều phôi, và nên có vòi tráng nước tinh khiết ở cửa ra.
- Khoảng cách từ máy xả tới lò sấy khô: Rút ngắn tối đa khoảng cách để thu hẹp cửa sổ gỉ chớp; nếu mặt bằng dài bắt buộc phải tăng công suất nhiệt.
- Tốc độ xích tải so với thời gian sấy: Tốc độ chuyền phải tính từ thời gian chín của mẻ bột cộng thời gian gia nhiệt của chi tiết có bề dày lớn nhất.
4 điểm nêu trên cần được chốt từ khâu bố trí layout, khi việc thêm bể hay đổi vị trí lò còn nằm trên bản vẽ. Bài tư vấn thiết kế dây chuyền sơn tĩnh điện phân tích chi tiết cách tính từ sản lượng ra cấu hình thiết bị.
Sơn tĩnh điện An Khanh là đơn vị chuyên thiết kế, chế tạo và lắp đặt thiết bị cùng dây chuyền sơn tĩnh điện chuyên nghiệp, chúng tôi không nhận sơn gia công, nên mọi tư vấn đều hướng tới việc giúp khách hàng tự chủ vận hành ổn định trên dây chuyền của mình.

Dự án: Dây chuyền sơn tĩnh điện có hệ thống cyclone thu hồi bột
Hạng mục: Buồng phun, cyclone thu hồi bột, tuyến xích tải treo và lò sấy
Phạm vi thực hiện: An Khanh khảo sát mặt bằng, thiết kế layout, chế tạo và lắp đặt tại xưởng khách hàng
Mặt bằng trong công trình được đội ngũ An Khanh thiết kế và thi công bên trên đã thể hiện rõ nguyên tắc thiết kế: cyclone đặt sát buồng phun để đường ống ngắn, xích tải chạy liên tục từ khu tiền xử lý qua buồng phun vào lò sấy, khoảng trống bảo trì thông thoáng.
Chủ đầu tư có thể tham khảo thêm cấu hình chi tiết từ chuyên mục sản phẩm của An Khanh: Dây Chuyền Sơn Tĩnh Điện – Giải Pháp Tối Ưu Công Năng – Chi Phí
FAQ – Câu Hỏi Thường Gặp Về Sơn Tĩnh Điện Bị Gỉ Sét Lại Sau Khi Sơn
Có Cần Bóc Hết Lớp Sơn Cũ Khi Sản Phẩm Đã Gỉ Không?
Có, cần bóc hết lớp sơn cũ. Với hàng sơn tĩnh điện bị gỉ sét lại sau khi sơn, ổ gỉ dưới màng vẫn tiếp tục lan rộng khi phủ lớp mới lên, nên sơn đè chỉ che được lỗi tạm thời. Quy trình chuẩn là bóc sạch màng cũ bằng phun cát hoặc hóa chất, làm sạch gỉ tới kim loại nền, rồi chạy lại đủ chu trình tiền xử lý.
Vì Sao Chỉ Một Số Sản Phẩm Trong Cùng Một Lô Bị Gỉ?
Sự khác biệt thường đến từ vị trí treo và hình dáng chi tiết. Hàng treo ở rìa giá nhận luồng phun và luồng nhiệt khác hàng ở giữa. Chi tiết nhiều mép cắt hoặc hốc sâu cũng chịu hiệu ứng lồng Faraday nặng hơn. Với lô sơn tĩnh điện bị gỉ sét lại sau khi sơn, đối chiếu vị trí treo của phôi lỗi sẽ giúp định vị đúng vùng sự cố.
Tăng Độ Dày Màng Sơn Có Giải Quyết Được Gỉ Sét Không?
Sơn tĩnh điện An Khanh sẽ hỗ trợ khảo sát mặt bằng và tư vấn cấu hình dây chuyền sơn tĩnh điện theo đúng sản phẩm, sản lượng và điều kiện xưởng của từng chủ đầu tư: hệ thống xử lý bề mặt, buồng phun, cyclone thu hồi bột, xích tải treo và lò sấy.
Đội ngũ kỹ thuật của chúng tôi đã lắp đặt hệ thống sơn tĩnh điện cho nhiều nhà máy trong nước và các dự án quốc tế với 30 năm kinh nghiệm tính từ năm 1996. An Khanh sẽ hỗ trợ chủ đầu tư trong khâu cải tạo dây chuyền đang chạy khi xưởng gặp tình trạng sơn tĩnh điện bị gỉ sét lại sau khi sơn lặp lại qua nhiều lô.
Liên hệ Hotline: 0903 81 81 99 để trao đổi cùng đội ngũ An Khanh về hiện trạng xưởng và nhận phương án cấu hình phù hợp.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |