Sơn không bám vào góc sản phẩm là tình trạng chi tiết ra lò phủ đều trên mặt phẳng, nhưng góc trong, khe hẹp và hốc sâu lại mỏng, loang lổ hoặc lộ cả kim loại nền. Căn nguyên chính xuất phát từ hiệu ứng lồng Faraday, một đặc tính của điện trường quanh vật thể lõm, không phải do súng phun hỏng hay lô bột lỗi.
Nhiều thợ khi thấy góc thiếu sơn thường có phản xạ tăng điện áp súng rồi phun ép thêm vài lượt. Cách làm này khiến bột dồn dày ở mép ngoài, dễ gây phản ion làm sần bề mặt, trong khi đáy hốc vẫn đói bột và lượng bột hao hụt tăng lên sau mỗi ca.
Nội dung trong bài viết dưới đây sẽ phân tích cách nhận diện lỗi, đường sức điện trường và cách phân biệt với sự cố tiếp địa cùng 7 bước xử lý theo thứ tự ưu tiên, kết thúc bằng giải pháp bố trí dây chuyền giúp chủ đầu tư hạn chế lỗi ngay từ khâu thiết kế.
Sơn Không Bám Vào Góc Sản Phẩm Là Hiện Tượng Gì?
Sơn không bám vào góc sản phẩm là hiện tượng màng bột đủ dày trên mặt phẳng và cạnh lồi, nhưng mỏng dần rồi mất hẳn khi vào sâu góc trong, khe hẹp hoặc hốc kín. Điểm mấu chốt là độ dày màng tụt dần theo chiều sâu hình học, không phải kiểu mỏng loang lổ ngẫu nhiên.
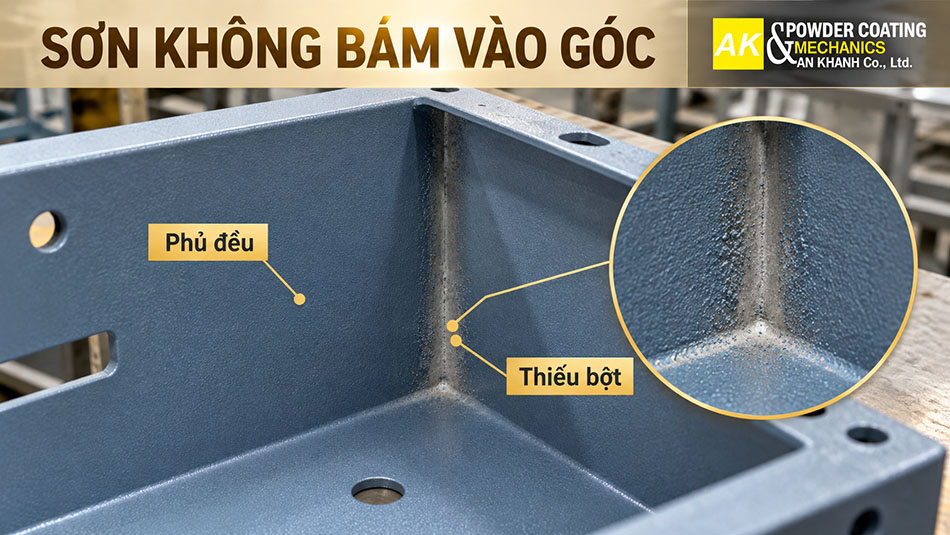
Hiện tượng này có tên kỹ thuật là hiệu ứng lồng Faraday (Faraday Cage Effect). Theo Powder Coating Institute (PCI), vùng lồng Faraday là phần chi tiết mà điện trường ngoài không thể xuyên thấu, thường xuất hiện tại hốc lõm, góc trong, rãnh và các phần nhô ra.
Vùng thiếu bột này lại thường là nơi dễ đọng nước và bụi ẩm. Đặc biệt đối với sản phẩm đặt ngoài trời, đây là nguy cơ gỉ sét và rủi ro bảo hành thực sự thay vì một khuyết tật ngoại quan đơn thuần.
Dấu Hiệu Nhận Ra Đúng Hiệu Ứng Lồng Faraday
Dấu hiệu rõ nhất là độ dày màng sơn giảm dần theo chiều sâu hốc lõm, trong khi mặt phẳng liền kề vẫn đạt chuẩn. Nếu chi tiết bị mỏng đều ở mọi bề mặt hoặc mỏng rải rác không theo hình học, nguồn gốc sự cố thường nằm ở khâu khác.
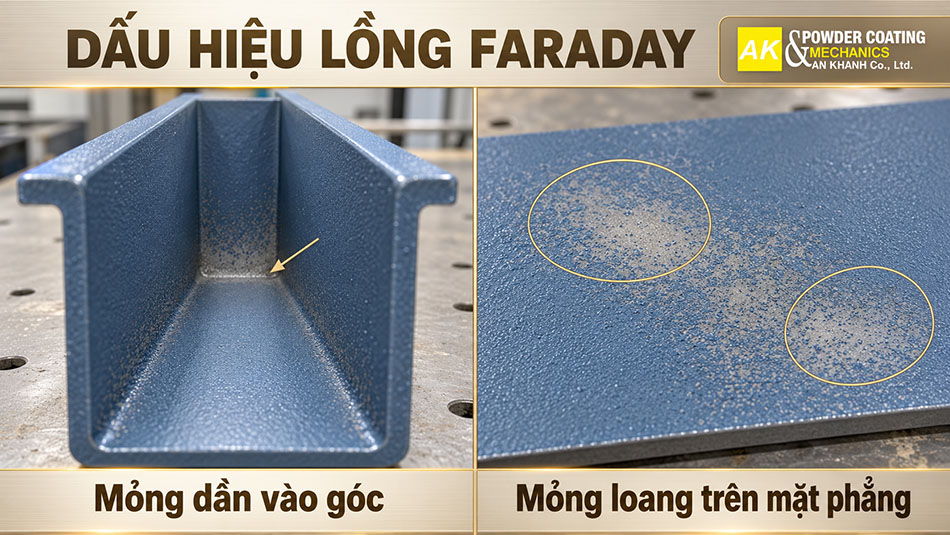
Vùng bị ảnh hưởng khi sờ tay thường ráp và sần hơn mặt phẳng, do lớp bột quá mỏng nên không chảy thành màng liền lúc qua lò. Để lượng hóa cụ thể, chủ đầu tư có thể tham khảo bộ quy định QUALICOAT bản 26 áp dụng từ ngày 01/01/2026 cho sơn phủ nhôm kiến trúc: độ dày tối thiểu 60 micromet và không điểm nào dưới 80% mốc này, tức 48 micromet. Với hàng thép hoặc hàng dân dụng, mốc nghiệm thu nên căn cứ theo bảng dữ liệu kỹ thuật của mã bột đang dùng.
Những Vị Trí Trên Sản Phẩm Hay Bị Nhất
Mức độ thiếu bột tăng theo độ sâu và độ hẹp của khoảng lõm, nên kỹ thuật viên có thể nhận diện vùng dễ thiếu bột ngay từ bản vẽ cơ khí. Sản phẩm càng nhiều nếp gấp, khe hẹp và tiết diện rỗng thì càng cần chuẩn bị phương án phun riêng trước khi đưa vào buồng sơn.
Dưới đây là 5 nhóm hình dạng dễ gặp tình trạng sơn không bám vào góc sản phẩm nhất:
- Góc trong 90 độ do hàn hai tấm phẳng: Bột dồn dày lên hai vách sát góc, còn đường giáp mối bên trong hầu như không nhận được bột.
- Hộp kín, thép hộp và tiết diện rỗng: Khoang bên trong nằm ngoài tầm với của súng corona, buộc phải tính giải pháp từ khâu thiết kế cơ khí.
- Thép chữ U, thép góc và hốc lõm quanh mối hàn: Mọi hốc khuất quay lưng với hướng phun đều trở thành vùng điện trường suy giảm mạnh.
- Gân tản nhiệt và cánh đặt sát nhau: Các lá kim loại che chắn lẫn nhau, khoảng hở càng hẹp thì luồng bột càng khó thâm nhập.
- Lưới hàn và song sắt: Lưng sau của sợi thép cùng các nút giao hàn thường là vị trí thiếu bột đầu tiên trên sản phẩm.
Nhận diện trước chi tiết thuộc nhóm nào trong 5 nhóm trên giúp thợ sơn cài đặt thông số phù hợp ngay từ đầu. Nhờ đó, sự cố được kiểm soát từ lượt bấm cò đầu tiên, tránh tình trạng cả mẻ hàng ra khỏi lò mới phát hiện thiếu sơn.
Vì Sao Hiệu Ứng Faraday Làm Sơn Không Bám Vào Góc Sản Phẩm?
Cơ chế bắt nguồn từ đường đi của điện trường chứ không do lực hút tĩnh điện yếu. Hạt bột tích điện luôn bị hút về bề mặt nối đất gần nhất là mép ngoài và gờ lồi. Do đó, phần lớn bột bị chặn lại ở miệng hốc thay vì tiến sâu vào lòng chi tiết.
Nhà bác học Michael Faraday đã phát minh ra chiếc lồng Faraday đầu tiên vào năm 1836 cùng với sự chứng minh rằng không gian bên trong một vật dẫn kín được che chắn khỏi điện trường bên ngoài. Tại buồng sơn, chi tiết càng mang cấu trúc dạng khoang hộp thì lòng trong càng ít điện trường. Thiếu điện trường, hạt bột không còn lực kéo để đi vào sâu bên trong.
Để tìm hiểu thêm chi tiết cơ chế nạp điện của súng corona và súng tribo, chủ đầu tư có thể đọc thêm bài viết: Nguyên Lý Sơn Tĩnh Điện: Cách Thức Hoạt Động Và Độ Bền.

Đường Sức Điện Trường Đi Vòng Ra Mép Ngoài
Bên trong hốc khuất, mật độ đường sức điện trường suy giảm rất nhanh theo chiều sâu. Do hạt bột bay men theo các đường sức này, phần lớn sẽ bám dồn vào miệng hốc tạo thành các gờ dày, trong khi đáy sâu bên trong hầu như trơ trọi kim loại trần.
Hiện tượng này diễn biến phức tạp hơn theo thời gian phun. Hướng dẫn cài đặt của Reliant Finishing Systems ghi nhận khi bề mặt đã phủ một lớp bột, điện tích tích tụ trên bề mặt khiến vùng Faraday càng khó phủ hơn. Khi tỷ lệ giữa độ sâu và miệng hốc quá lớn, tình trạng sơn không bám vào góc sản phẩm rất khó tháo gỡ nếu chỉ chỉnh thông số thông thường.
Tăng Điện Áp Để Ép Bột Vào Góc Lại Sinh Phản Ion
Nhiều thợ sơn tăng kilovolt với kỳ vọng lực hút mạnh sẽ đẩy bột vào góc. Cách làm này phản tác dụng vì 2 lý do: điện áp cao khiến hiệu ứng che chắn ở mép ngoài nặng hơn, đồng thời sinh thêm ion tự do và dễ gây phản ion.
Điện cực súng corona phát ion nạp điện cho luồng bột. Đẩy điện áp lên quá cao sinh ra lượng ion tự do vượt sức nhận của hạt bột. Lượng ion dư này bay tới sản phẩm, tích tụ dày trong lớp bột ngoài mép và tạo ra điện trường cục bộ đối kháng luồng phun.
Hậu quả là bề mặt sau khi sấy có vết lõm nhỏ li ti và sần ở vùng bột dày. Reliant Finishing Systems ghi rõ điện áp đặt quá cao có thể tạo các vết lõm này, đồng thời khuyến nghị hạ điện áp khi phủ vùng lồng Faraday. Cuối cùng, đáy góc vẫn đói bột còn mép ngoài lại sinh lỗi, nên người vận hành cần tách bạch 2 đại lượng vốn hay bị gộp làm một.
Điện Áp Và Dòng Điện Là Hai Núm Chỉnh Khác Nhau
Điện áp tính bằng kilovolt cho biết tiềm năng nạp điện, còn dòng điện tính bằng microampe cho biết lượng điện tích thật sự đang chạy từ điện cực ra luồng bột và bề mặt chi tiết. Khi phủ các góc khuất, kiểm soát dòng thường hiệu quả hơn chỉ hạ điện áp.
Theo phân tích từ hãng bột FEIHONG Powders, giảm dòng súng là điều chỉnh hiệu quả nhất để bột đi vào vùng lõm, vì đám ion tự do dư thừa là tác nhân chính đẩy bột ra khỏi hốc.
Trên súng có bộ giới hạn dòng, khi dòng chạm ngưỡng đặt sẵn thì điện áp tự hạ nhanh, nhờ đó hạn chế vết lõm do phản ion khi súng đưa lại gần phôi.
Reliant dẫn ví dụ trên súng Wagner: khóa dòng ở dải khoảng 20 tới 25 microampe giúp phủ các khe ngóc ngách. Đây là mốc tham khảo của thiết bị cụ thể. Khi chọn mua súng, chủ đầu tư nên ưu tiên loại có đồng hồ hiển thị dòng thực và bộ giới hạn riêng. Để xem thêm phân tích chi tiết từng loại súng, chủ đầu tư có thể đọc thêm bài viết: Súng Phun Sơn Tĩnh Điện Là Gì? Tìm Hiểu Từ A–Z.
Phân Biệt Lỗi Faraday Với Tiếp Địa Kém Và Màng Sơn Mỏng
Quy tắc chẩn đoán tình trạng sơn không bám vào góc sản phẩm dựa vào sự phân bổ hình học trên phôi. Lỗi khu trú tại góc hẹp là Faraday, khuyết tật rải rác khắp nơi thường do tiếp địa kém, mỏng toàn diện là thiếu bột, còn bề mặt sần rỗ ở vùng dày là phản ion.
Các hiện tượng trên nhìn thoáng qua đều tạo cảm giác chi tiết thiếu sơn, dễ dẫn tới xử lý sai hướng. Bảng dưới đây sẽ đưa ra 4 biểu hiện thực tế cùng nguyên nhân và cách kiểm tra nhanh tại xưởng:
| Biểu hiện trên chi tiết | Nguyên Nhân | Cách kiểm tra nhanh tại xưởng |
|---|---|---|
| 1. Mỏng dần vào sâu trong góc, mặt phẳng vẫn đủ dày | Hiệu ứng lồng Faraday | Đo độ dày ở đáy hốc, mép hốc và mặt phẳng rồi so ba số |
| 2. Mỏng không đều khắp chi tiết | Tiếp địa kém, móc treo bám bột | Đo điện trở từ chi tiết về cọc tiếp địa |
| 3. Mỏng đều cả mặt phẳng lẫn góc | Thiếu lưu lượng bột hoặc xích tải chạy quá nhanh | Đo độ dày trên tấm mẫu phẳng treo cùng mẻ |
| 4. Vết lõm nhỏ, bề mặt sần ở vùng bột dày | Phản ion do điện áp hoặc dòng quá cao | Hạ điện áp một nấc, phun lại mẫu thử rồi so hai bề mặt |
Cả 4 cách kiểm tra trong bảng trên hoàn toàn có thể thực hiện nhanh trong ca với máy đo độ dày màng, đồng hồ đo điện trở và vài tấm mẫu thử. Nguyên tắc quan trọng là đo kiểm trước khi vặn núm chỉnh trên tủ súng, vì chỉnh xong là mất luôn mốc đối chiếu. Trong 4 hàng trên, tiếp địa nên được rà soát đầu tiên vì tiếp xúc kém sẽ khiến tình trạng sơn không bám vào góc sản phẩm cùng các lỗi khác nặng thêm.
Kiểm Tra Tiếp Địa Trước Mọi Thao Tác Khác
Tiếp địa kém làm suy giảm lực hút tĩnh điện trên toàn thân phôi, trong đó các vị trí khó tiếp cận chịu ảnh hưởng nặng nhất. Reliant Finishing Systems cũng nhấn mạnh tiếp địa càng tốt thì quá trình tĩnh điện càng hiệu quả, đặc biệt với các kết cấu hình học phức tạp.
Ngưỡng được ngành sơn bột dùng phổ biến là điện trở từ phôi về cọc đất phải dưới 1 megohm (dưới một triệu ohm), theo khuyến nghị từ tạp chí Powder Coated Tough. Phép đo nên được thực hiện trực tiếp trên thân phôi đang treo, bởi điểm tiếp xúc kém thường nằm tại móc treo.
Căn nguyên quen thuộc là lớp sơn bột đóng rắn bám dày quanh móc sau nhiều chu kỳ sấy nhiệt. Màng polymer này cách điện. Bằng mắt thường thấy phôi vẫn treo vững, nhưng về bản chất tĩnh điện thì chi tiết gần như bị ngắt tiếp đất.
Đo Độ Dày Màng Sơn Ở 3 Nhóm Vị Trí
Một điểm đo đơn lẻ không thể phản ánh chính xác nguồn gốc lỗi, cần thu thập đủ bộ ba chỉ số. Kỹ thuật viên kiểm tra độ dày tại mặt phẳng rộng, mép ngoài hốc và sâu trong đáy hốc, sau đó phân tích mức chênh lệch giữa ba khu vực.
Nếu mặt phẳng đạt chuẩn mà đáy hốc tụt sâu, chẩn đoán là sơn không bám vào góc sản phẩm do hiệu ứng Faraday. Nếu cả ba điểm đều thiếu hụt tương đương, cần xem lại lưu lượng bột cấp hoặc tốc độ xích tải.
Thiết bị đo cầm tay ứng dụng cảm ứng từ cho nền thép và dòng xoáy cho nền nhôm, loại trang bị đầu dò nhỏ sẽ đo sát khe hẹp. Để nắm rõ tiêu chí lựa chọn máy đo độ dày, chủ đầu tư có thể tham khảo thêm bài viết: Máy Đo Độ Dày Sơn Tĩnh Điện Là Gì? Nguyên Lý Đo Và Cách Chọn.
>> Tìm hiểu thêm: Hướng Dẫn Cách Kiểm Tra Sơn Tĩnh Điện Hiệu Quả An Toàn Từ Chuyên Gia An Khanh.
7 Cách Khắc Phục Sơn Không Bám Vào Góc Sản Phẩm
Lộ trình xử lý sơn không bám vào góc sản phẩm nên đi từ phương án không tốn kém tới khâu nâng cấp thiết bị. Kỹ thuật viên cần rà soát tiếp địa trước, kế đến chỉnh thông số, đổi tư thế súng và đầu béc, cuối cùng mới cân nhắc gia nhiệt trước hoặc dùng súng tribo.
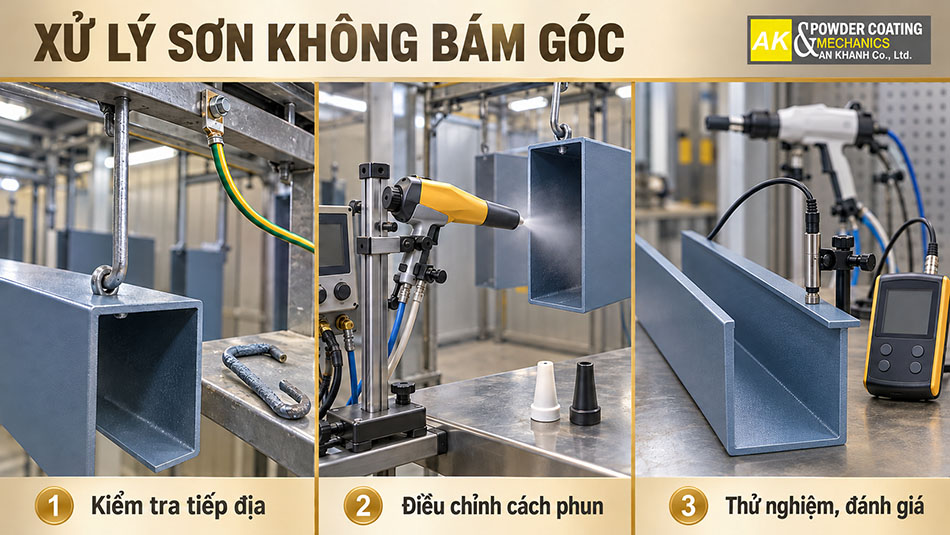
Dưới đây là 7 bước xử lý sơn không bám vào góc sản phẩm, xếp theo thứ tự nên làm:
- Bước 1. Kiểm tiếp địa và vệ sinh móc treo: Đo điện trở từ phôi về đất, cạo sạch điểm tiếp xúc và thay thế các móc đã tích tụ màng sơn dày.
- Bước 2. Hạ điện áp cho lượt phun vùng lõm: Giảm điện áp về khoảng 40 tới 60 kilovolt, dải thông số mà FEIHONG Powders ghi nhận thường giúp bột thâm nhập hốc tốt hơn.
- Bước 3. Giới hạn dòng nếu súng cho phép: Giảm dòng microampe xuống mức thấp khi xử lý vùng khuất, sau đó tăng lại mức tiêu chuẩn cho bề mặt thoáng.
- Bước 4. Đổi hướng phun: Chĩa luồng phun chéo mép góc, tránh xối thẳng vuông góc vào đáy hốc, đồng thời giữ khoảng cách súng ổn định trong suốt lượt phun.
- Bước 5. Đổi đầu béc: Thay thế béc tán rộng nón tròn bằng đầu béc khe hẹp có định hướng để phóng bột đi sâu vào khoảng lõm.
- Bước 6. Phun vùng lõm trước, mặt phẳng sau: Khi phôi chưa bị phủ màng bột tích điện, đáy hốc là nơi dễ nhận bột nhất.
- Bước 7. Gia nhiệt trước hoặc chuyển sang súng tribo: Đây là 2 phương án kỹ thuật nâng cao dành cho chi tiết dạng hộp kín, lưới đan mau hoặc cụm gân tản nhiệt dày đặc, khi các bước trên vẫn chưa đủ.
Từng bước trong 7 bước trên nên thử nghiệm riêng rẽ và ghi chép số liệu rõ ràng. Thay đổi nhiều biến số cùng lúc sẽ khiến người vận hành khó biết thay đổi nào có tác dụng. Các phần kế tiếp phân tích sâu cơ chế của 3 nhóm giải pháp này.
Nhóm Chỉnh Thông Số: Hạ Điện Áp Và Giới Hạn Dòng
Điện áp thấp và dòng microampe được giới hạn đều làm giảm đám ion tự do trong luồng phun, nên lực đẩy hạt bột dạt ra mép hốc giảm xuống. Đổi lại, hiệu suất bám trên mặt phẳng cũng giảm theo, vì vậy nhóm thông số này chỉ nên dùng cho lượt phun vùng lõm.
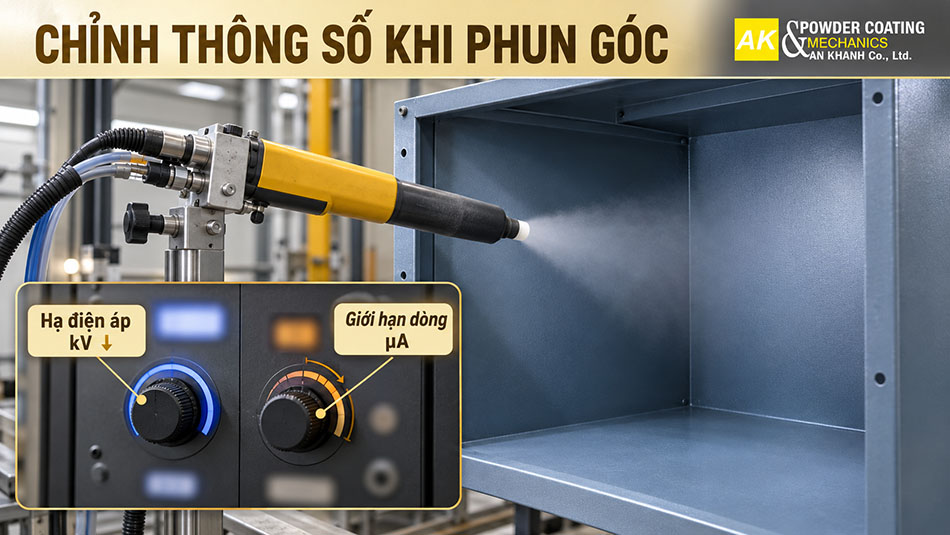
Powder Coating Institute nhấn mạnh luồng khí nén phải đủ đưa bột vào sâu, nhưng không được thổi quá mạnh làm dạt bột ra ngoài. Bảng dưới đây sẽ đối chiếu 5 thông số vận hành giữa mặt phẳng thoáng và vùng ngóc ngách:
| Thông số | Mặt phẳng thông thường | Góc, hốc và khe hẹp |
|---|---|---|
| 1. Điện áp súng | Khởi đầu khoảng 50 tới 80 kilovolt | Khoảng 40 tới 60 kilovolt |
| 2. Dòng microampe | Theo mức mặc định của súng | Giới hạn thấp, ví dụ 20 tới 25 microampe trên súng Wagner |
| 3. Luồng khí và bột | Mức thường dùng của mã bột | Vừa đủ đưa bột vào hốc, không thổi quá mạnh |
| 4. Hướng súng | Vuông góc và quét đều bề mặt | Chĩa gần góc, không chĩa thẳng vào đáy góc |
| 5. Thứ tự phun | Phun sau cùng | Phun trước tiên |
Phương pháp thuận tiện là lập sẵn 2 bộ thông số cho 2 vùng hình học rồi ghi lên tấm bảng đặt cạnh buồng sơn để thợ chuyển đổi kịp thời. Các con số này chỉ là căn cứ xuất phát, xưởng cần tinh chỉnh theo dòng súng và mã bột thực tế.
Nhóm Thao Tác: Góc Phun, Khoảng Cách Và Thứ Tự Phun
Đối với buồng phun thủ công, tay nghề và tư thế của thợ sơn quyết định phần lớn chất lượng phủ vùng góc. Theo Reliant, người thợ nên hướng súng chéo sát mép góc thay vì chĩa trực diện, bởi theo PCI, không khí trong lòng hốc phải thoát ra thì hạt bột mới thâm nhập được.
Khoảng cách từ súng tới phôi cần giữ đồng đều. Reliant ghi nhận dòng nạp tăng lên khi đưa súng lại gần phôi. Do vậy, việc dí súng sát vào hốc trên thiết bị thiếu mạch hạn dòng dễ gây phản ion ở miệng mép.
Với lưới thép và hàng rào song sắt, thợ sơn cần phun đón đầu từ cả hai mặt, không nên chờ đợi hạt bột tự bọc vòng qua lưng sợi thép. Tại mỗi nút giao hàn, hai sợi kim loại che chắn lẫn nhau khiến hiệu ứng bọc tự nhiên giảm rõ rệt.
Nhóm Thiết Bị: Béc Khe, Gia Nhiệt Trước Và Súng Tribo
Nhóm thiết bị được tính đến khi sự cố sơn không bám vào góc sản phẩm vẫn còn sau khi đã chỉnh thông số và tư thế phun. Đầu béc khe tia hẹp có chi phí thấp nhất, gia nhiệt trước ở mức vừa phải, còn súng ma sát tribo đòi hỏi ngân sách đầu tư cao hơn.
Gia nhiệt trước là nung nóng phôi trước khi vào buồng phun, giúp hạt bột mềm ra và bám ngay khi chạm kim loại, giảm lệ thuộc vào lực tĩnh điện. Cẩm nang xử lý sự cố của hãng sơn Diamond Vogel cũng đưa cách này vào nhóm biện pháp cho hiệu ứng Faraday. Mức nhiệt cần chốt theo bảng dữ liệu kỹ thuật của mã bột và thử trên mẫu, vì nhiệt quá cao có thể làm bột chảy sớm và màng dày không đều.
Súng tribo nạp điện cho bột nhờ ma sát dọc nòng súng, không tạo điện trường ngoài như súng corona nên không sinh đám ion tự do chặn cửa hốc. FEIHONG Powders đánh giá súng tribo phù hợp hơn với phôi có nhiều khoang sâu. Tuy vậy, súng tribo khá kén bột, doanh nghiệp cần hỏi nhà cung cấp về độ tương thích tĩnh điện ma sát của mã bột đang dùng.
Thiết Kế Dây Chuyền Và Cách Treo Hàng Giảm Lỗi Góc Từ Gốc
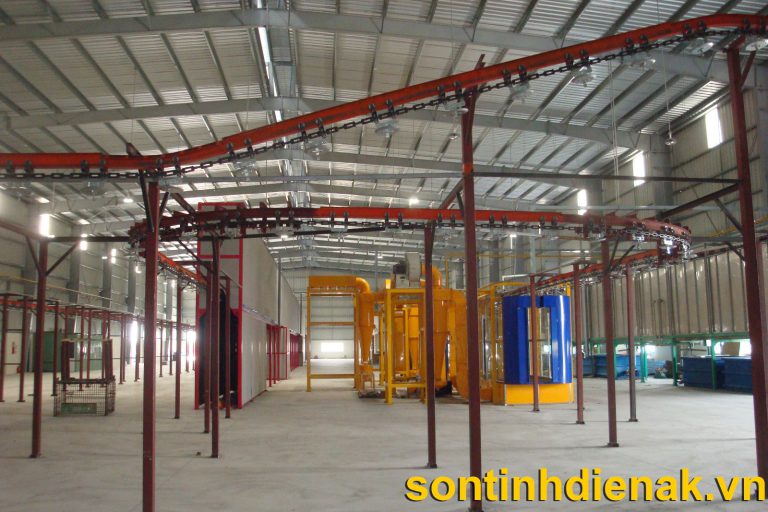
Các tinh chỉnh thông số chỉ gỡ rối được lỗi sơn không bám vào góc sản phẩm trong giới hạn mà dây chuyền cho phép. Số lượng súng, góc đặt đầu phun, cấu tạo móc treo và luồng gió buồng sơn mới là những yếu tố quyết định ngưỡng chất lượng thành phẩm.
Chủ đầu tư nên cung cấp danh mục các chi tiết có hình học phức tạp ngay từ giai đoạn thiết kế dây chuyền, thay vì chỉ đưa kích thước và sản lượng chung chung. Để nắm rõ trình tự khảo sát và lập phương án kỹ thuật, chủ đầu tư có thể tham khảo thêm bài viết: Tư Vấn Thiết Kế Dây Chuyền Sơn Tĩnh Điện Tối Ưu Chi Phí.
Móc Treo, Xích Tải Và Lịch Vệ Sinh Tiếp Điểm
Móc treo thực hiện đồng thời hai nhiệm vụ: chịu tải treo và dẫn truyền điện tích xuống đất. Một bộ gá chuyên dùng sẽ định vị phôi sao cho khoang lõm hướng về tầm súng, đồng thời duy trì điểm tỳ kim loại luôn sạch để thông mạch liên tục.
Góc xoay khi treo hàng là chi tiết thường bị bỏ quên. Cùng một tấm dập gân, treo sao cho lòng khe gân mở về hướng súng thường giúp hạt bột vào sâu hơn so với treo gân chạy song song luồng hạt.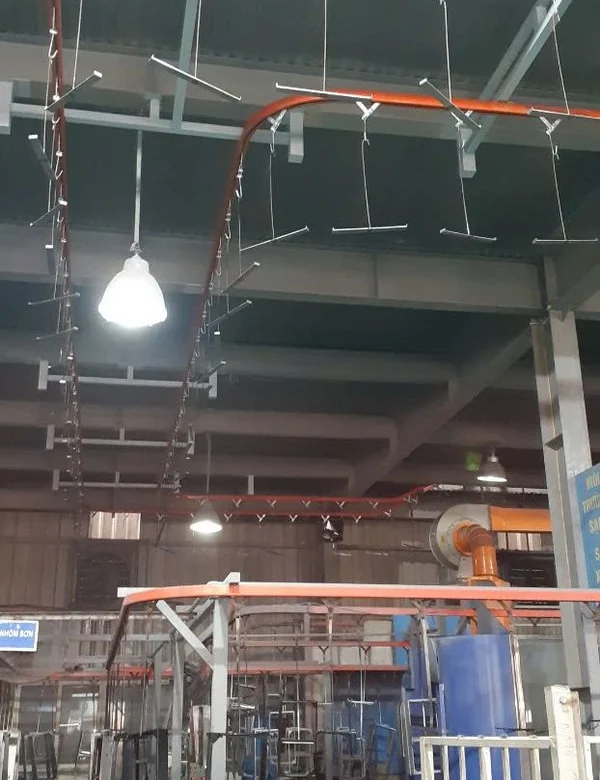
Về bảo trì, việc làm sạch móc treo cần lập lịch cố định theo kế hoạch sản xuất, tránh chờ hàng lỗi mới đem móc đi xử lý. Chủ đầu tư có thể tìm hiểu thêm cách lựa chọn xích tải phù hợp tại bài viết: Băng Tải Mặt Phẳng Trong Nhà Máy Cơ Khí: Cấu Tạo Và Ứng Dụng.
Bố Trí Súng Và Hướng Gió Trong Buồng Phun
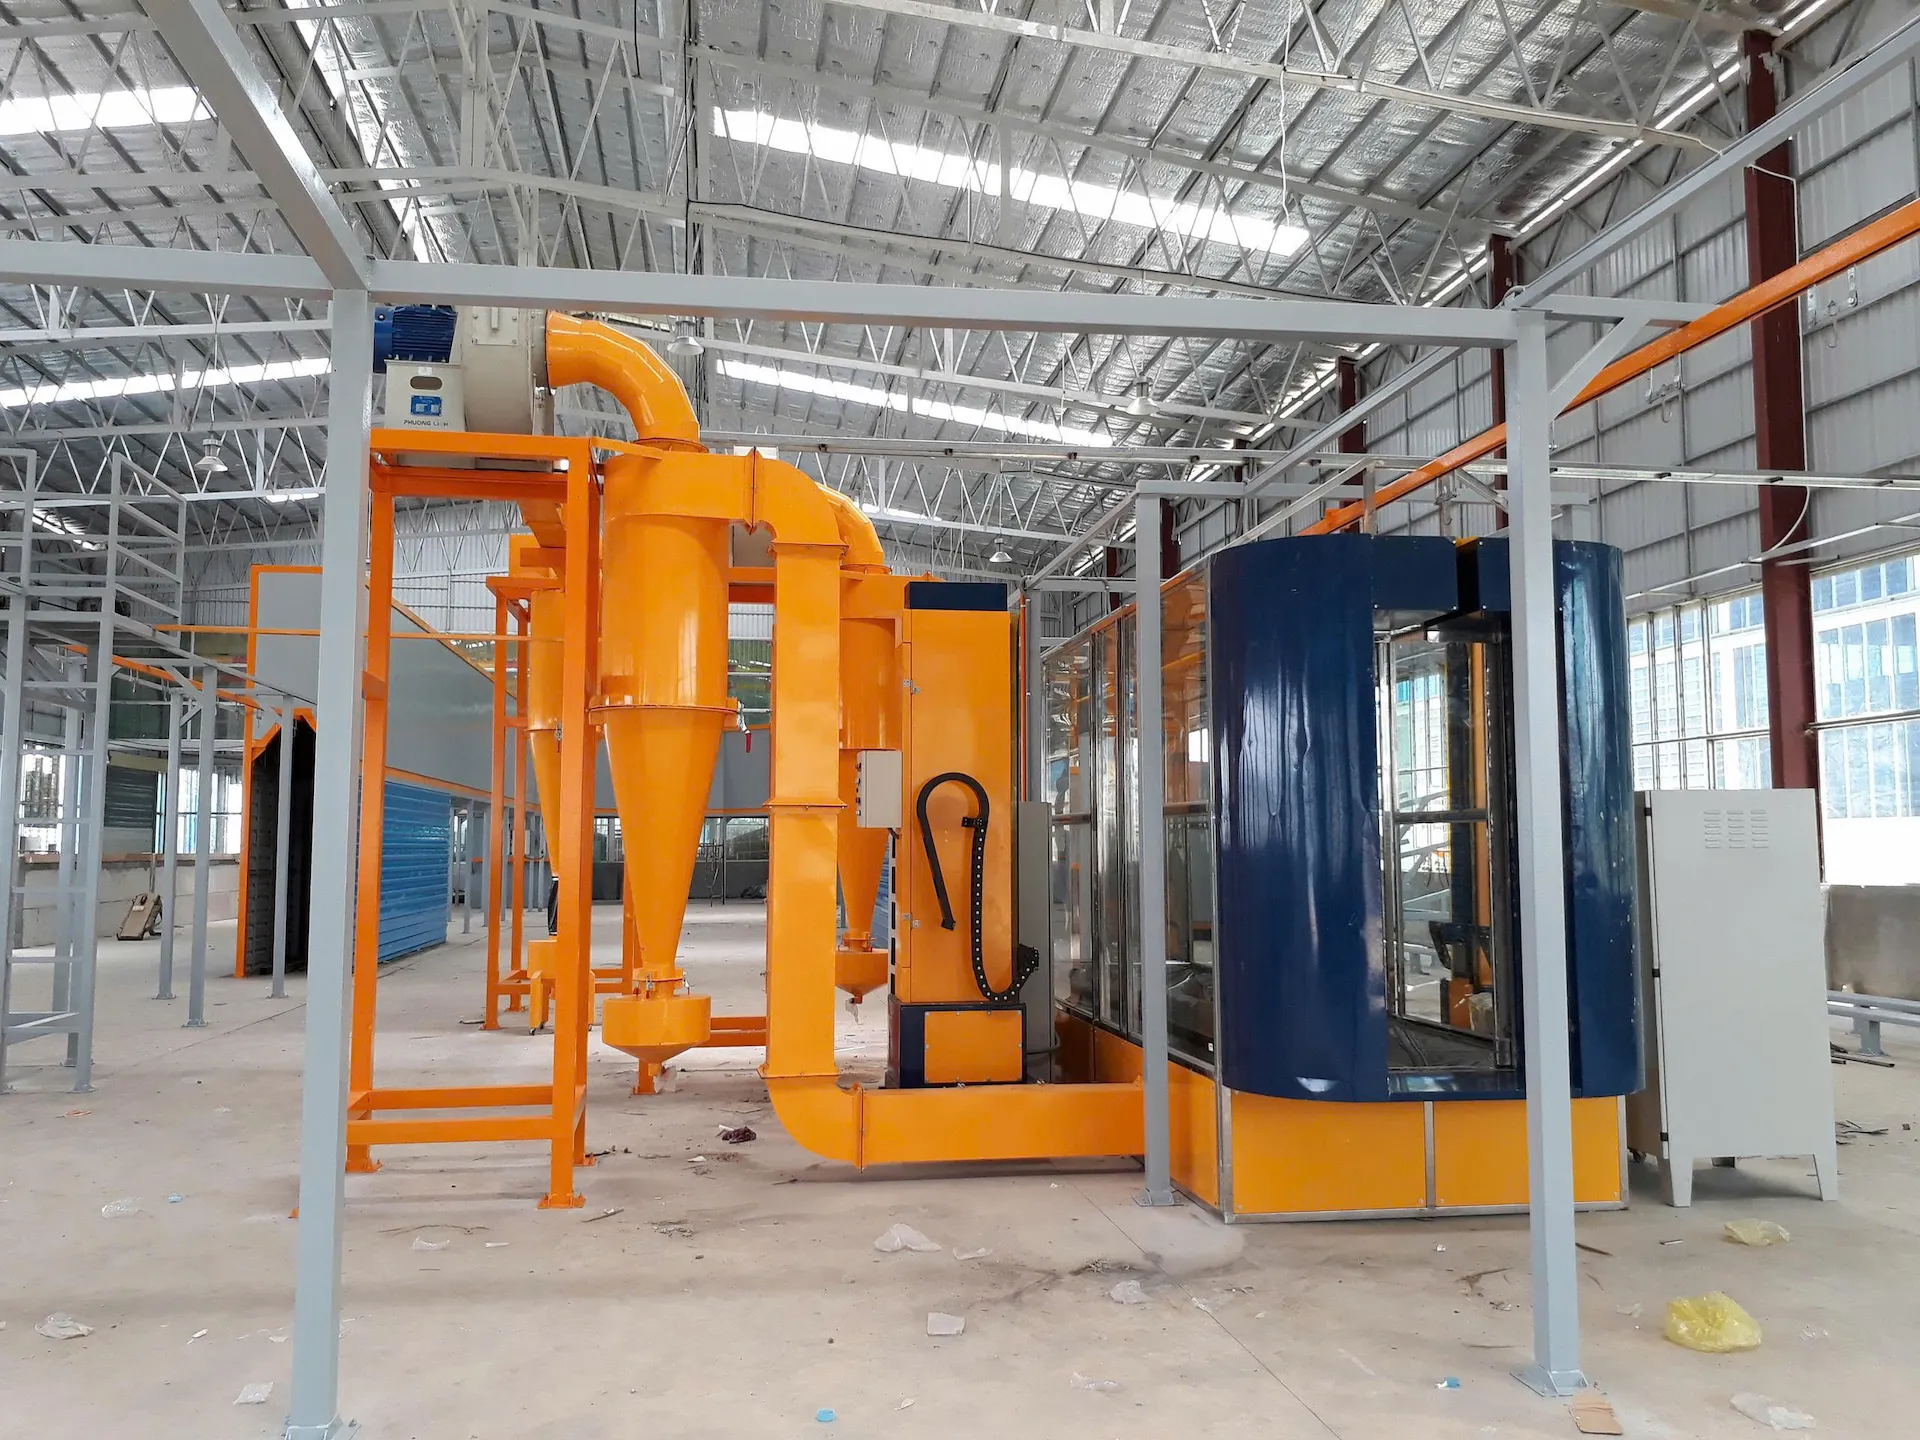
Lắp đặt dàn súng đối xứng hai bên tuyến xích tải là biện pháp trực tiếp nhất để giảm góc khuất. Sản phẩm đi qua buồng sẽ nhận bột từ hai phía trong cùng một lượt, hạn chế việc đảo phôi hay cắt cử thợ dặm vá ở mặt đối diện.
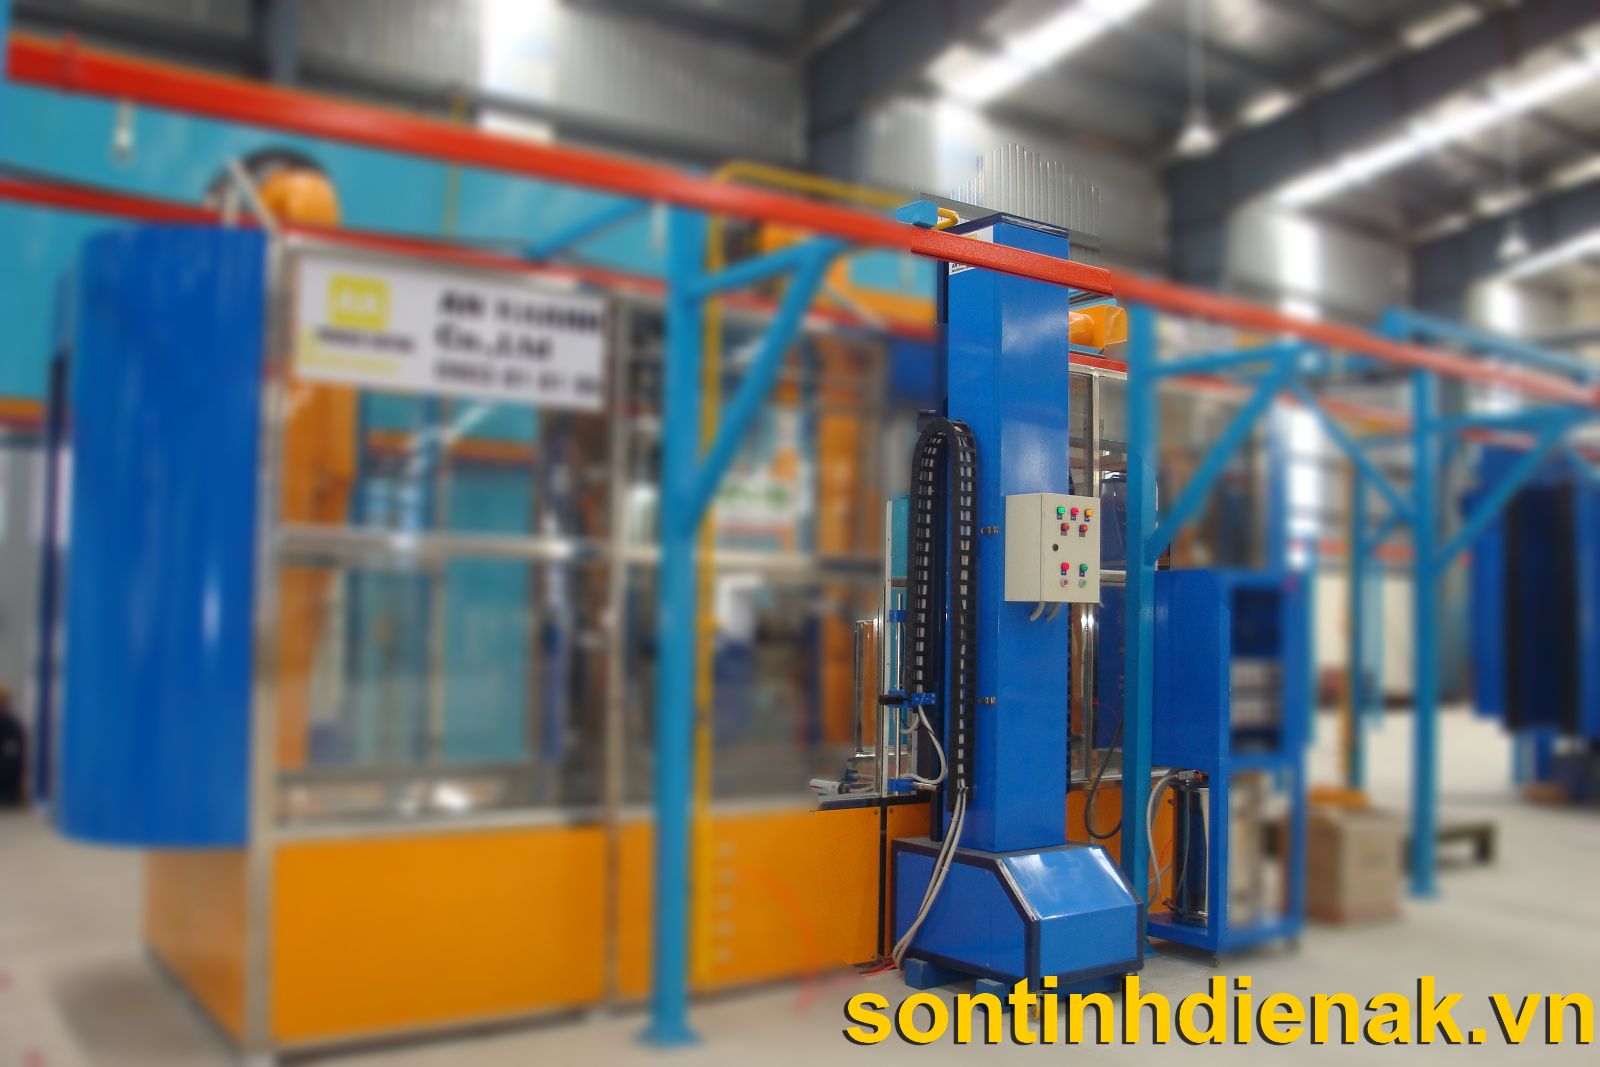
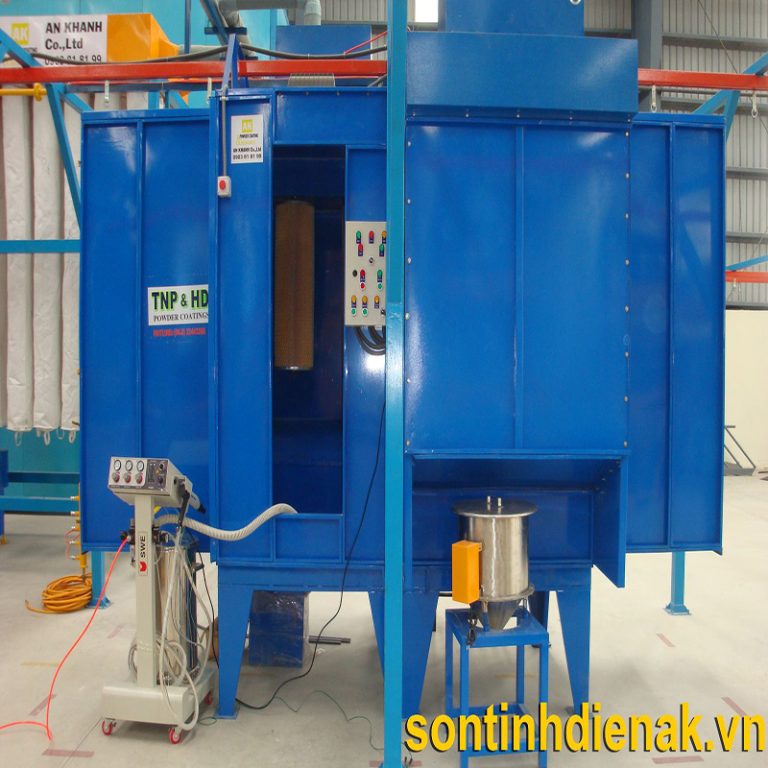
Lưu lượng gió hút của buồng sơn cần tính tương thích với số súng và lượng bột phun ra. Nếu quạt hút tạo ra luồng gió quá mạnh quanh phôi, hạt bột có thể bị cuốn đi trước khi kịp bám vào góc hẹp. Để biết cách cân bằng gió hút, chủ đầu tư có thể đọc thêm những phân tích chi tiết từ đội ngũ kỹ thuật An Khanh qua 2 bài viết: Buồng Phun Sơn Tĩnh Điện – Giải Pháp Tối Ưu Năng Suất Xưởng và Hệ Thống Phun Sơn Tĩnh Điện: Cấu Tạo Và Cách Vận Hành.
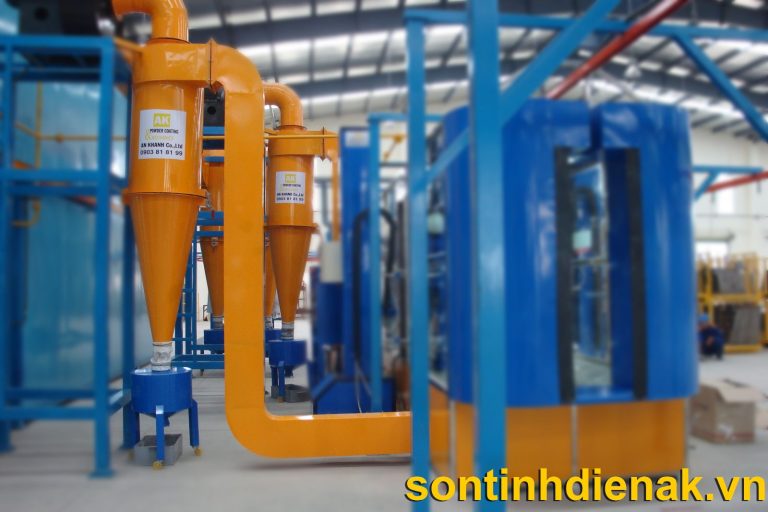
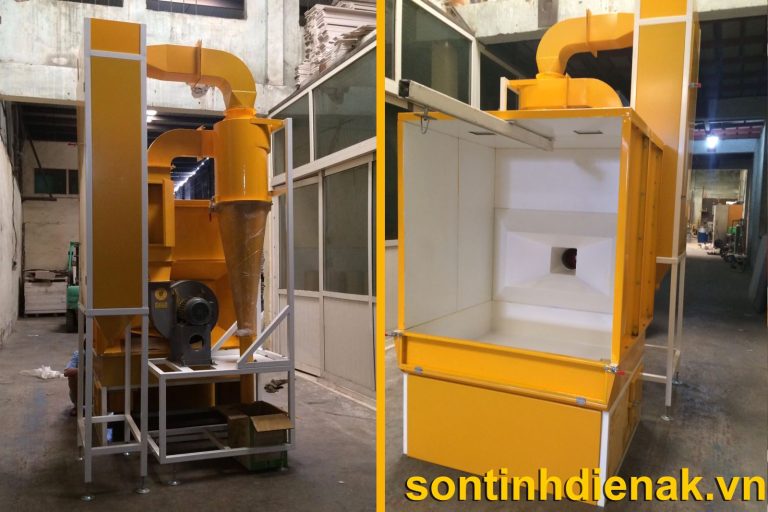
Với hàng nhiều gân và hộp kín, số súng, vị trí súng và lưu lượng hút cyclone cần được chốt cùng lúc trên bản vẽ mặt bằng. Sự đồng bộ này giúp kiểm soát tình trạng sơn không bám vào góc sản phẩm ngay từ mẻ đầu, tránh việc phải sửa buồng sơn khi dây chuyền đã chạy.
FAQ – Câu Hỏi Thường Gặp Về Sơn Không Bám Vào Góc Sản Phẩm
Dưới đây là 4 câu hỏi thực tế được sơn tĩnh điện An Khanh tổng hợp từ những thắc mắc của cán bộ kỹ thuật và chủ đầu tư khi xử lý lỗi sơn không bám vào góc sản phẩm.
1. Hạ Điện Áp Xuống Bao Nhiêu Là Đủ Cho Góc Và Hốc Sâu?
Dải điện áp khoảng 40 tới 60 kilovolt là mức khởi đầu hợp lý cho lượt phun hướng vào vùng lõm, theo ghi nhận của FEIHONG Powders. Để so sánh, Reliant gợi ý mức khởi đầu 50 tới 80 kilovolt cho lớp phủ đầu tiên trên chi tiết chưa sơn.
Mức cài đặt chuẩn xác nên chốt bằng mẫu thử: phun thử vài chi tiết ở từng nấc điện áp trong dải trên, cho qua lò rồi đo độ dày lớp sơn đáy góc. Mức cài đặt phù hợp là điểm cho độ dày màng sơn đáy góc cao nhất mà mặt phẳng ngoài không xuất hiện vết lõm do phản ion.
2. Sơn Không Bám Vào Góc Sản Phẩm Có Phải Do Bột Kém Chất Lượng Không?
Phần lớn trường hợp không phải do bột sơn kém chất lượng. Hiện tượng này xuất phát từ kết cấu hình học và sự phân bố của điện trường. Nếu đổi sang loại bột khác mà giữ nguyên thông số tủ điện, thao tác phun và tiếp địa thì khuyết tật thường vẫn còn.
Cách kiểm chứng nhanh là phun cùng mã bột lên một tấm thép phẳng treo trong cùng mẻ. Nếu tấm phẳng lên màng đều đẹp và đủ micromet mà góc trong của chi tiết vẫn thiếu sơn, nguyên nhân không nằm ở chất lượng bột. Lúc này xưởng chỉ cần tập trung vào 7 bước xử lý nêu trên.
3. Xưởng Phun Tay Có Xử Lý Được Hàng Lưới Và Hộp Kín Không?
Sơn hàng lưới thép thủ công thường xử lý được, nhưng phủ lòng trong hộp kín lại là thách thức rất lớn. Với phôi lưới thép, thợ sơn hạ kilovolt, khóa dòng microampe, phun cụm nút giao trước và phun từ hai phía là lớp sơn tại nút giao đã cải thiện rõ.
Ngược lại, khoang rỗng bên trong tiết diện kín gần như triệt tiêu điện trường ngoài. Với dạng phôi này, phương án xử lý cần tính từ khâu thiết kế sản phẩm, chẳng hạn chừa lỗ thao tác, hoặc cân nhắc gia nhiệt trước.
4. Khi Nào Nên Đầu Tư Súng Tribo Thay Vì Chỉnh Thông Số?
Thời điểm hợp lý để đầu tư súng tribo là khi hàng có hình dạng phức tạp chiếm phần lớn sản lượng và tỷ lệ dặm vá vẫn cao sau khi đã áp dụng đủ 6 bước kỹ thuật đầu. Với xưởng chủ yếu làm tấm phẳng và biên dạng đơn giản, khoản đầu tư này thường chưa cần thiết.
Trước khi quyết định mua sắm, chủ đầu tư cần làm phép tính thực tế: cộng lượng bột sơn hao hụt, chi phí năng lượng của lò đóng rắn chạy thêm mẻ phụ và ngày công dặm hàng, rồi so sánh với chi phí bổ sung súng tribo cho dây chuyền.
Với hơn 30 năm kinh nghiệm trong lĩnh vực sơn tĩnh điện từ năm 1996, An Khanh mang đến cho chủ đầu tư giải pháp thiết kế và chế tạo bể hóa chất xử lý bề mặt, lò sấy khô, buồng phun, cụm thu hồi bột và lò đóng rắn tối ưu công năng lẫn chi phí. Số lượng súng, kiểu móc treo và luồng gió được tính theo hình dạng hàng thật, để tình trạng sơn không bám vào góc sản phẩm không còn là lý do phải dặm lại từng mẻ.
Liên hệ ngay số Hotline của An Khanh để được đội ngũ kỹ thuật của chúng tôi tư vấn, khảo sát miễn phí nhằm đánh giá trực tiếp những chi tiết đang thiếu sơn để có thể lập phương án theo nhu cầu và sản phẩm thực tế của chủ đầu tư
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |