Lỗi sơn tĩnh điện là những sai lệch của màng sơn bột sau khi đóng rắn so với yêu cầu về độ bám, độ dày, độ phẳng và màu sắc. Chúng biểu hiện thành bong tróc, vỏ cam, mắt cá, lỗ kim, lệch màu hoặc sơn non. Mỗi lỗi sơn tĩnh điện như vậy là dấu vết của một khâu đã chạy sai trong dây chuyền, không phải chuyện may rủi của từng mẻ hàng.
Điểm hay bị hiểu sai nhất là chép cách khắc phục của sơn lỏng sang cho lỗi sơn tĩnh điện. Nhiều tài liệu tiếng Việt vẫn hướng dẫn đánh nhám 1200 tới 2500 grit rồi đánh bóng, hoặc quy nguyên nhân cho tỉ lệ dung môi. Sơn tĩnh điện là bột khô và không chứa dung môi, còn màng đã đóng rắn thì không đánh bóng lại được như lớp sơn lỏng. Làm theo hướng đó chỉ mất thêm công mà hàng vẫn hỏng.
Bài viết dưới đây đi lần lượt qua ba nhóm nội dung. Đó là cách nhận diện từng lỗi sơn tĩnh điện qua dấu hiệu bề mặt, cách xác định lỗi phát sinh ở khâu phun hay khâu lò, và cách xử lý theo đúng nguyên nhân gốc để lỗi không lặp lại ở mẻ sau.
Các Lỗi Sơn Tĩnh Điện Thường Gặp Và Dấu Hiệu Nhận Biết
Các lỗi sơn tĩnh điện thường gặp trong quá trình sơn tĩnh điện gồm bong tróc, phồng rộp, rỉ ngầm, vệt ố nước, lỗ kim, mắt cá, bám bụi, vỏ cam, chảy xệ, dồn bột ở mép, sơn non, nhăn bề mặt, ngả vàng và phai màu. Mười bốn biểu hiện này quy về bốn nhóm nguyên nhân: xử lý bề mặt, nhiễm bẩn, cài đặt tĩnh điện và điều kiện lò sấy. Đọc đúng nhóm là đã giải quyết được nửa vấn đề của lỗi sơn tĩnh điện.
Bảng dưới đây ghép 14 lỗi sơn tĩnh điện gặp nhiều nhất tại xưởng với dấu hiệu nhận biết và nhóm nguyên nhân nên kiểm tra trước:
| Tên lỗi | Dấu hiệu nhận biết trên sản phẩm | Nhóm nguyên nhân kiểm tra trước |
|---|---|---|
| Bong tróc từng mảng | Sơn tách khỏi kim loại khi va chạm nhẹ, mặt dưới mảng sơn nhẵn và sạch | Xử lý bề mặt |
| Phồng rộp | Bọt khí nổi gồ dưới màng sơn, xuất hiện sau vài ngày tới vài tuần | Xử lý bề mặt, sấy khô chưa đủ |
| Rỉ ngầm dưới sơn | Vệt nâu lan từ mép hoặc từ mối hàn, gõ nhẹ nghe rỗng | Xử lý bề mặt, tráng rửa |
| Vệt ố nước | Vệt loang hình giọt nước hoặc viền khoáng trắng, thấy rõ trên màu tối | Xử lý bề mặt, nước tráng và sấy khô |
| Lỗ kim, còn gọi là châm kim | Lỗ nhỏ 0,1 tới 1 mm xuyên tới nền, nhìn rõ trên màu sáng | Khí thoát từ nền, hơi ẩm |
| Mắt cá | Hõm tròn 3 tới 10 mm, có gờ nhô quanh miệng, không xuyên tới nền | Nhiễm bẩn dầu và silicone |
| Bám bụi, nổi hạt | Hạt cứng gồ lên trong màng, sờ thấy nhám lấm tấm | Nhiễm bẩn, bột vón |
| Vỏ cam | Bề mặt gợn sóng đều như vỏ quả cam, mất độ phẳng gương | Cài đặt tĩnh điện, độ dày màng |
| Chảy xệ | Gờ sơn dày chảy xuống mép dưới của mặt đứng, giống giọt nến | Màng quá dày, lò lên nhiệt quá gấp |
| Dồn bột ở mép | Viền quanh chi tiết dày và sậm hơn phần giữa, tạo khung như khung tranh | Cài đặt tĩnh điện |
| Sơn non, mềm, dễ xước | Miết dung môi thấy ra màu, móng tay để lại vết trên màng | Lò sấy thiếu nhiệt hoặc thiếu phút |
| Nhăn bề mặt | Màng nhăn thành nếp nhỏ đều hoặc rối, sờ thấy gợn cứng | Màng quá dày, nhiệt vào quá gấp |
| Ngả vàng, giòn gãy | Màu trắng ngả kem, màng nứt khi uốn hoặc va đập | Lò sấy quá nhiệt hoặc quá lâu |
| Phai màu, phấn hóa | Màu nhạt dần sau vài tháng ngoài trời, miết tay ra bụi phấn | Chọn sai dòng bột cho môi trường ngoài trời |
Đọc theo cột thứ ba sẽ thấy 14 lỗi sơn tĩnh điện trên chỉ tụ về 4 khâu, và ba trong bốn khâu đó nằm trong tầm kiểm soát của xưởng bằng thao tác hằng ngày. Việc cần làm trước tiên vì vậy không phải là đổi bột sơn hay đổi thợ phun, mà là xác định đúng khâu đang lệch, và phần tiếp theo trình bày cách khoanh vùng khâu đó chỉ bằng quan sát.

Cách Xác Định Lỗi Sơn Tĩnh Điện Nằm Ở Khâu Nào?
Cách xác định lỗi sơn tĩnh điện nằm ở khâu nào là nhìn lớp bột trước khi đưa vật vào lò. Lỗi đã hiện trên bột chưa nung thì gốc nằm ở khâu phun và cài đặt súng. Lớp bột phẳng mịn mà ra lò mới thấy lỗi thì gốc nằm ở lò sấy, ở bột sơn hoặc ở chính vật liệu nền.
Quy tắc này đảo ngược thói quen của phần lớn xưởng. Thợ thường chỉ soi hàng lúc ra lò, khi màng đã đóng rắn và mọi dấu vết của khâu phun đã bị nung chảy lẫn vào nhau. Một vết lõm lúc đó có thể do bất kỳ nguyên nhân nào trong sáu bảy khả năng. Soi thêm một lần trước cửa lò chỉ tốn vài chục giây mỗi mẻ mà cắt được quá nửa số khả năng đó.
Soi Lớp Bột Trước Cửa Lò Để Tách Lỗi Phun Khỏi Lỗi Lò
Thao tác soi đúng cách quyết định có nhìn ra lỗi sơn tĩnh điện trên lớp bột hay không. Người soi đứng chếch nguồn sáng và nhìn xuôi theo bề mặt, vì ánh sáng hắt ngang làm nổi mọi gợn sóng và chấm lõm, còn nhìn vuông góc thì bỏ sót gần hết. Vật vừa ra khỏi buồng phun nên được xoay chậm qua một bóng đèn đặt thấp.
Có 3 dấu hiệu chỉ thẳng về khâu phun mà mắt thường nhìn thấy được trên lớp bột chưa nung:
- Bột lỗ chỗ như rắc sao: Mặt bột nổi chấm lõm li ti ở vùng bột đóng dày, dấu hiệu điện áp súng cao quá mức vật sơn nhận được.
- Bột dày mỏng thành vệt: Dải đậm nhạt song song cho thấy hai đường phun kề nhau chưa chồng mép đủ.
- Cục bột bắn ra thành hạt: Hạt to nằm rời trên nền bột mịn báo hiệu bột bám tụ trong ống dẫn hoặc đầu súng rồi tróc ra từng đợt.
Cả 3 dấu hiệu trên đều xử lý được ngay tại chỗ mà không cần bỏ hàng, vì bột chưa nung vẫn thổi sạch và phun lại được. Ngược lại, lớp bột phẳng mịn hoàn toàn mà sản phẩm ra lò vẫn lỗi thì mọi thao tác chỉnh súng đều vô ích, xưởng cần chuyển hướng sang kiểm tra lò sấy cùng vật liệu nền.

Phân Biệt Lỗ Kim Với Hõm Do Nhiễm Bẩn
Lỗ kim và hõm do nhiễm bẩn trông gần giống nhau bằng mắt thường nhưng cần hai cách xử lý ngược nhau. Lỗ kim xử lý bằng cách nung vật trước khi phun, còn hõm nhiễm bẩn xử lý bằng cách truy tìm và cắt nguồn dầu mỡ. Một chiếc kính lúp phóng 20 tới 50 lần đủ để phân biệt hai lỗi sơn tĩnh điện này.
Theo tài liệu kỹ thuật của Sundial Powder Coating, lỗ kim do khí thoát ra từ nền có dạng ống trụ, thành nhẵn và xuyên thẳng tới kim loại, nên trên màu sáng nhìn thấy chấm sẫm của nền lộ qua lỗ. Hõm do nhiễm bẩn thì nông hơn, hình lòng chảo, quanh miệng có gờ nhô do bột nóng chảy bị đẩy dạt ra, và giữa hõm thường còn sót đúng hạt tạp chất đã gây ra nó.
Bảng dưới đây gom 4 tiêu chí giúp tách hai lỗi sơn tĩnh điện này ngay tại xưởng:
| Tiêu chí | Lỗ kim do khí thoát từ nền | Hõm do nhiễm bẩn |
|---|---|---|
| Hình dạng dưới kính lúp | Ống trụ, thành nhẵn | Lòng chảo, có gờ nhô quanh miệng |
| Độ sâu | Xuyên hết màng, lộ kim loại nền | Chỉ lõm một phần, không lộ nền |
| Phụ thuộc vật liệu | Tập trung ở vật đúc, mối hàn, hàng mạ kẽm nhúng nóng | Xuất hiện trên mọi vật liệu nền |
| Hướng xử lý | Nung vật trước khi phun để đuổi khí | Cắt nguồn dầu mỡ và silicone |
Bốn tiêu chí này cho kết luận về lỗi sơn tĩnh điện chỉ trong vài phút và tiết kiệm cho xưởng nhiều tuần thử sai. Nhầm hõm nhiễm bẩn thành lỗ kim sẽ dẫn tới quyết định nung trước cả lô hàng, tốn nhiên liệu mà tỉ lệ lỗi vẫn nguyên. Nhầm ngược lại thì xưởng đi cọ rửa toàn bộ dây chuyền trong khi khí vẫn tiếp tục thoát ra từ vật đúc ở mẻ kế tiếp.
Lỗi Bám Dính: Bong Tróc, Phồng Rộp Và Rỉ Ngầm
Bong tróc, phồng rộp và rỉ ngầm là nhóm lỗi sơn tĩnh điện tốn kém nhất, vì nhóm này chỉ lộ ra sau khi hàng đã giao. Cả ba lỗi sơn tĩnh điện này đều bắt nguồn từ khâu xử lý bề mặt chứ không từ chất lượng bột sơn, vì màng sơn chỉ bền bằng đúng lớp nằm dưới nó.
Dấu hiệu để quy trách nhiệm rất rõ ràng. Bóc một mảnh sơn bong ra rồi lật mặt dưới lên xem, mặt dưới nhẵn bóng và sạch nghĩa là lớp sơn chưa từng bám vào kim loại, lỗi thuộc khâu tẩy dầu và tạo lớp chuyển hóa. Mặt dưới dính theo cả mảng bụi, vảy cán hoặc rỉ nâu thì bề mặt đã bẩn ngay từ khi vào bể đầu tiên. Phép thử định lượng độ bám là rạch ô vuông rồi dán băng keo bóc dứt khoát, chuẩn hóa trong ASTM D3359 và ISO 2409, đã được An Khanh trình bày chi tiết trong bài sơn tĩnh điện có sơn lại được không.
Bốn Điểm Hay Hỏng Ở Dãy Bể Xử Lý Bề Mặt
Dãy bể xử lý bề mặt hỏng ở bốn điểm quen thuộc, và cả bốn đều đo được, sửa được trong ngày. Đây cũng là nơi phần lớn lỗi sơn tĩnh điện thuộc nhóm bám dính bắt đầu:
- Nồng độ và nhiệt độ bể tẩy dầu: Dung dịch loãng dần theo số mẻ đã chạy, nên xưởng cần chuẩn độ theo lịch cố định thay vì chờ hàng lỗi mới kiểm.
- Chất lượng nước tráng: Nước tráng cuối mang theo hóa chất của bể trước sẽ để lại muối trên bề mặt, sinh phồng rộp và rỉ ngầm sau vài tuần. Nước cứng để tự khô trên vật cũng đọng thành vệt ố khoáng, kéo theo lỗi sơn tĩnh điện dạng loang màu tại đúng chỗ đó.
- Thời gian ngâm từng bể: Rút ngắn thời gian ngâm để tăng sản lượng phá hỏng lớp chuyển hóa, vì phản ứng tạo lớp cần đủ phút mới hoàn tất.
- Sấy khô sau bể cuối: Nước đọng trong hốc, mối hàn hoặc lỗ ren sẽ hóa hơi trong lò và đẩy màng sơn phồng lên từ bên dưới.
Bốn điểm trên giải thích vì sao hai xưởng dùng chung một mã bột lại cho ra độ bền khác nhau rõ rệt, trong đó khâu sấy khô sau bể cuối bị bỏ sót nhiều nhất. Cách bố trí dãy bể và bể sấy nằm trong bài xử lý hóa chất bề mặt sản phẩm trước khi sơn tĩnh điện.

Xử Lý Hàng Đúc Và Hàng Mạ Kẽm Nhúng Nóng
Hàng đúc và hàng mạ kẽm nhúng nóng cần thêm một bước mà thép tấm không cần, đó là đuổi khí trước khi phun. Vật đúc rỗng xốp bên trong nên giữ lại khí và hơi ẩm, còn lớp mạ kẽm để ngoài trời lâu ngày sẽ sinh rỉ trắng. Cả hai đều đẩy khí lên trong lúc nung và tạo lỗ kim.
Theo hướng dẫn kỹ thuật của IFS Coatings, cách xử lý là đưa vật vào lò khoảng 30 phút ở nhiệt độ không thấp hơn nhiệt độ sấy sơn, cho khí thoát hết rồi mới phun. Riêng hàng mạ kẽm đã có rỉ trắng thì phải tẩy lớp rỉ bằng cơ học hoặc hóa chất, vì nung suông không loại bỏ được nó. Bước đuổi khí làm chậm nhịp sản xuất nên hay bị cắt đầu tiên lúc chạy gấp đơn hàng. Đó là lựa chọn đắt, bởi một lô vật đúc dính lỗi sơn tĩnh điện dạng lỗ kim phải tẩy về nền rồi làm lại từ đầu.
Lỗi Bề Mặt: Mắt Cá, Bám Bụi Và Vỏ Cam
Mắt cá, bám bụi và vỏ cam là nhóm lỗi sơn tĩnh điện làm hỏng thẩm mỹ nhưng ít ảnh hưởng độ bền. Ba lỗi sơn tĩnh điện này đến từ ba nguồn khác nhau: nhiễm bẩn có sức căng bề mặt thấp, hạt lạ bay trong buồng phun, và màng sơn chảy san phẳng chưa đủ. Nhận đúng nguồn thì cách xử lý rất rẻ.
Mắt Cá Và Vệt Dầu Từ Khí Nén
Mắt cá hình thành khi trên bề mặt có một điểm nhiễm bẩn với sức căng bề mặt thấp hơn hẳn bột sơn. Bột nóng chảy bị đẩy dạt khỏi điểm đó và tụ thành gờ quanh miệng, tạo hõm tròn rõ nét. Thủ phạm phổ biến nhất là silicone và dầu máy nén khí.
Một con số giải thích vì sao chỉ một vệt nhỏ cũng đủ gây lỗi sơn tĩnh điện dạng mắt cá. Silicone có sức căng bề mặt khoảng 20 mN/m, trong khi phần lớn bột sơn nằm ở dải 30 tới 40 mN/m, và chênh lệch đó đủ tạo dòng chảy đẩy bột ra xa điểm bẩn, theo tài liệu của Sundial Powder Coating. Silicone vào xưởng theo nhiều đường: chất chống dính khuôn còn trên phôi, keo silicone dùng sửa nhà xưởng, kem dưỡng tay và keo xịt tóc của người vận hành, dầu bôi trơn xích tải, và dầu lẫn trong khí nén.
Phép thử khí nén nhanh nhất là xịt thẳng dòng khí vào một tấm kính hoặc tấm thép sạch trong vài giây rồi soi nghiêng. Thấy màng mờ, vệt dầu hoặc hạt nước đọng lại thì khí nén chưa đạt, và mọi nỗ lực lau chùi phôi đều vô nghĩa vì bẩn đang đi thẳng qua đầu súng. Đường khí nén cấp cho súng cần đủ cụm tách nước, tách dầu và lọc tinh, đặt đúng thứ tự sau bình tích áp.

Bám Bụi Và Nổi Hạt Trong Màng Sơn
Bám bụi và nổi hạt là hai lỗi sơn tĩnh điện xảy ra khi vật thể lạ rơi vào lớp bột trước lúc đóng rắn. Vật thể lạ đó đến từ ba nguồn: bụi bay trong xưởng lọt qua cửa buồng phun, bột vón cục trong thùng cấp, và mảng bột bám khô trên vách buồng rồi bong ra. Với bụi từ bên ngoài, bài viết về buồng phun sơn tĩnh điện của An Khanh nêu ngưỡng các nhà chế tạo dùng chung. Vận tốc gió ngang tại cửa mở không được vượt quá 0,3 mét mỗi giây, đủ giữ bột lại mà không kéo bụi từ xưởng vào.
Với bột vón cục, nguyên nhân thường là bột đã hút ẩm hoặc chớm phản ứng do để gần nguồn nhiệt. Bột thu hồi từ cyclone cần sàng qua lưới 200 micromet trước khi trộn lại vào thùng cấp, và kho bột nên đặt tránh nắng, tránh khu vực cạnh lò, theo bài lưu ý khi sử dụng bột sơn tĩnh điện.
Vỏ Cam, Chảy Xệ Và Cách Phân Biệt Với Bột Vân Sần
Vỏ cam là bề mặt gợn sóng đều do màng sơn chảy san phẳng chưa đủ trước khi đóng rắn, gây ra bởi màng quá dày, tiếp địa kém hoặc súng đặt quá gần vật sơn. Cần tách vỏ cam khỏi bột vân sần, vì vân sần là hiệu ứng cố ý của nhà sản xuất bột chứ không phải lỗi sơn tĩnh điện.
Cách phân biệt dựa vào tính đều đặn của kết cấu. Bột vân sần cho hạt nổi đều khắp bề mặt, lặp lại theo cùng một cỡ hạt và xuất hiện đúng như mẫu màu nhà cung cấp đưa. Vỏ cam thì gợn sóng không đều, đậm ở vùng màng dày và nhạt dần ở vùng màng mỏng, đồng thời không có trên mẫu màu gốc.
Quy tắc soi bột trước cửa lò áp dụng rất tốt cho lỗi sơn tĩnh điện này. Lớp bột đã lởm chởm từ trước khi nung thì vỏ cam có gốc tĩnh điện, xử lý bằng cách hạ điện áp và lùi súng ra xa. Ngược lại, bột mịn trước khi nung mà bề mặt sau lò mới gợn sóng thì gốc nằm ở độ dày màng và tốc độ lên nhiệt của lò.
Chảy xệ là mức nặng hơn của cùng nguyên nhân màng quá dày, và cũng là lỗi sơn tĩnh điện dễ nhận ra nhất bằng mắt thường. Bột nóng chảy trên mặt đứng bị trọng lực kéo xuống nhanh hơn tốc độ đóng rắn, để lại gờ dày ở mép dưới chi tiết. Cách xử lý theo thứ tự là giảm lượng bột phun về mức tối thiểu mà quy cách cho phép, sau đó hạ tốc độ lên nhiệt của vùng lò đầu tiên để phản ứng đóng rắn kịp tăng độ nhớt trước khi màng chảy.

Lỗi Tĩnh Điện: Bám Bột Kém, Dồn Bột Ở Mép Và Bột Không Vào Góc
Bám bột kém, dồn bột ở mép và bột không vào góc là nhóm lỗi sơn tĩnh điện sinh ra từ chính nguyên lý tích điện của công nghệ. Ba lỗi sơn tĩnh điện này cùng gốc: bột mang điện tích chỉ bám được khi vật sơn dẫn điện tích đó xuống đất trọn vẹn. Tiếp địa là biến số bị bỏ quên nhiều nhất trong cả dây chuyền.
Ngưỡng Tiếp Địa Đo Được Và Cách Kiểm Tra
Ngưỡng tiếp địa được ngành sơn tĩnh điện dùng chung là điện trở từ vật sơn về đất không vượt quá 1 megôm, đo bằng thiết bị cấp ít nhất 500 vôn một chiều. Vượt ngưỡng này thì bột bám kém, hao bột tăng và lỗi sơn tĩnh điện dạng vỏ cam xuất hiện dù mọi thông số súng vẫn đúng.
Con số 1 megôm được nêu thống nhất trong tài liệu buồng phun của Nordson và trong chuyên mục kỹ thuật Ask Joe Powder của ChemQuest. Điểm đáng chú ý là tiếp địa hỏng dần chứ không hỏng đột ngột, nên xưởng thường không nhận ra cho tới khi tỉ lệ hàng lỗi đã tăng rõ. Đường tiếp địa đứt ở 3 vị trí quen thuộc, kiểm theo thứ tự này sẽ tìm ra nhanh nhất:
- Móc treo và giá đỡ: Lớp sơn cũ tích tụ trên móc sau nhiều mẻ tạo thành lớp cách điện, đây là nguyên nhân số một và dễ khắc phục nhất bằng cách đốt hoặc cạo sạch móc theo lịch.
- Bánh xe và ổ trục xích tải: Mỡ bôi trơn cùng bụi bột đóng lại làm ngắt đường dẫn giữa xích và ray, dù nhìn bề ngoài mọi thứ vẫn tiếp xúc kim loại.
- Điểm nối cáp tiếp địa xuống cọc đất: Bu lông lỏng hoặc đầu cốt oxy hóa làm điện trở tăng dần theo tháng, cần siết lại và đo lại định kỳ.
Ba vị trí trên kiểm hết chỉ mất khoảng mười lăm phút và không tốn chi phí vật tư, nên đây là việc nên làm đầu tiên khi hao bột tăng bất thường, trước cả khi nghĩ tới chuyện đổi mã bột hay chỉnh súng. Cách chọn và cài đặt súng nằm trong bài súng phun sơn tĩnh điện là gì.
Ion Ngược, Lồng Faraday Và Dồn Bột Ở Mép
Ion ngược, lồng Faraday và dồn bột ở mép là ba biểu hiện của cùng một gốc: điện tích phân bố không đều trên vật sơn. Điện áp càng cao thì ba lỗi này càng nặng, nên cách xử lý đi ngược trực giác của nhiều thợ, đó là hạ điện áp thay vì tăng.
Ion ngược xảy ra khi lớp bột đã bám tích quá nhiều điện tích rồi phóng vi hồ quang, làm mặt bột lỗ chỗ như rắc sao. Theo tài liệu của Sundial Powder Coating, lỗi sơn tĩnh điện này thường lộ ra khi màng vượt khoảng 80 tới 120 micromet với cài đặt corona thông thường ở mức 60 tới 80 kV và 40 tới 60 µA. Hướng xử lý là hạ điện áp xuống 10 tới 30 kV, hạ giới hạn dòng về khoảng 15 tới 30 µA, lùi súng thêm 50 tới 100 mm và chia thành nhiều lượt phun mỏng.
Lồng Faraday thì ngược lại, xảy ra ở khe hẹp và góc lõm nơi bột không chui vào được vì điện tích tụ ở mép khe đã che chắn phần bên trong. Cách xử lý gồm hạ điện áp về dải 40 tới 60 kV, phun khe trước rồi mới phun mặt phẳng, và đưa đầu súng vào gần khe rồi rút ra chậm. Dồn bột ở mép là mặt còn lại của cùng hiện tượng, khi trường điện tập trung ở cạnh và góc khiến viền chi tiết dày hơn phần giữa, xử lý bằng cách giảm điện áp và tăng khoảng cách súng.
Lỗi Từ Lò Sấy: Sơn Non, Ngả Vàng Và Lệch Màu Giữa Các Lô
Sơn non, ngả vàng và lệch màu giữa các lô là nhóm lỗi sơn tĩnh điện phát sinh trong lò sấy, xảy ra khi nhiệt độ hoặc thời gian lệch khỏi lịch sấy của mã bột. Điều then chốt là lịch sấy tính theo nhiệt độ phôi chứ không phải nhiệt độ không khí hiển thị trên tủ điều khiển.
Khác biệt giữa hai con số này giải thích phần lớn trường hợp tủ báo đủ nhiệt mà sơn vẫn mềm. Tấm thép mỏng chạm nhiệt sau vài phút, còn khung dày hoặc cụm hàn nặng cần lâu hơn nhiều dưới cùng một nhiệt độ không khí. Lô hàng trộn lẫn chi tiết mỏng và dày vì thế sẽ có phần chín trong khi phần còn lại chưa đạt. Theo phiếu dữ liệu kỹ thuật của Interpon 610 PF, lịch sấy tiêu chuẩn là 15 phút ở 200 độ C tính theo nhiệt độ phôi. Tài liệu lò sấy của An Khanh nêu dải nhiệt làm việc từ 180 tới 200 độ C tùy mã bột. Cách đo và đọc đường nhiệt nằm trong bài lò sấy sơn tĩnh điện quyết định độ bền lớp sơn.
Nhận Biết Sơn Non Và Sơn Quá Nhiệt
Sơn non và sơn quá nhiệt nằm ở hai đầu của cùng một trục, cả hai đều làm màng mất tính năng dù nhìn bề ngoài vẫn liền lạc. Sơn non thì mềm, dễ xước và bám kém, còn sơn quá nhiệt thì ngả vàng, giảm bóng và giòn tới mức nứt khi uốn. Có 2 phép thử nhanh tách được hai trạng thái này mà không cần gửi mẫu ra ngoài:
- Miết dung môi lên màng sơn: Vải thấm dung môi miết qua lại trên vùng khuất, màng đóng rắn đủ không ra màu, màng non để lại vệt màu trên vải.
- Uốn hoặc va đập mẫu thử: Màng quá nhiệt mất tính dẻo nên nứt tại nếp uốn, hai phép thử chuẩn hóa trong ASTM D522 và ASTM D2794.
Nhăn bề mặt là lỗi sơn tĩnh điện nằm giữa hai đầu trục đó. Lớp trên cùng đóng rắn xong trong khi lớp bên dưới còn mềm và vẫn đang chảy, phần đã cứng bị phần dưới đẩy dồn lại thành nếp. Nguyên nhân thường gặp là màng phun quá dày hoặc nhiệt vào quá gấp ở vùng lò đầu tiên, và cách xử lý giống chảy xệ: giảm lượng bột rồi hạ tốc độ lên nhiệt. Cần lưu ý có dòng bột nhăn được sản xuất để tạo nếp cố ý, nên phải so với mẫu màu nhà cung cấp trước khi kết luận đây là lỗi sơn tĩnh điện.
Hai phép thử này nên chạy trên mẫu chứng đi kèm mỗi mẻ chứ không chạy trên hàng giao. Về ngưỡng quá nhiệt, tài liệu của Sundial Powder Coating cho biết bột epoxy nhạy nhất với hiện tượng ngả vàng, còn polyester vẫn ngả vàng khi vượt 20 tới 30 độ C so với dải khuyến nghị. Đẩy nhiệt lò lên cao để rút ngắn thời gian vì vậy là cách bù sai, nó đổi lỗi sơn non lấy lỗi giòn gãy.
Lệch Màu Giữa Các Lô Và Vai Trò Của Độ Dày Màng
Lệch màu giữa các lô hiếm khi do bột sai mã, mà chủ yếu do độ dày màng và nhiệt độ phôi khác nhau giữa hai lần chạy. Cùng một thùng bột, màng đạt 50 micromet và màng đạt 90 micromet cho ra hai tông màu khác nhau, vì độ che phủ và độ bóng đều đổi theo độ dày.
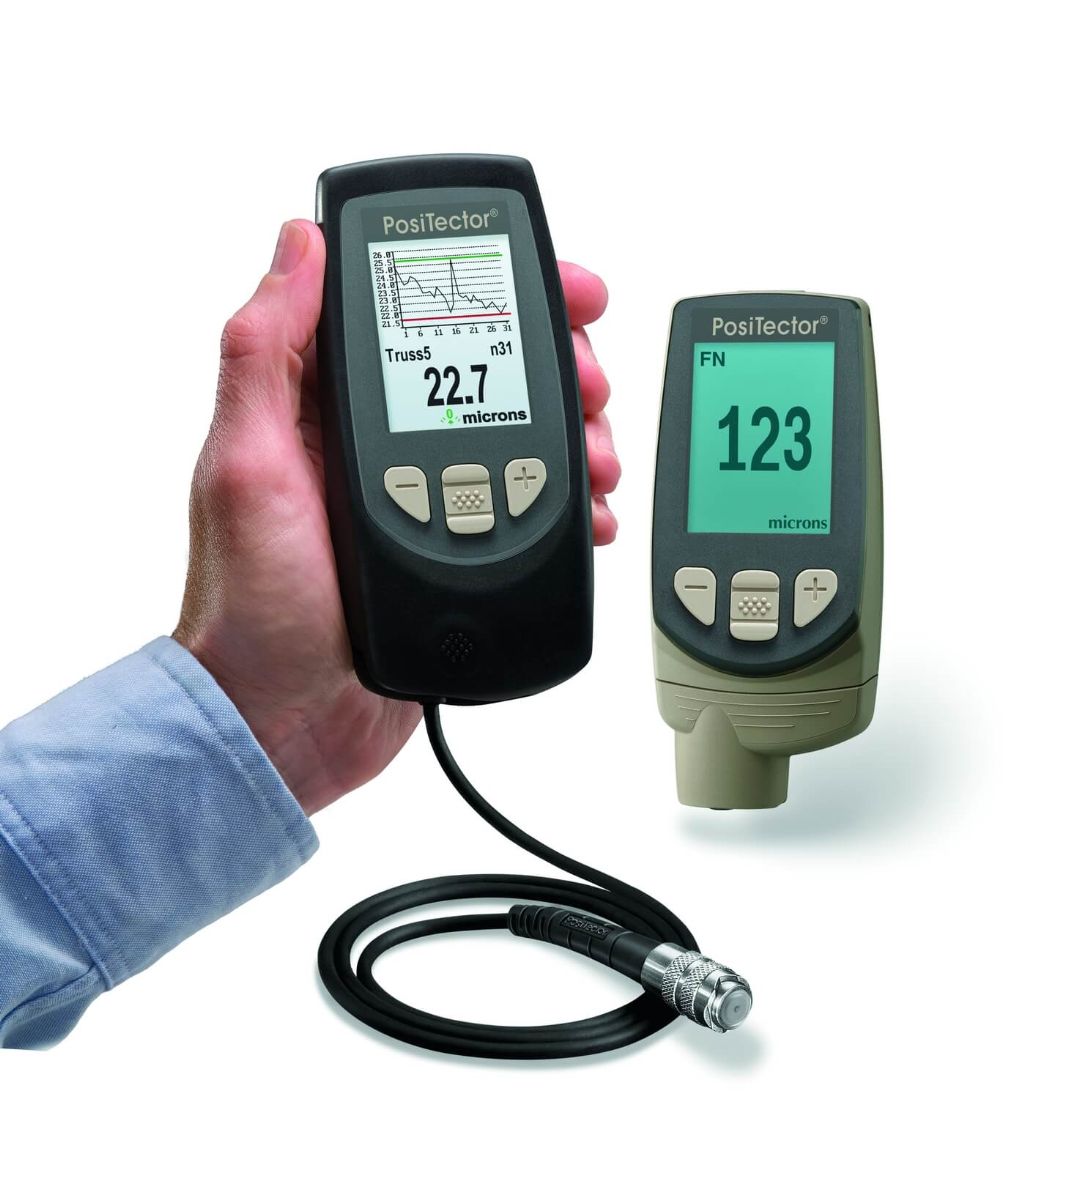
Đây là lý do máy đo độ dày nên được dùng như công cụ kiểm soát chứ không phải thiết bị nghiệm thu. Kỹ thuật viên đo ở đầu mỗi ca và mỗi lần đổi mã sản phẩm, ghi lại dải giá trị thay vì chỉ đo khi khách khiếu nại. Cách chọn máy theo vật liệu nền nằm trong bài máy đo độ dày sơn tĩnh điện.
Xử Lý Hàng Đã Lỗi Và Ngăn Lỗi Lặp Lại Trên Dây Chuyền
Xử lý hàng đã lỗi có ba hướng: phun đè lên lớp cũ, tẩy về nền kim loại rồi sơn lại, hoặc sơn dặm cục bộ bằng sơn lỏng cùng màu. Không có hướng xử lý lỗi sơn tĩnh điện nào là đánh bóng lại màng đã đóng rắn, vì sơn bột không phục hồi độ phẳng theo cách của sơn lỏng gốc dung môi.
Cách sửa lỗi sơn tĩnh điện bằng đánh nhám rồi đánh bóng nhắc ở đầu bài vốn là quy trình phục hồi của sơn ô tô, nơi lớp phủ bóng dày nằm trên cùng và chịu được mài mòn. Sơn bột không có lớp đó, nên bề mặt sau khi chà vẫn phải phủ lại và xưởng mất thêm một công đoạn vô ích. Bảng dưới đây gom 3 hướng xử lý hàng lỗi cùng điều kiện áp dụng của từng hướng:
| Hướng xử lý | Áp dụng khi | Điều kiện bắt buộc |
|---|---|---|
| Sơn dặm cục bộ | Vết trầy nông, diện tích nhỏ, hàng dùng trong nhà | Dùng sơn lỏng cùng màu, chấp nhận chênh độ bóng |
| Phun đè lên lớp cũ | Lớp cũ còn bám chắc, chỉ lỗi thẩm mỹ như vỏ cam hoặc lệch màu | Làm sạch và tạo nhám trước, kiểm tổng độ dày sau khi phủ |
| Tẩy về nền kim loại | Bong tróc, rỉ ngầm, lỗ kim xuyên nền, sơn non toàn bộ | Chạy lại đủ dãy bể xử lý bề mặt và sấy khô trước khi phun |
Ba hướng trên cho thấy chi phí sửa lỗi sơn tĩnh điện tăng rất nhanh theo mức độ hỏng, và hàng phải tẩy về nền gần như tốn bằng làm mới. Đó là lý do đầu tư vào khâu kiểm soát rẻ hơn nhiều so với đầu tư vào khâu sửa chữa. Các phép thử dùng cho khâu kiểm soát được tập hợp trong bài các phương pháp kiểm tra sơn tĩnh điện.
Ở góc độ thiết bị, phần lớn lỗi sơn tĩnh điện lặp lại qua nhiều lô đều truy về một cụm chưa đúng công năng. Bốn cụm hay gặp nhất là dãy bể thiếu bể sấy khô, buồng phun hút không đủ nên bụi tạt vào, cụm thu hồi để lọt bột mịn trở lại thùng cấp, và lò sấy thiếu tải nhiệt so với sản lượng thực tế. An Khanh khảo sát tận xưởng để xác định đúng cụm đang gây lỗi trước khi đề xuất cải tạo hay chế tạo mới, thay vì thay cả dây chuyền.

Dự án: Hệ thống sơn tĩnh điện đồng bộ do An Khanh thiết kế, chế tạo và lắp đặt cho xưởng khách tại phía Nam.
Hạng mục: Lò sấy dạng đường hầm, xích tải treo, buồng phun và cụm thu hồi bột đồng bộ với nhau.
Phạm vi thực hiện: Khảo sát mặt bằng, tính tải nhiệt, thiết kế, chế tạo, lắp đặt, chạy thử và đào tạo vận hành.
Tấm ảnh trên cho thấy điều mà bản vẽ khó diễn tả: chiều dài lò và tốc độ xích tải phải khớp nhau vì chúng cùng quyết định số phút vật nằm trong vùng nhiệt. Lò ngắn mà hạ tốc độ xích để bù thì kéo tụt sản lượng, giữ nguyên tốc độ thì hàng ra lò sơn non. An Khanh đã lắp hệ thống tự động cho Tập đoàn Sunhouse qua nhiều đợt từ 2017 tới 2023 tại Hà Nội, Long An và Bình Dương, cùng hàng trăm công ty lớn nhỏ ở các tỉnh phía Nam. Bài toán cân chiều dài lò với sản lượng vì vậy là việc quen thuộc.
Câu Hỏi Thường Gặp Về Lỗi Sơn Tĩnh Điện
Năm câu hỏi dưới đây là những thắc mắc chủ xưởng gửi về nhiều nhất khi xử lý lỗi sơn tĩnh điện. Chúng xoay quanh khả năng phục hồi hàng đã lỗi, nguyên nhân bột bám kém, giới hạn của việc tăng nhiệt lò, tần suất kiểm tra cần duy trì, và tình trạng phai màu sau khi hàng đã ra ngoài trời.
Có Đánh Bóng Lại Được Màng Sơn Tĩnh Điện Bị Vỏ Cam Không?
Không đánh bóng lại được. Hướng đúng với hàng dính lỗi sơn tĩnh điện dạng vỏ cam là làm sạch, tạo nhám rồi phun đè một lớp mới. Điều cần kiểm ngay sau đó là tổng độ dày, vì lớp phủ thứ hai cộng dồn lên lớp cũ rất dễ vượt quy cách và kéo theo đúng lỗi vỏ cam mà xưởng đang muốn sửa.
Vì Sao Bột Bám Rất Ít Dù Súng Vẫn Phun Đều?
Nguyên nhân hay gặp nhất của lỗi sơn tĩnh điện này là tiếp địa kém chứ không phải súng hỏng. Lớp sơn cũ tích trên móc treo tạo thành lớp cách điện, khiến điện tích không thoát xuống đất và bột bị đẩy ngược khỏi vật. Kiểm móc treo, bánh xe xích tải và điểm nối cáp tiếp địa trước khi nghĩ tới việc thay súng hay đổi mã bột.
Tăng Nhiệt Lò Để Rút Ngắn Thời Gian Sấy Có Được Không?
Không nên. Vượt dải khuyến nghị của mã bột khoảng 20 tới 30 độ C đã đủ làm màng ngả vàng và mất tính dẻo, rõ nhất ở màu trắng và màu sáng, nên xưởng chỉ đang thay một loại hàng lỗi này bằng một loại hàng lỗi khác. Cách xử lý đúng là đo lại đường nhiệt của phôi rồi điều chỉnh tải mỗi mẻ hoặc tốc độ xích tải.
Bao Lâu Nên Kiểm Tra Tiếp Địa Và Độ Dày Màng Một Lần?
Độ dày màng thuộc nhóm đo theo ca, còn tiếp địa thuộc nhóm đo theo tuần và đo bổ sung ngay khi hao bột tăng bất thường. Riêng móc treo nên tính lịch làm sạch theo số mẻ đã chạy chứ không theo ngày, vì lớp sơn tích trên móc dày lên theo sản lượng chứ không theo thời gian.
Hàng Ngoài Trời Phai Màu Sau Vài Tháng Là Lỗi Của Ai?
Phần lớn trường hợp là do chọn sai dòng bột ngay từ đầu, không phải do khâu thi công tại xưởng. Bột epoxy và bột lai epoxy polyester thiếu khả năng kháng tia UV nên phấn hóa rất nhanh khi phơi nắng trực tiếp, vì chúng vốn được làm cho hàng trong nhà hoặc nơi có mái che, theo tài liệu của Sundial Powder Coating.
Cách kiểm rất nhanh: miết ngón tay hoặc mảnh vải sẫm màu lên bề mặt, ra bụi phấn là màng đã bị UV phá lớp nhựa nền, mức độ chấm theo ASTM D4214. Hàng phơi nắng nên đặt bột polyester siêu bền đạt Qualicoat Class 2 hoặc AAMA 2605 ngay từ khâu chọn vật tư. Sấy non cũng làm giảm khả năng kháng UV vì mạng liên kết chưa hoàn chỉnh, nên một lô phai màu sớm bất thường thì cần soát lại cả lịch sấy chứ không chỉ soát mã bột.
Với hơn 30 năm kinh nghiệm trong lĩnh vực sơn tĩnh điện từ năm 1996, An Khanh mang đến cho chủ đầu tư giải pháp thiết kế và chế tạo dãy bể xử lý bề mặt, buồng phun, cụm thu hồi cyclone cùng lò sấy tối ưu công năng lẫn chi phí. Nhờ tự chủ khâu chế tạo, phương án đưa ra bám theo nhu cầu và sản phẩm thật của chủ đầu tư.
Một lỗi sơn tĩnh điện lặp lại qua nhiều lô thường không sửa được bằng thao tác vận hành, vì gốc nằm ở một cụm thiết bị chưa đúng công năng. An Khanh khảo sát tận xưởng, đo hiện trạng rồi mới lập phương án, và bước khảo sát này không tính phí.
| Xem Thêm Sản Phẩm | Liên Hệ Ngay |